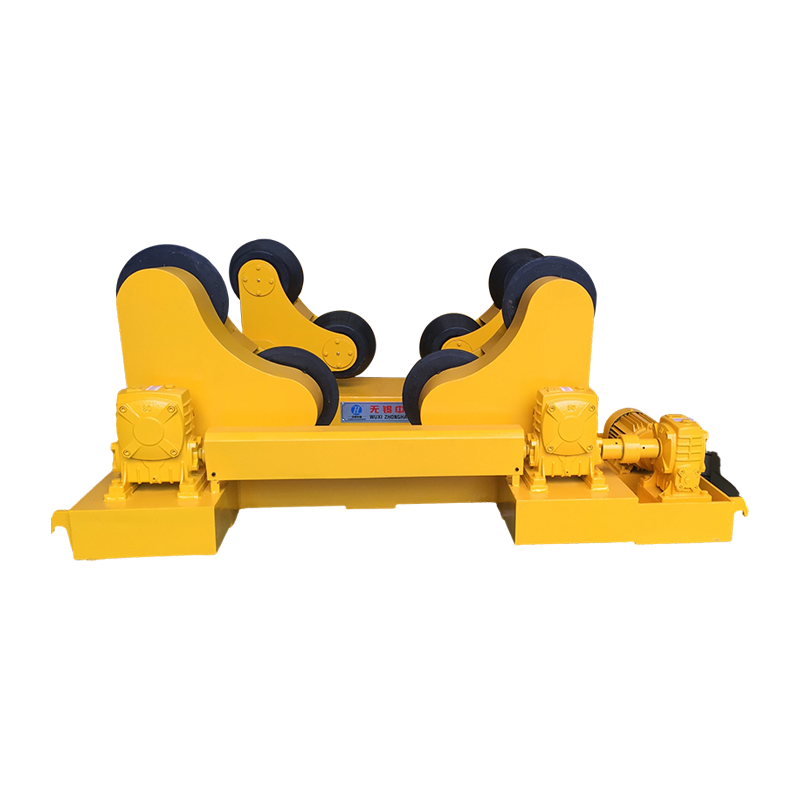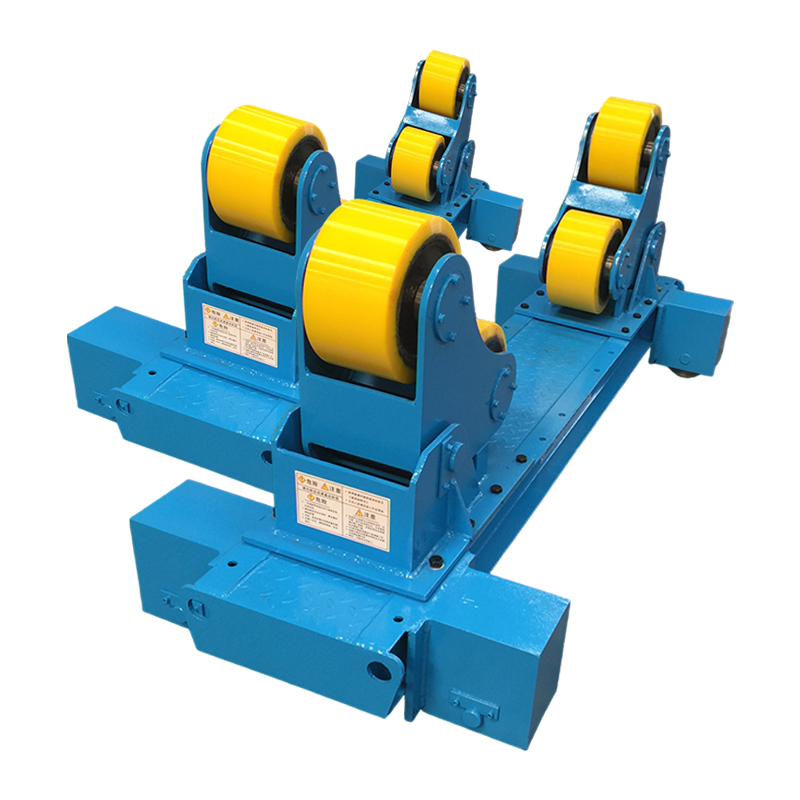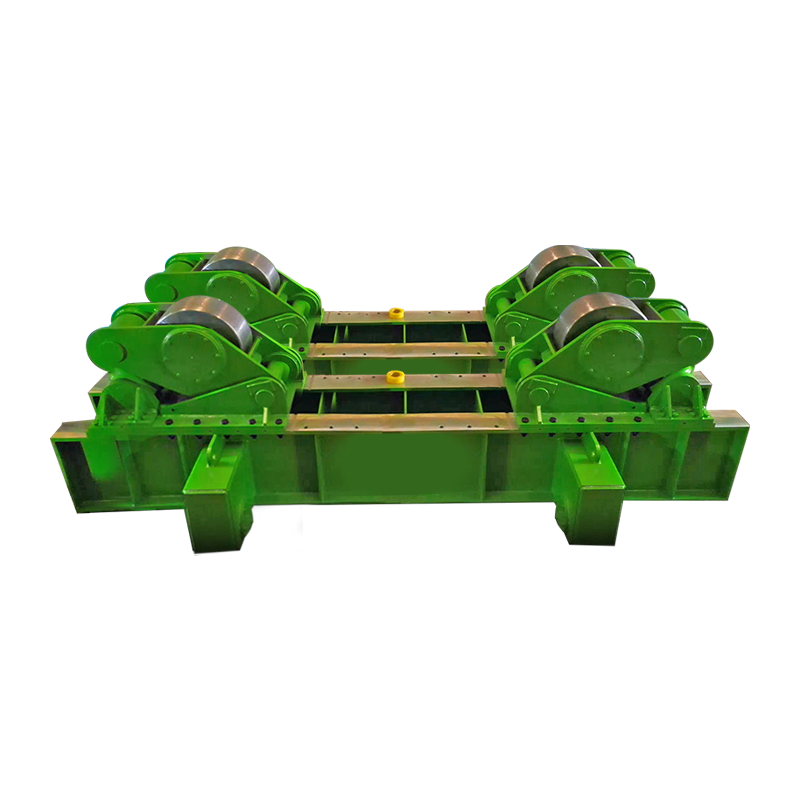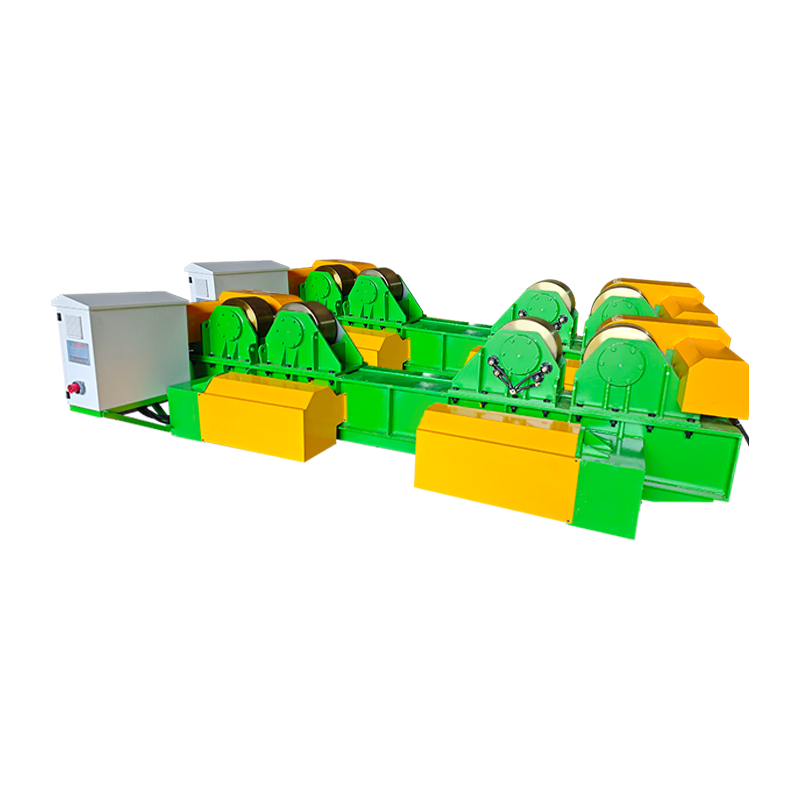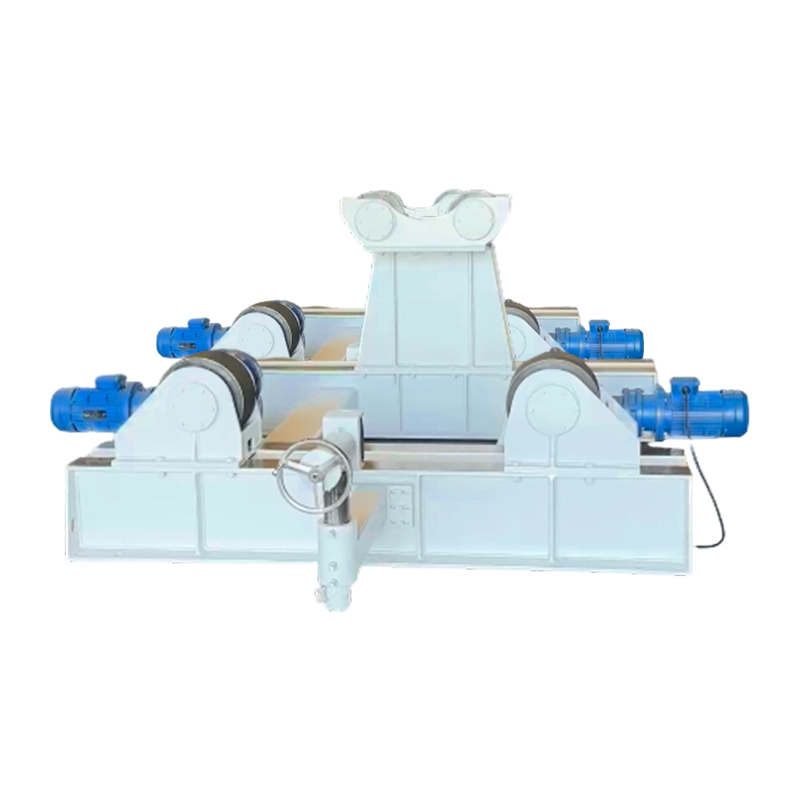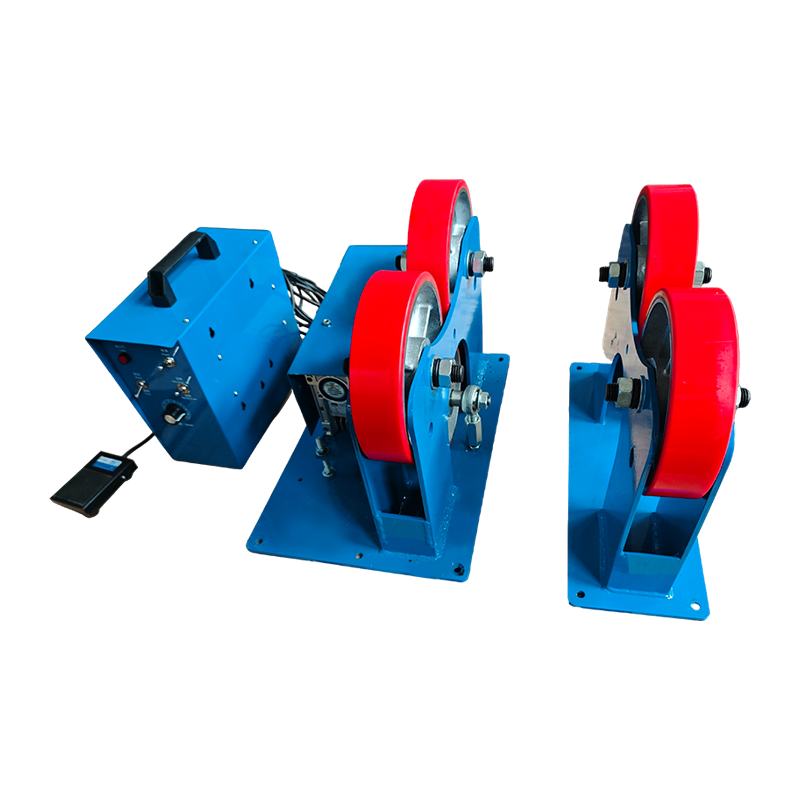
Ang self aligning welding rotator tumatayo bilang nag-iisang pinaka-epektibong mekanikal na pag-upgrade para sa circumferential welding ng cylindrical assemblies. Sa pamamagitan ng pag-aalis ng manual shimming at paulit-ulit na center-finding, ang kagamitang ito ay direktang binabawasan ang arc-off time at pinapataas ang weld deposit consistency. Ang mga log ng produksyon mula sa 31 mabibigat na fabrication site sa buong North America at Europe, na pinagsama-sama sa unang quarter ng 2026, ay nagpapatunay na ang isang self aligning welding rotator binabawasan ang kabuuang oras ng paggawa sa bawat pressure vessel sa average na 28% kumpara sa mga tradisyonal na fixed-roller positioner. Ang mekanismo ay gumagamit ng gravity at isang pivoting rocker beam upang dalhin ang workpiece centerline sa rotational axis sa loob ng ilang segundo, na nakakakuha ng radial runout na karaniwang mas mababa sa 0.5mm kahit na sa mga vessel na may 3mm out-of-roundness.
Sinasaklaw ng reference na ito ang pagpili ng load mula 1 hanggang 150 tonelada, data ng katumpakan ng alignment na na-verify ng mga sukat ng laser tracker, comparative wear analysis, mga pattern ng automation integration, at isang step-by-step na maintenance protocol. Kahit saan a self aligning welding rotator ay binanggit, ang termino ay tumutukoy sa isang pares ng rotator kung saan ang hindi bababa sa isang roller frame ay malayang umiikot sa paligid ng isang trunnion axis upang makamit ang self-centering action.
Pangunahing Self-Centering Geometry
Ang self aligning welding rotator gumagana sa isang statically determinate rocker na prinsipyo. Ang isang pares ng mga roller ay naka-mount sa isang duyan na pivots sa paligid ng isang pahalang na pin nakaposisyon sa ibaba ng roller contact eroplano. Kapag ang isang cylindrical load ay inilagay off-center, ang imbalance ay lumilikha ng isang restoring moment M = W × e, kung saan ang W ay ang sinusuportahang timbang at e ay ang pahalang na eccentricity. Ang sandaling ito ay umiikot sa duyan hanggang ang sentro ng grabidad ng workpiece ay nakahanay patayo sa pivot point. Ang sistema ay umabot lamang sa equilibrium kapag ang mga puwersa ng pakikipag-ugnay sa roller ay simetriko, na ginagarantiyahan ang concentric na pag-ikot nang walang mga sensor o actuator.
Ang mga pagsukat sa field gamit ang strain gauged pivot pin sa isang German boiler workshop ay nagpakita na ang self-centering force ay umabot sa 9–11% ng workpiece weight para sa mga diameter sa pagitan ng 800mm at 2400mm, na bumababa sa humigit-kumulang 6% para sa napakalaking diameter na higit sa 4000mm kung saan lumiliit ang pivot arm leverage. Ito ay nagpapaliwanag kung bakit a self aligning welding rotator pinakamahusay na gumaganap kapag ang taas ng pivot ay maingat na itinugma sa inaasahang hanay ng diameter.
Ebolusyon mula sa Fixed Idler Rolls hanggang Active Self-Alignment
Bago ang malawakang pagpapatibay ng self aligning welding rotator , umaasa ang mga tindahan sa mga manual screw jack o shim stack sa ilalim ng fixed idler rollers. Ang diskarteng ito ay kumonsumo ng 15 hanggang 30 minuto bawat setup at lubos na nakadepende sa kasanayan ng operator. Ang unang mga disenyo ng pivoting-roller ay lumitaw sa mga shipyard noong huling bahagi ng 1980s, gamit ang mga simpleng pin joint na walang damping. Ang mga modernong bersyon ay may kasamang friction-damped trunnions na pumipigil sa oscillation sa panahon ng mabilis na pagbabago ng bilis, at ang ilang heavy-duty na unit ay nagtatampok ng mga adjustable na pivot stop upang i-lock ang alignment kapag naabot na, na nagpapahusay sa stability sa panahon ng high-deposition submerged arc welding.
Ang shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Comprehensive Load-Speed Matrix para sa Self Aligning Welding Rotator Selection
Ang table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Klase sa tungkulin | Max Load bawat Pares (tonnes) | Saklaw ng Diameter (mm) | Saklaw ng Bilis (rpm) | Lakas ng Motor (kW) | Karaniwang Kaso ng Paggamit |
| Magaan ang tungkulin | 1 – 5 | 200 – 900 | 0.8 – 2.8 | 0.55 – 1.1 | Maliit na mga spool ng tubo, mga seksyon ng tambutso |
| Pangkalahatang katha | 5 – 20 | 600 – 2500 | 0.4 – 1.6 | 1.5 – 3.0 | Mga palitan ng init, maliliit na sisidlan |
| Mabigat na sisidlan | 20 – 60 | 1500 – 4500 | 0.15 – 0.9 | 3.7 – 7.5 | Mga seksyon ng tore ng hangin, mga haligi ng refinery |
| Sobrang bigat | 60 – 150 | 2500 – 7200 | 0.08 – 0.5 | 11 – 22 | Nuclear containment, mga istrukturang malayo sa pampang |
Natukoy ang Katumpakan ng Alignment gamit ang Laser Tracker
Sa isang sertipikadong pasilidad ng pagsubok sa Sheffield, UK, isang 15‑tonne self aligning welding rotator ay nasuri gamit ang isang Leica AT960 laser tracker. Ang sisidlan ay may kilalang out-of-roundness na 2.1mm. Pagkatapos ilagay ang sisidlan sa rotator at pahintulutan ang 3 segundo para sa self-centering, ang maximum na radial deviation sa weld seam ay 0.28mm. Ang parehong sisidlan sa isang naka-lock na fixed-roller setup ay nagpakita ng 1.9mm deviation. Pagkatapos ng 20‑minutong welding cycle, napanatili ng self-aligning unit ang 0.31mm, habang ang fixed rotator ay naanod sa 2.3mm dahil sa thermal expansion at roller slip.
- Katumpakan ng static centering: ±0.15mm (isang sigma) sa mga ibabaw ng lupa.
- Dynamic na error sa pagsubaybay: < 0.4mm sa 30 revolutions.
- Oras ng pagpapanumbalik pagkatapos ng sinasadyang 10mm offset: 2.2 segundo ang average.
Sampung Kritikal na Parameter ng Engineering Kapag Tinutukoy ang Self Aligning Welding Rotator
Pagpili ng a self aligning welding rotator humihingi ng pansin sa higit pa sa tonelada. Niraranggo ng listahan sa ibaba ang mga parameter ayon sa epekto ng mga ito sa kalidad ng weld at uptime, ayon sa na-iskor ng 12 welding engineer sa isang blind survey.
- Pivot bearing class at preload. Gumamit ng tapered roller bearings na may C3 clearance at 0.03mm axial preload. Pinipigilan nito ang slop habang pinapayagan ang libreng pag-pivot. Ang buhay ng tindig ay dapat lumampas sa 20,000 oras sa buong pagkarga.
- Roller gulong tambalan at tigas. Ang polyurethane na may Shore A 88–92 ay pamantayan para sa hindi kinakalawang na asero. Para sa mga sisidlan ng carbon steel na higit sa 80°C, tukuyin ang NBR na lumalaban sa init o mga gulong ng cast steel na may minimum na tigas na 300 HB.
- Katumpakan ng variable frequency drive. Ang isang closed-loop na VFD na may feedback ng encoder ay nagpapanatili ng bilis sa loob ng ±1% ng setpoint. Mahalaga ito para sa mga automated na proseso ng SAW at GMAW.
- Mekanismo ng pivot damping. Maaaring mag-oscillate ang mga high-inertia vessel. Pinipigilan ng friction disc o hydraulic damper na isinama sa pivot ang pangangaso at tinitiyak ang maayos na pagsisimula ng pag-ikot.
- Paninigas ng torsional ng frame. Sa ilalim ng isang sira-sira na pagkarga na katumbas ng 20% ng na-rate na kapasidad, ang frame ay hindi dapat mag-twist ng higit sa 0.05° bawat metro ng haba.
- Rating ng elektrikal na enclosure. IP55 minimum para sa panloob na paggamit; IP65 o NEMA 4X para sa mga panlabas na bakuran. Ang mga kontrol ay dapat na ihiwalay sa welding spatter at nakakagiling na alikabok.
- Landas ng saligan ng workpiece. A self aligning welding rotator dapat magbigay ng low-resistance grounding slip ring o carbon brush na may rating na hindi bababa sa 600 A na tuloy-tuloy upang maiwasan ang pagkasira ng arko sa mga bearings.
- Pang-emergency na paghinto at pangkaligtasan na magkakaugnay. Ang mga dual-channel na emergency stop circuit na may anti-restart na proteksyon, na sumusunod sa ISO 13850, ay sapilitan kapag ang rotator ay isinama sa isang robotic cell.
- Remote na kontrol ng palawit. Ang mga operator ay dapat na makapag-jog, magtakda ng bilis, at mag-reverse rotation mula sa layo na hindi bababa sa 5 metro na may wireless o wired pendant na may rating na IP65.
- Foundation mounting interface. Ang mga heavy-duty na rotator ay nangangailangan ng flat machined base plate na may mga pattern ng anchor bolt na makatiis ng 150% ng maximum na sandali ng pagbaligtad.
Pagsubaybay sa Pagsuot ng Gulong at Direktang Epekto Nito sa Pag-align
Ang pagbabawas ng diameter ng gulong ay ang pangunahing sanhi ng unti-unting pagkawala ng pagsentro. Para sa isang self aligning welding rotator , ang pagbawas ng 1.8% lamang sa diameter ng roller ay nagbabago sa epektibong taas ng pivot at binabawasan ang sandali ng pagpapanumbalik. Ang isang pag-aaral sa pagpapanatili na isinagawa sa isang planta ng pressure vessel ng Texas ay sinusukat ang paglihis ng pagsentro buwan-buwan. Pagkatapos ng 700 oras ng operasyon, ang mga polyurethane na gulong ay naubos ng 2.4mm, na tumataas ang runout mula 0.32mm hanggang 0.95mm. Ang pagpapalit ng mga gulong ay nagbalik ng sistema sa 0.34mm. Pinapalitan na ngayon ng planta ang mga gulong tuwing 650 oras ng pagpapatakbo o kapag bumaba ang diameter ng 2mm, alinman ang mauna.
- Buhay ng gulong ng urethane: 500–1200 na oras, depende sa ibabaw ng workpiece finish at load.
- Ang pagitan ng muling pagsasaayos ng gulong ng bakal: 1800 oras, inaalis ang 0.25mm mula sa ibabaw ng contact.
Naka-iskedyul na Lubrication at Pivot Inspection Protocol
A self aligning welding rotator umaasa sa libreng pivot movement. Mga inirerekomendang agwat:
- Grasa ang pivot bearings tuwing 400 oras ng pagpapatakbo gamit ang lithium complex NLGI 2 grease.
- Suriin ang radial clearance tuwing 800 oras; katanggap-tanggap na limitasyon ay 0.05mm.
- Suriin ang trunnion locking bolts para sa higpit linggu-linggo.
Pagsasama ng Self Aligning Welding Rotator sa Robotic at SAW Systems
Ang mga modernong fabrication cell ay tinatrato ang self aligning welding rotator bilang isang peripheral axis. Sa pamamagitan ng EtherCAT o PROFINET na komunikasyon, ang robot controller ay nag-uutos ng rotator speed at tumatanggap ng encoder feedback. Sa isang kamakailang deployment sa isang onshore pipeline coating facility, dalawang self-aligning rotator ang na-synchronize para paikutin ang isang 32‑meter, 85‑tonne pipe section habang hinang hinang ng twin-wire SAW tractor ang longitudinal seam cap. Ang runout sa weld zone ay nanatili sa loob ng 0.45mm sa buong 4.5‑hour weld, isang imposibleng pagganap sa mga fixed roll. Bilang resulta, ang arc-on time ay umabot sa 82%, at ang ultrasonic rejection rate ay bumaba sa 0.7%.
Ang integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ: Maaari bang hawakan ng self aligning welding rotator ang mga conical vessel?
Oo. Ang self-centering action ay tumatanggap ng tuluy-tuloy na pagbabago ng diameter hanggang 3° ng taper bawat gilid. Ang mga roller frame ay nag-iisa-isa upang mapanatili ang contact, kahit na ang mga axial restraint roller ay inirerekomenda upang pigilan ang barko sa paglalakad.
FAQ: Ano ang minimal na diameter ng sisidlan para sa epektibong pag-align sa sarili?
Karamihan self aligning welding rotator ang mga disenyo ay nangangailangan ng diameter na hindi bababa sa 4 na beses ang diameter ng roller upang makabuo ng sapat na sandali ng pagpapanumbalik. Ang karaniwang minimum ay 200mm para sa mga light-duty na unit.
FAQ: Compatible ba ang rotator sa submerged arc welding flux recovery?
Oo, ang pivoting frame ay hindi nakakasagabal sa flux troughs. Ang low-profile na disenyo ng a self aligning welding rotator nag-iiwan ng sapat na espasyo para sa mga flux hopper at recovery nozzle.
FAQ: Paano pinapanatili ang grounding habang umiikot?
Ang isang spring-loaded carbon brush assembly ay direktang nakikipag-ugnayan sa sisidlan, o isang copper slip ring ay isinama sa isang roller shaft. Ang self aligning welding rotator ground path ay dapat dalhin ang buong hinang kasalukuyang nang walang arcing sa pamamagitan ng bearings.
Enerhiya Efficiency at Operating Cost Profile
Isang karaniwang 40-tonelada self aligning welding rotator kumukuha lamang ng 4kW sa panahon ng pag-ikot, kumpara sa 8–11kW para sa isang hydraulically adjusted fixed positioner na dapat patuloy na nagpapagana ng mga clamping actuator. Mahigit sa 3500 na oras ng pagpapatakbo, ang pagtitipid ng enerhiya lamang ay umaabot sa humigit-kumulang 17MWh, na nagsasalin sa isang direktang pagbawas sa gastos na humigit-kumulang $2,100 sa mga rate ng kuryente sa industriya. Bukod pa rito, ang kawalan ng mga hydraulic power pack ay nag-aalis ng mga pagtagas ng langis at binabawasan ang panganib ng sunog sa welding bay.
Mga Pagpapaunlad sa Hinaharap: Smart Self Aligning Welding Rotator
Ang next generation of self aligning welding rotator isinasama ang mga IoT sensor na sumusubaybay sa anggulo ng pivot, temperatura ng bearing, at spectrum ng panginginig ng boses. Ang mga maagang prototype na ipinakita sa 2026 Essen Welding Fair ay nagtatampok ng mga predictive algorithm na nagbabala sa pagkasira ng gulong 50 oras bago lumampas ang alignment deviation sa 0.5mm. Ang mga system na ito ay walang putol na isinasama sa software ng MES sa buong halaman, na nagbibigay-daan sa ganap na nasusubaybayang data ng pagpoposisyon ng weld para sa bawat sisidlan.