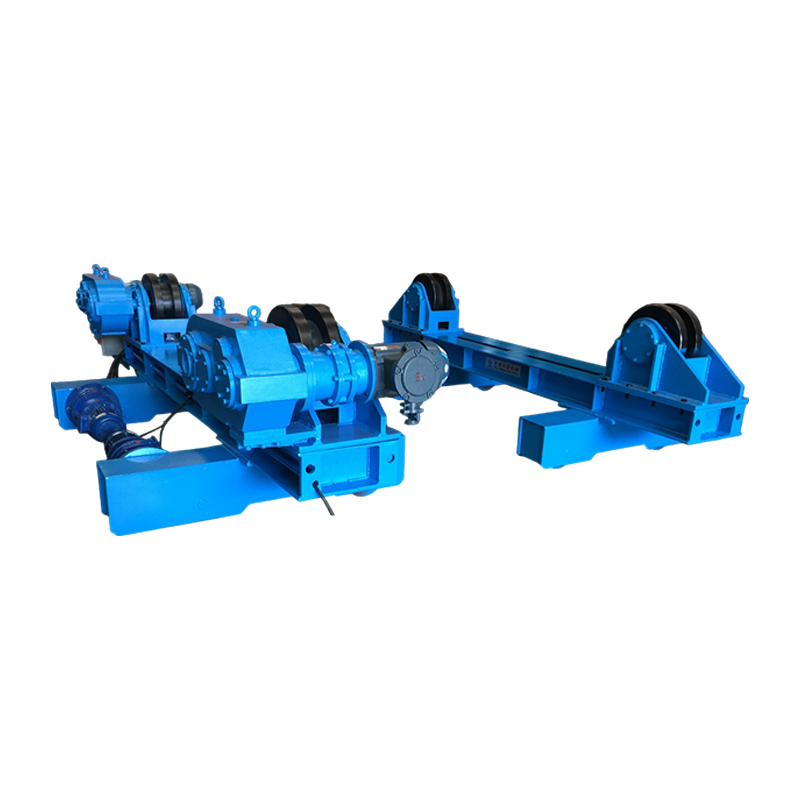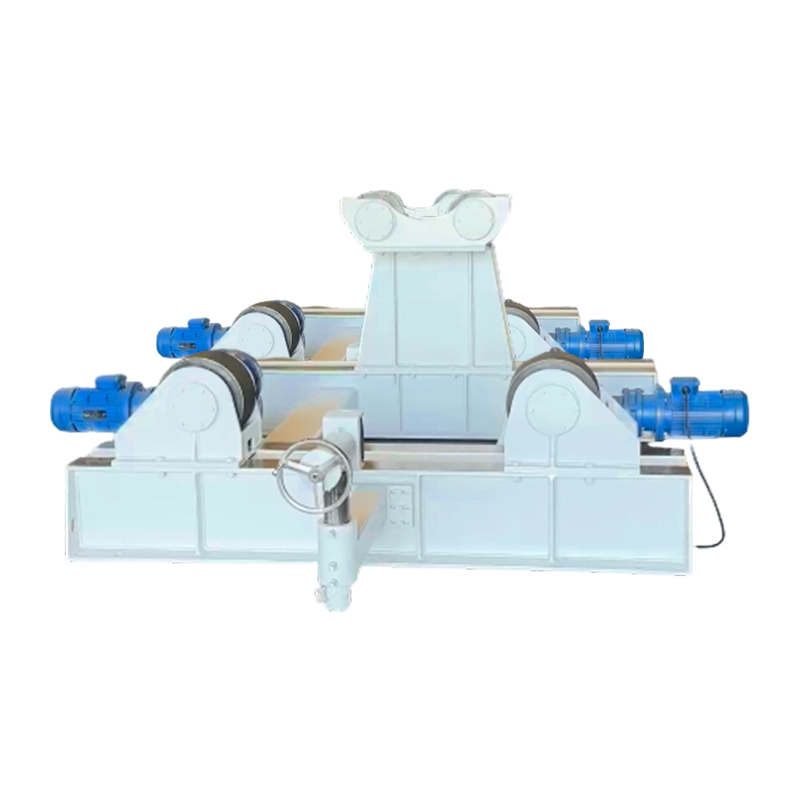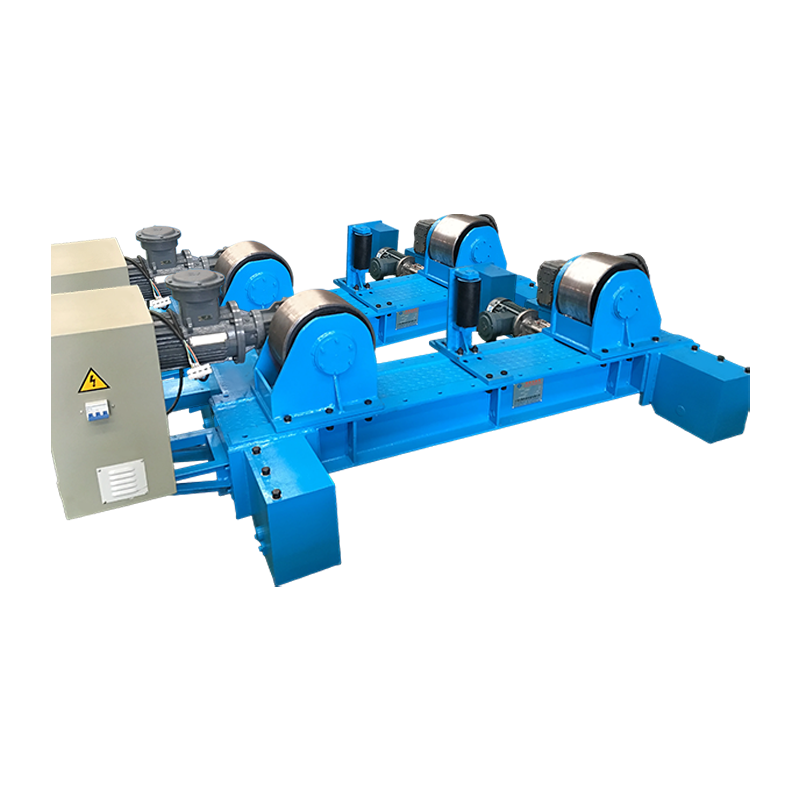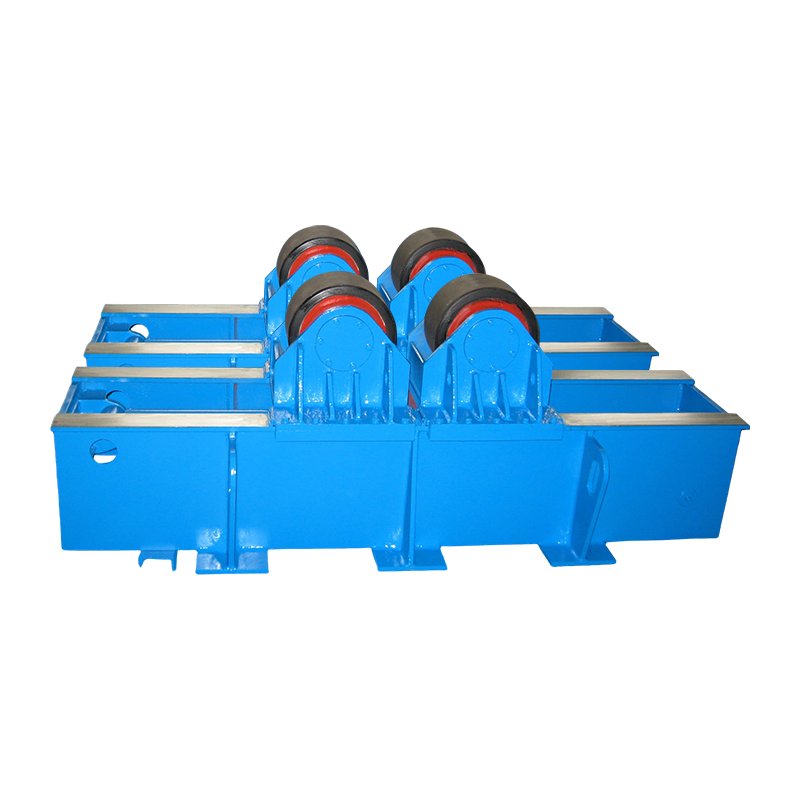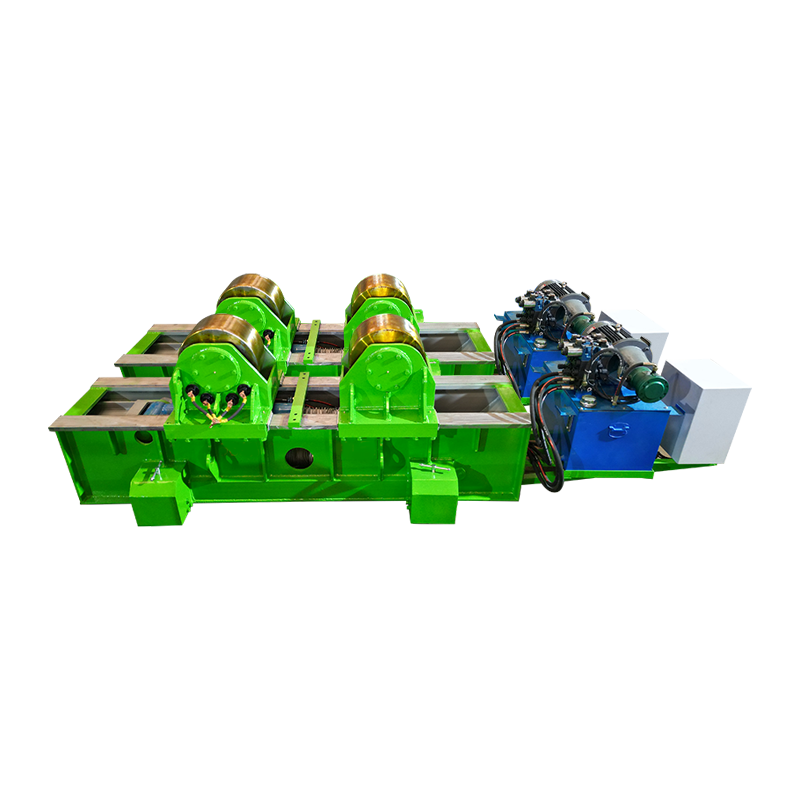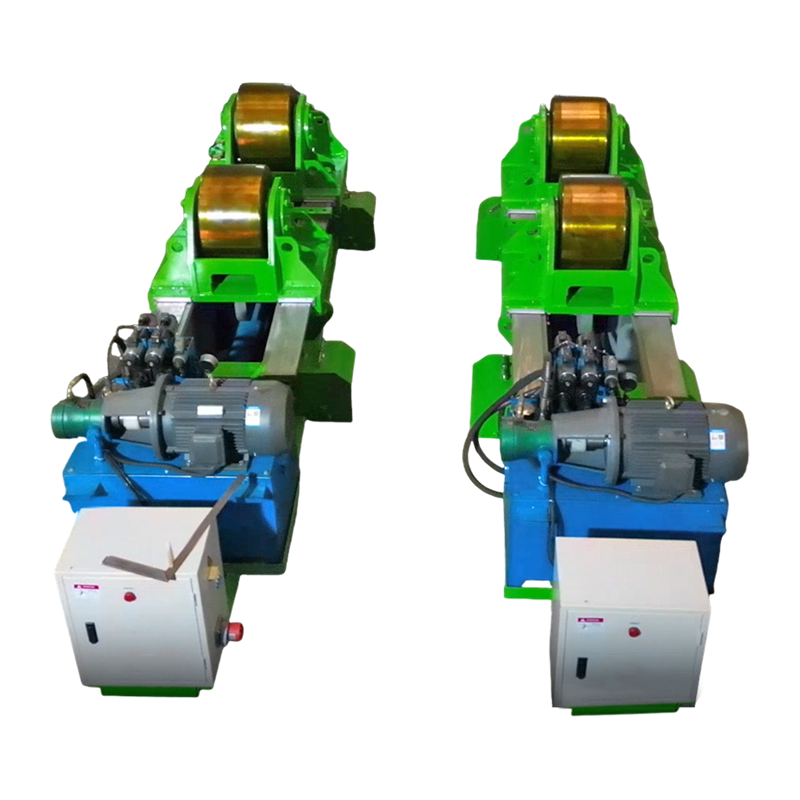
A pipe welding rotator pinipihit ang mga cylindrical na workpiece sa ilalim ng welding torch, awtomatikong pinapanatili ang perpektong bilis ng paglalakbay para sa bawat pass. Ang nag-iisang pag-upgrade na ito ay maaaring itulak ang arc-on time mula sa ilalim ng 20% hanggang sa higit sa 60% at pataasin ang mga rate ng deposition nang hanggang 300%, ayon sa isang 2023 productivity survey ng Fabricators & Manufacturers Association. Ang mga tindahan na gumagamit ng powered rotation ay patuloy na nag-uulat ng mas kaunting mga depekto, mas kaunting rework, at mabilis na return on investment.
Bilis ng Pag-unlock at Consistency sa Pipe Welding Rotator
Ang paggamit ng pipe welding rotator ay nakakabawas sa oras ng pag-ikot sa pamamagitan ng pag-automate ng pag-ikot, na nagpapagana ng tuluy-tuloy na multi-pass welds nang walang repositioning ng operator. Sa manual pipe rolling, ang isang welder ay madalas na humihinto bawat ilang minuto upang muling iposisyon ang workpiece, na pumuputol sa arko at binabawasan ang aktwal na oras ng hinang. Ang data mula sa Welding Handbook ng American Welding Society ay nagpapahiwatig na ang manu-manong pagliko ay karaniwang nililimitahan ang arc-on na oras sa 15–25% ng mga oras ng shift. Kapag a pipe welding rotator tumatagal, ang arc-on time ay regular na lumalampas sa 60%, ibig sabihin ay mas maraming weld metal ang idineposito bawat shift nang hindi tumataas ang oras ng paggawa.
Ang epekto sa bilis ng paglalakbay ay pantay na nasusukat. Ang isang karaniwang 12-inch na iskedyul na 40 pipe joint na nangangailangan ng 35 minuto ng manual rolling ay maaaring kumpletuhin sa humigit-kumulang 12 minuto na may rotator na nakatakda sa 250 mm/min. Sa loob ng isang linggo ng double-shift na produksyon, ang pagkakaibang iyon ay isinasalin sa daan-daang karagdagang nakumpletong joints. Ang mga bilang na ito ay naaayon sa ulat ng benchmarking ng Fabricators & Manufacturers Association noong 2023, na natagpuan na ang mga medium-sized na mga tindahan ng barko ay gumagamit ng welding rotators pinahusay na pangkalahatang kahusayan ng kagamitan ng 28% sa loob ng unang quarter ng pagpapatupad.
Pagtutugma ng Kapasidad ng Pagkarga at Diameter ng Pipe: Isang Direktang Paghahambing
Direktang tinutukoy ng rating ng kargamento kung aling mga trabaho ang maaaring pangasiwaan ng isang rotator, at ang paglampas sa limitasyong ito ay humahantong sa pagka-burnout ng motor o labis na radial runout. Bawat pipe welding rotator ay dinisenyo sa paligid ng isang tiyak na hanay ng timbang at diameter na sobre. Ang isang yunit na na-rate para sa 1 tonelada ay maaaring humawak ng 2-12 pulgadang mga tubo, habang ang isang 20-toneladang hanay ay humahawak sa mga sisidlan na higit sa 60 pulgada ang lapad. Ang pagpili ng rotator na may hindi bababa sa 25% na labis na kapasidad sa itaas ng pinakamabigat na nakaplanong workpiece ay nagpapahaba ng buhay ng serbisyo at nagpapanatili ng katumpakan ng pag-ikot.
| Kapasidad ng Pagkarga (tonelada) | Karaniwang Saklaw ng Diameter ng Pipe (pulgada) | Lakas ng Motor (kW) | Max na Bilis ng Pag-ikot (sa/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A pipe welding rotator na na-rate para sa 5 tonelada ay maaaring humawak ng isang 36-pulgada na tubo na may kapal sa dingding na 0.5 pulgada, sa kondisyon na ang bigat ng workpiece ay hindi lalampas sa 10,000 lb. Ang paglampas sa limitasyon ng pagkarga ay nagiging sanhi ng pagkadulas sa pagitan ng mga roller ng drive at ibabaw ng tubo, na nagreresulta sa hindi pantay na bilis ng pag-ikot at mga depekto sa weld tulad ng mga staggered bead profile. Maraming mga fabricator ang nag-iingat ng isang 1-toneladang yunit para sa small-bore na piping at isang hiwalay na 10-toneladang set para sa mga pressure vessel upang maiwasan ang labis na karga.
Self-Aligning vs. Conventional Rotators: Aling Disenyo ang Akma sa Iyong Workflow
Awtomatikong binabayaran ng mga self-aligning rotator ang mga pagkakaiba-iba ng diameter, na binabawasan ang oras ng pag-setup nang hanggang 50% sa mixed-batch na produksyon. Isang conventional pipe welding rotator gumagamit ng mga nakapirming idler na gulong na ang spacing ay dapat manu-manong ayusin para sa bawat diameter ng tubo. Sa kabaligtaran, ang isang self-aligning na modelo ay nagpi-pivot sa mga roller carriage upang umayon ang mga ito sa workpiece sa sandaling maibaba ito sa posisyon. Ang mekanikal na adaptasyon na ito ay nag-aalis ng pangangailangan para sa trial-and-error positioning.
Maginoo Fixed-Roller Rotator
- Mas mababang halaga ng pagbili, karaniwang 20–30% mas mababa kaysa sa isang self-aligning unit
- Kinakailangan ang manu-manong pagsasaayos para sa bawat pagbabago ng diameter
- Tamang-tama para sa mahabang pagtakbo ng magkatulad na mga spool ng tubo
- Mas simpleng pamamaraan ng pagpapalit ng roller
- Ang mas mabibigat na base frame ay kadalasang nakatiis sa mas magaspang na paghawak
Self-Aligning Pipe Welding Rotator
- Awtomatikong nakakapit sa mga tubo mula 2” hanggang sa maximum na diameter
- Ang pag-setup ay tumatagal ng ilang segundo, binabawasan ng kalahati ang oras ng pagbabago
- Ang pare-parehong roller contact ay binabawasan ang runout na mas mababa sa 0.02 pulgada
- Mahusay na gumaganap sa high-mix, low-volume fabrication
- Mas mataas na paunang puhunan, ngunit ROI sa loob ng 6–8 na buwan sa mga tipikal na tindahan ng trabaho
Sa isang comparative time study sa anim na pasilidad ng fabrication, isang self-aligning pipe welding rotator naka-save ng average na 11 minuto bawat setup kapag lumilipat sa pagitan ng 8-inch at 20-inch pipe. Mahigit sa 50 pagbabago sa bawat linggo, na nakakatipid ng oras ay umaabot sa higit sa 9 na oras ng karagdagang arc-on na availability, sapat na upang magwelding ng dagdag na 15–20 medium-bore joints.
Mga Nadagdag sa Kalidad ng Weld: Pagbabawas ng mga Depekto sa Pare-parehong Pag-ikot
Ang tuluy-tuloy na pag-ikot ay makabuluhang nagpapababa ng mga depekto sa weld gaya ng kakulangan ng fusion at undercut, na may mga pag-aaral na nagpapakita ng hanggang 40% na pagbawas sa mga rate ng rework. Kapag a pipe welding rotator nagpapanatili ng isang pare-pareho ang bilis ng ibabaw, ang welding arc ay nananatili sa nangungunang gilid ng puddle nang walang biglaang accelerations o decelerations. Pinipigilan ng katatagan na ito ang malamig na lap, hindi pare-parehong pagtagos, at ang mga stop-start crater na lumilitaw sa manu-manong repositioning.
Isang teknikal na papel noong 2022 na inilathala sa Welding Journal ang nagdokumento ng mga rate ng rework sa 1,200 circumferential pipe joints. Ang mga joints na hinangin gamit ang powered pipe welding rotator nagpakita ng rate ng depekto na 3.4%, kumpara sa 5.8% para sa manu-manong nakabukas na mga kasukasuan. Ang 40% na pagbawas ay direktang isinalin sa mas mababang gastos sa paggiling, pag-uukit, at muling inspeksyon, na nakakatipid ng humigit-kumulang $18 bawat joint sa isang $65/oras na ganap na pasanin sa labor rate environment.
Ang pagpasok ng init ay nagiging mas pare-pareho. Sa manu-manong pag-ikot, ang mga welder ay madalas na humihinto upang ayusin ang pustura, na nagiging sanhi ng init at potensyal na baguhin ang mga katangian ng zone na apektado ng init. Pinapanatili ng rotator-driven na pass ang temperatura ng interpass sa loob ng ±25°F window, na tumutulong na mapanatili ang mga value ng toughness ng Charpy V-notch na kinakailangan ng ASME B31.3. Ang pagkakapare-pareho sa antas na ito ay napakahirap makamit sa pamamagitan ng pag-ikot ng kamay.
Pagsasama ng Pipe Welding Rotator sa Mga Automated Cell
Ang pagpapares ng pipe welding rotator na may column at boom manipulator ay lumilikha ng ganap na automated circumferential welding station, na nagbabawas ng direktang gastos sa paggawa ng hanggang 60% ayon sa mga pag-aaral ng kaso ng industriya. Ang rotator ang humahawak sa pag-ikot habang ang manipulator ay nakaposisyon ang welding head sa pinakamainam na stick-out at anggulo. Sama-sama nilang pinapayagan ang isang operator na pangasiwaan ang maraming istasyon nang sabay-sabay.
Ang isang tipikal na automated na layout ng cell ay naglalagay ng 10-tonelada pipe welding rotator sa pagitan ng dalawang idler set, na may manipulator column na nagpapakain ng nakalubog na arc welding head mula sa itaas. Kapag na-load ng operator ang pipe at sinimulan ang pagkakasunud-sunod, ang rotator ay lumiliko sa isang preset na bilis, ang manipulator ay nagpapanatili ng isang nakapirming offset, at ang buong joint ay hinangin sa isang walang patid na cycle. Ang data mula sa isang heavy fabrication plant sa Rotterdam ay nagpakita na ang configuration na ito ay nagtaas ng pang-araw-araw na pinagsamang output mula 14 hanggang 38 sa 48-inch wind tower sections, habang binabawasan ang mga error na nauugnay sa fatigue ng welder sa halos zero.
Kahit na walang ganap na automation, a welding rotator nilagyan ng digital tachometer at remote pendant na nagbibigay-daan sa welder na i-fine-tune ang bilis mula sa ligtas na distansya. Ang simpleng pag-upgrade na ito ay ipinakita upang mapahusay ang mga marka ng hitsura ng weld ng 22% sa mga pag-audit ng customer, dahil ang operator ay maaaring tumugon sa gawi ng puddle nang hindi sinisira ang katatagan ng arko.
Mga Kalamangan sa Kaligtasan at Ergonomic
Ang pag-aalis ng manual pipe rolling ay binabawasan ang mga pinsala sa musculoskeletal ng hanggang 70% at pinipigilan ang mga aksidente sa pinch-point. Ang manu-manong pag-ikot ng mabigat na tubo na may chain wrench o sa pamamagitan ng kamay ay naglalagay ng matinding pilay sa mga balikat, likod, at pulso. Ang mga log ng pinsala sa Occupational Safety and Health Administration (OSHA) ay nagpapahiwatig na ang paghawak ng pipe at pagpoposisyon ay tumutukoy sa humigit-kumulang 18% ng mga naitalang sprains at strains sa mga structural fabrication shop. Pagpapakilala a pipe welding rotator ganap na inaalis ang pangangailangan para sa pisikal na pagsisikap na iyon.
Higit pa rito, pinapanatili ng isang rotator ang operator sa labas ng agarang roll zone. Sa mga manu-manong pamamaraan, ang mga manggagawa ay madalas na nakatayo malapit sa umiikot na mga lambanog o kadena, na lumilikha ng mga panganib sa pinch-point. Na may a pipe welding rotator , binabantayan ang drive at idler rollers, at kinokontrol ng operator ang paggalaw sa pamamagitan ng dead-man switch na agad na humihinto sa pag-ikot kapag binitawan. Kasama ng wastong mga pamamaraan ng lockout/tagout, ang mga feature na ito ay nag-ambag sa isang 55% na pagbaba sa mga naitalang pinsala sa kamay sa loob ng dalawang taon sa isang Texas pressure vessel shop, gaya ng iniulat sa internal safety review ng shop.
Mga Kasanayan sa Pagpapanatili na Nagpahaba ng Buhay ng Rotator
Ang regular na inspeksyon ng mga roller ng drive at pagpapadulas ng bearing ay maaaring doble ang agwat ng serbisyo ng isang pipe welding rotator. Kahit na ang mga magagaling na rotator ay dumaranas ng unti-unting pagkasira, ngunit ang isang disiplinadong iskedyul ng pagpapanatili ay nagpapanatili ng katumpakan ng pag-ikot at pinipigilan ang magastos na downtime. Ang mga sumusunod na hakbang, na kinuha mula sa mga manwal ng serbisyo ng kagamitan, ay naghahatid ng pinakamataas na epekto.
- Siyasatin ang mga ibabaw ng roller linggu-linggo. Ang mga pagod o gouged na polyurethane roller ay nagdudulot ng vibration at runout. Palitan ang mga roller kapag ang contact patch ay nagpapakita ng mga flat spot na mas malawak sa 4 mm.
- Pahiran ng grasa ang mga bearings tuwing 200 oras ng pagpapatakbo. Gumamit ng lithium-based na EP2 grease at linisin ang lumang grasa sa pamamagitan ng fitting hanggang sa lumabas ang malinis na grasa. Ang kontaminadong pampadulas ay ang pangunahing sanhi ng napaaga na pagkabigo sa tindig welding rotator nagmamaneho.
- I-verify ang alignment sa pagitan ng drive at idler set. Ang maling pagkakahanay ng higit sa 1/16 pulgada bawat talampakan ng haba ng tubo ay lumilikha ng mga lateral forces na nag-overload sa mga bearings at nagpapababa ng kahusayan ng motor. Maaaring suriin ito ng mga tool sa pag-align ng laser sa loob ng sampung minuto.
- Linisin ang mga de-koryenteng cabinet buwan-buwan. Ang weld fume at nakakagiling na alikabok ay pumapasok sa mga enclosure ng VFD, na nagiging sanhi ng sobrang init. Ang malinis na compressed-air blow-out at pagpapalit ng filter ay nagpapanatili ng pare-parehong kontrol sa bilis.
- Pana-panahong magrekord ng amp draw. Ang biglaang pagtaas ng agos ng motor ay karaniwang nagpapahiwatig ng roller binding o isang bagsak na tindig. Magtakda ng baseline sa pag-install at i-flag ang anumang pagtaas ng higit sa 15% para sa imbestigasyon.
Ang mga tindahan na sumusunod sa mga hakbang na ito ay nag-uulat ng average na agwat ng serbisyo na walang problema na 18–24 na buwan para sa kanila pipe welding rotators , kumpara sa 9–12 buwan sa mga pasilidad na nagsasagawa lamang ng mga reaktibong pag-aayos. Ang pagkakaiba ay kadalasang katumbas ng isang mas kaunting pangunahing muling pagtatayo bawat taon, na nakakatipid ng $3,000–$7,000 sa mga bahagi at paggawa.
Mga Madalas Itanong Tungkol sa Pipe Welding Rotators
Ano ang ginagamit ng pipe welding rotator?
A pipe welding rotator ay ginagamit upang paikutin ang mga cylindrical na workpiece—gaya ng mga pipe, pressure vessel, at wind tower section—sa isang kontroladong bilis habang hinang. Hinahawakan nito ang workpiece sa mga pinapatakbong roller upang ang welder o awtomatikong tanglaw ay makapagdeposito ng metal na pangpuno nang tuluy-tuloy sa paligid ng circumference nang hindi humihinto sa muling posisyon.
Paano ko pipiliin ang tamang pipe welding rotator capacity?
Pumili ng a pipe welding rotator na may rating ng pag-load na hindi bababa sa 25% na mas mataas kaysa sa pinakamabigat na pagpupulong na plano mong i-weld. Suriin din ang minimum at maximum na hanay ng diameter: ang mga roller ay dapat gumawa ng matatag na contact nang hindi masyadong mababa ang tubo sa duyan. Ang isang yunit na masyadong maliit ay madulas; ang isa na masyadong malaki ay nag-aaksaya ng enerhiya at kapital.
Maaari bang hawakan ng pipe welding rotator ang mga hindi bilog na workpiece?
Isang pamantayan pipe welding rotator ay dinisenyo para sa mga cylindrical na seksyon. Ang mga parisukat o hugis-parihaba na hugis ay nagdudulot ng hindi pantay na roller contact at vibration. Para sa mga hindi bilog na bahagi, ang isang positioner na may faceplate o isang multi-axis manipulator ay ang mas mahusay na pagpipilian. Ang ilang self-aligning rotator ay maaaring tumanggap ng bahagyang ovality, ngunit ang pinakamahusay na mga resulta ay nangangailangan ng roundness sa loob ng 1% ng nominal diameter.
Anong pagpapanatili ang pumipigil sa pagbabago ng bilis?
Pabagu-bago ng bilis sa a welding rotator kadalasang bumabalik sa mga pagod na roller, hindi sapat na lubrication, o VFD parameter drift. Ang regular na paglilinis sa ibabaw ng roller, pag-greasing ng mga bearings tuwing 200 oras, at muling pag-tune ng mga setting ng PID ng drive ay nag-aalis ng karamihan sa mga hindi pagkakapare-pareho ng bilis. Kung magpapatuloy ang pagbabagu-bago, tingnan ang encoder coupling at motor cable shielding para sa ingay ng kuryente.