15T Welding Rotator na may Karagdagang Suporta sa Oven
Ang 15t welding rotator na may karagdagang suporta sa oven ay espesyal na idinisenyo para sa paggawa ng malalaking istruktura ng bakal. Pinagsasama...
See Details
Ang mga steel fabricator at structural engineer ay nakakaranas ng isang karaniwang hamon: ang pagguhit ay nangangailangan ng isang W10x30, ngunit ang aktwal na lalim ng beam ay hindi 10 pulgada. O ang isang proyekto ay tumutukoy sa isang H 300x300, ngunit ang magagamit na materyal na datasheet ay naglilista ng apat na natatanging mga parameter ng kapal. Ang pag-alam kung paano bigyang-kahulugan ang isang dimensyon ng H beam ay nangangahulugang lumampas sa isang simpleng pagsukat ng taas. Nangangailangan ito ng pag-unawa sa kombensyon ng pagbibigay ng pangalan, ang pagkakaiba sa pagitan ng nominal at aktwal na laki, at kung paano direktang nakakaimpluwensya ang flange at mga sukat ng web sa paghahanda ng welding at pagpili ng kagamitan. Ang gabay na ito ay naghihiwalay sa bawat isa sa mga layer na iyon mula sa isang katha at pananaw sa pagiging handa sa welding, na walang tagapuno at walang data na hindi mabe-verify laban sa mga karaniwang profile.
Ang H beam ay isang structural steel member na ang cross-section ay kahawig ng malaking letrang H. Ang lohika na nagdadala ng pagkarga ay diretso. Ang dalawang pahalang na plato, na tinatawag na flanges, ay nakaposisyon upang labanan ang mga baluktot na sandali. Ang paglalagay ng bulto ng bakal na malayo sa neutral na axis ay nagpapataas ng moment of inertia ng seksyon, na ginagawa itong lubos na mahusay sa mga aplikasyon ng beam. Ang patayong plato na nagkokonekta sa mga flanges, ang web, ay nagdadala ng mga puwersa ng paggugupit at pinapanatiling nakahanay ang mga flanges. Ang paghihiwalay ng mga tungkulin na ito ang dahilan kung bakit ang parehong bigat ng bakal na hinubog sa isang H profile ay maaaring magdala ng higit na load kaysa sa isang solidong rectangular bar.
Karamihan sa mga H beam sa mga structural application ay hot-rolled mula sa carbon steel. Sa North America, ang nangingibabaw na detalye ng materyal ay ASTM A992 para sa malawak na flange na hugis, na may pinakamababang lakas ng ani na 50 ksi. ASTM A36 ay ginagamit din, lalo na kung saan ang weldability at standardized na mga koneksyon ay priyoridad. Ang mga merkado sa Europa at Asyano ay may sariling mga marka, ngunit ang pangunahing prinsipyo ng metalurhiko ay pare-pareho: ang hugis-H na cross-section ay nagbibigay ng pinakamahusay na ratio ng lakas-sa-timbang para sa mga haligi at beam sa maraming palapag na mga gusali, tulay, at industriyal na frame.
Ang pagtatalaga tulad ng W10x30 ay isang compact code na nagsasabi sa isang fabricator ng tatlong bagay sa isang sulyap. Tinutukoy ng liham ang pamilya ng profile, ang unang numero ay nagbibigay ng nominal na lalim sa pulgada, at ang pangalawang numero ay ang timbang sa pounds bawat linear foot. Ngunit ang nominal depth ay isang approximation na nagsisilbing label, hindi isang sukat. Ang isang W10x30 ay karaniwang may aktwal na lalim na humigit-kumulang 10.47 pulgada. Ang pag-asa sa nominal na numero para sa fit-up nang hindi sinusuri ang aktwal na dimensyon ay maaaring magdulot ng magkasanib na misalignment sa isang welding line.
Ang mga pagtatalaga ng sukatan ay sumusunod sa ibang lohika. Ang sinag na may markang W 250 x 100 ay nangangahulugang isang nominal na lalim na 250 mm at isang flange na lapad na 100 mm. Ang ibang mga pandaigdigang pamantayan ay gumagamit ng kanilang sariling shorthand. Mga profile sa Europa gamitin ang HEA, HEB, at HEM series, kung saan ang numero pagkatapos ng mga titik ay nagpapahiwatig ng nominal na taas sa millimeters; Japanese H beams ay madalas na tinutukoy ng taas ng web at lapad ng flange nang direkta, gaya ng H 100x100. Ang kritikal na takeaway para sa sinumang nagtatrabaho sa mga imported na steel drawing ay ang palaging kumpirmahin kung aling pamantayan ng pagbibigay ng pangalan ang nalalapat bago mag-cut o mag-set up ng isang automated na pagkakasunud-sunod ng welding. Ang isang "W250" sa kontekstong sukatan ay hindi kapareho ng sinag ng isang W10 sa isang imperyal na konteksto, kahit na ang millimeter-to-inch na arithmetic ay mukhang malapit.
Kapag ang isang mill certificate ay naglilista ng apat na dimensyon na halaga para sa isang solong beam profile, bawat isa ay may natatanging kahulugan para sa isang fabricator. Ang apat na parameter ay:
Ang mga metric H beam ay karaniwang mula sa taas na 100 mm hanggang 1000 mm, na may mga lapad ng flange na nag-iiba mula sa humigit-kumulang 100 mm hanggang higit sa 300 mm. Upang ilarawan kung paano kumpol ang mga numerong ito sa praktikal na paggamit:
| Pagtatalaga ng Profile | Tinatayang Taas (mm) | Tinatayang Lapad (mm) | Tinatayang Web Thick (mm) | Tinatayang Makapal ng flange (mm) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Kapaki-pakinabang na ihambing ang mga numerong ito sa malawak na flange na mga hugis W, na may posibilidad na magkaroon ng mas payat na profile. Maraming W-shape ang nagpapakita ng flange width na kapansin-pansing mas maliit kaysa sa section depth, habang ang H beams ay madalas na lumalapit sa square cross-section kung saan ang lalim at lapad ay pantay o halos pantay. Ang pagkakaibang geometriko na ito ay hindi kosmetiko. Ang mas malawak, mas makapal na flange ng isang H beam ay nagbibigay ng mas malaking kapasidad ng axial, na ginagawa itong isang karaniwang pagpipilian para sa mga column at bearing piles. Ang isang W-shape ay kadalasang mas mahusay sa purong bending application kung saan ang web depth ay nagbibigay ng leverage laban sa bending stress. Dapat tandaan ng mga fabricator na ang mas mabibigat, mas makapal na mga seksyon ay mangangailangan ng mas maingat na pamamahala ng init sa panahon ng hinang.
Ang paggamit ng H beam, I beam, at W beam bilang mga mapagpapalit na termino ay karaniwan ngunit magastos na ugali sa mga tindahan ng katha. Ang mga pagkakaiba sa dimensyon ay isinasalin sa iba't ibang landas ng pagkarga, iba't ibang mga detalye ng weld, at iba't ibang mga kinakailangan sa paghawak. Ang isang I beam, na wastong tinatawag na S-shape sa American standard, ay may tapered flanges. Ang inner flange face slope sa humigit-kumulang 2:12 ratio, ibig sabihin, hindi pare-pareho ang kapal sa lapad ng flange. Ang isang W beam, o wide-flange beam, ay may magkatulad na panloob at panlabas na flange na ibabaw. Ang isang H beam ay mayroon ding parallel flange face, ngunit ang flange width ay karaniwang katumbas o malapit sa section depth, at ang web thickness ay kadalasang mas mabigat kumpara sa flange thickness kaysa sa W-shape.
Ang mga dimensional na lagda na ito ay humahantong sa mga natatanging pattern ng aplikasyon.
Sa isang cutting list o isang weld map, ang pagtawag sa isang HP bearing pile na isang I beam ay maaaring humantong sa maling paghahanda sa gilid. Ang tapered flange ng isang S-shape ay nangangailangan ng ibang anggulo ng bevel kaysa sa parallel flange ng isang W-shape. Ang pagtukoy sa tamang pagtatalaga ng ASTM ay isang maliit na pagkilos na may malalaking kahihinatnan sa ibaba ng agos para sa kalidad ng magkasanib na fit-up.
Habang ang seksyon ng beam ay nagiging mas malaki at mas mabigat, ang proseso ng welding ay nagbabago mula sa simpleng manu-manong trabaho patungo sa engineered thermal management. Ang isang light H 150x150 na seksyon ay kadalasang maaaring i-welded gamit ang isang fillet o isang partial-penetration groove at minimal na preheat, basta't ang temperatura ng shop at ang kondisyon ng base metal ay nakakatugon sa code. Kapag ang parehong tindahan ay humahawak ng isang H 400x400 na haligi na may kapal ng flange na papalapit na 40 mm, nagbabago ang welding engineering.
Ang unang variable ay pinagsamang paghahanda. Ang makapal na flanges ay nangangailangan ng isang bevel o J-groove upang makamit ang ganap na pagtagos sa flange-to-flange o flange-to-end-plate junction. Isang karaniwang tuntunin sa mga structural shop: kapag ang flange ay lumampas sa humigit-kumulang 20 mm, ang isang single-bevel groove ay magiging default maliban kung ang isang partial-joint-penetration na detalye ay tahasang inaprubahan ng engineer. Ang web-to-flange T-joint sa isang built-up na girder ay parehong nakikinabang mula sa isang inihandang uka at, madalas, isang submerged arc welding (SAW) proseso para sa mahabang longitudinal seam.
Ang kontrol sa temperatura ng preheat at interpass ay nagiging mandatory. Ang mas makapal ang pinagsamang seksyon sa isang multi-pass na koneksyon, mas malaki ang heat sink effect at mas mataas ang panganib ng hydrogen-induced cracking. Maaaring makakita ang isang fabricator ng kinakailangang preheat na 150°F para sa isang 25 mm flange, tumataas sa 300°F o higit pa para sa isang 50 mm flange, depende sa katumbas ng carbon at ang naaangkop na welding code.
Ang bigat ng sinag ay nagpapakilala ng hamon sa paghawak na direktang nakakaapekto sa kalidad ng weld. Ang isang solong H 350x350 na seksyon ng column ay maaaring lumampas sa 100 kg bawat metro. Ang mga welding stiffeners o base plate sa naturang seksyon na walang mekanikal na pag-ikot ay nangangahulugan ng out-of-position na welding, na mas mabagal at mas madaling kapitan ng mga depekto. Ito ay kung saan a welding positioner para sa tumpak na pagpoposisyon ng workpiece malulutas nito ang dalawang problema nang sabay-sabay: pinaikot nito ang sinag upang mapanatili ng welder ang isang patag, pababang posisyon, at sinisiguro nito ang mabigat na workpiece laban sa hindi sinasadyang paggalaw. Para sa mga cylindrical o tank section na naka-attach sa H-beam frameworks, welding rotators para sa mabibigat na cylindrical workpiece magbigay ng tuluy-tuloy na pag-ikot at linear alignment, pinapanatili ang arko sa pinakamainam na posisyong 1G.
 Maginoo Welding Positioner Manufacturers, Kumpanya Ang Wuxi WeldNice Heavy Industry Technology Co., Ltd ay mga tagagawa at kumpanya ng Conventional Welding Positioner ng China, suporta sa Customization... Tingnan ang Produkto →
Mahalaga rin ang H beam assembly sequence. Sa isang tipikal na linya ng produksyon ng H beam, ang web ay unang nakadikit sa isang flange, pagkatapos ay idinagdag ang pangalawang flange. Kung ang web ay hindi perpektong patayo, o kung ang mga flanges ay hindi parallel pagkatapos ng tacking, ang kasunod na proseso ng SAW ay mahihirapan sa hindi pantay na haba ng arko at variable na pagtagos. Kung mas malaki ang beam, mas kritikal ang paunang fit-up jigging at mas mabigat ang load sa self-aligning fixtures.
Ang isang structural steel takeoff ay hindi makukumpleto sa pamamagitan ng pagpili ng isang hugis na nakakatugon lamang sa isang minimum na kinakailangan sa modulus ng seksyon sa papel. Ang kapasidad ng fabricator ay humuhubog sa hanay ng laki na mabubuhay sa ekonomiya tulad ng ginagawa ng structural demand. Tatlong praktikal na filter ang nalalapat, sa ganitong pagkakasunud-sunod.
1. Structural demand. Dapat labanan ng beam ang inilapat na bending moment, shear, at axial load, kung isasaalang-alang ang span at bracing condition. Responsibilidad ito ng engineer. Ang output ay isang kinakailangang elastic section modulus, moment of inertia, o cross-sectional area, na nagpapaliit sa pagpili sa isang dakot ng mga profile ng kandidato.
2. Mga hadlang sa sukat. Ang arkitektura na taas ng kisame sa beam, mga clearance ng koneksyon sa mukha ng column, at access para sa bolt tightening o field welding ay nag-aalis ng maraming angkop na profile. Ang isang malalim, makitid na W-shape ay maaaring magbigay ng tamang lakas ngunit pumasok sa mekanikal na espasyo sa sahig. Dito maaaring mas gusto ang mga H beam na may mas compact na depth-to-width na ratio bilang mga seksyon ng column sa kabila ng mas mataas na timbang bawat metro.
3. Fabrication at welding reality. Ito ang filter na madalas na napapansin sa yugto ng badyet. Kung ang napiling sinag ay tumitimbang ng 200 kg/m, ang tindahan ay nangangailangan ng mga crane, rotator, at manipulator na naaayon sa laki. Kung 50 mm ang kapal ng flange, kailangan ng shop ng mga sertipikadong pamamaraan ng welding para sa kapal na iyon at sapat na kapasidad ng SAW. Ang pagpili ng beam na lumampas sa kakayahan sa paghawak o welding ng shop ay pinipilit ang mamahaling subcontracting o mapanganib na manual rigging ng mabibigat na seksyon. Sa pagbuo ng bakal construction, masusing pre-construction pagpaplano ng mga pamamaraan ng hinang sa pagtatayo ng bakal maaaring maiwasan ang magastos na pagkaantala bago mag-order ng isang sinag.
Ang manu-manong welding ng isang maikli at magaan na sinag ay isang gawaing nakabatay sa kasanayan. Ang welding ng 12-meter-long, 600 mm deep H beam na may full-penetration joints ay isang engineering task na nakadepende sa makinarya. Ang dimensyon ng beam ay nagdidikta kung aling mga tool sa automation ang magiging hindi mapag-usapan.
Ang mga longitudinal flange-to-web seams ay nakikinabang sa a hinang haligi at boom setup na ipinares sa isang SAW tractor. Nagbibigay ang column ng vertical adjustment para sa iba't ibang lalim ng beam, habang ang boom ay naglalakbay nang pahalang, na pinapanatili ang tanglaw na nakasentro sa ibabaw ng joint. Ang pagsisikap na i-weld ang parehong tahi gamit ang handheld na semi-awtomatikong baril ay nagreresulta sa arc wander, hindi pare-pareho ang bilis ng paglalakbay, at mga depektong nauugnay sa pagkapagod sa isang 12-meter run. Kapag ang prosesong ito ay pinlano, awtomatikong welding system at welding manipulators bumuo ng backbone ng isang repeatable, dokumentado na programa ng kalidad ng weld.
 Awtomatikong Welding Manipulator, Welding Column, at Mga Supplier ng Boom Ang Wuxi WeldNice Heavy Industry Technology Co., Ltd ay China welding welding manipulator supplier at wholesale welding column at boom factor... Tingnan ang Produkto →
Ang pag-ikot ng beam sa pagitan ng mga pass ay isa pang kinakailangan na hinihimok ng dimensyon. Ang isang self-aligning welding rotator set ay nagbibigay-daan sa buong beam assembly na maiikot para mapanatili ng welder ang joint sa patag o pahalang na posisyon. Ang mas mabigat na sinag, mas kritikal ang roll alignment at drive torque. Self-aligning welding rotators para sa beam at pipe rotation ayusin sa iba't ibang lapad ng beam at mapanatili ang pare-parehong presyon ng contact, na pumipigil sa pagdulas sa panahon ng hinang.
 Custom Self Aligning Welding Rotator Manufacturers, Company Ang Wuxi WeldNice Heavy Industry Technology Co., Ltd ay China self aligning welding rotator manufacturers at self aligning rotator company, ... Tingnan ang Produkto →
Ang diskarte sa produksyon ay nagbabago sa laki ng batch. Ang isang job shop na nagpoproseso ng limang magkakaibang laki ng beam sa isang linggo ay nangangailangan ng flexible na kagamitan: mga adjustable rotator frame, mga positioner na may variable na kontrol ng bilis, at modular column booms na maaaring i-retool nang mabilis. Ang isang dedikadong linya ng produksyon ng H beam, na tumatakbo sa libu-libong metro ng parehong laki ng profile, ay maaaring bigyang-katwiran ang mga nakapirming lalim ng tool, nakalaang mga conveyor system, at mga inline na submerged arc na istasyon. Ang karaniwang pagkakamali ay ang pagbili ng isang nakalaang linya para sa mixed-batch na trabaho, o umaasang manu-manong pagmamanipula upang mahawakan ang mga beam sa itaas ng isang tiyak na tonelada. Ang threshold kung saan ang manual flipping ay nagiging hindi ligtas at hindi episyente ay karaniwang humigit-kumulang 500 hanggang 800 kg ng bigat ng workpiece, na maraming mid-sized na seksyon ng H ay maaaring umabot sa haba na higit sa 3 metro.
Ang pagpaplano ng detalye ng kagamitan sa hinang kasabay ng pagpili ng panghuling laki ng beam ay nagsasara ng loop na iniiwan ng maraming iskedyul ng proyekto hanggang sa dumating ang bakal sa bakuran. Kapag nalaman ang dimensyon ng beam, ang kinakailangang abot ng welding manipulator, kapasidad ng rotator, at output ng power source ay maaaring tukuyin nang may katumpakan sa halip na hulaan. Iyon ang sandali na ang isang istrukturang hugis ay naging isang plano sa katha.
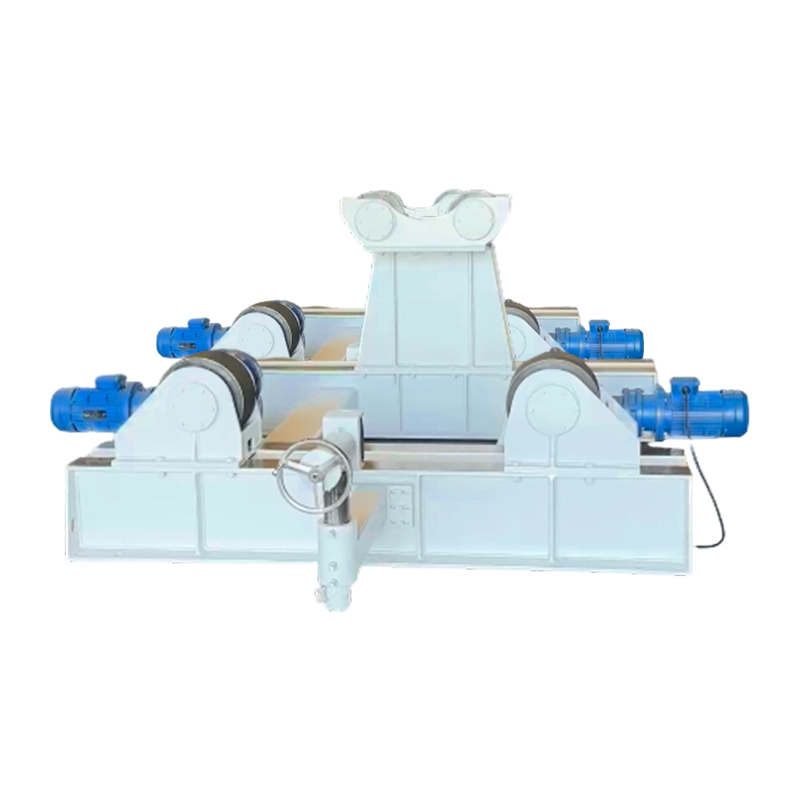
Ang 15t welding rotator na may karagdagang suporta sa oven ay espesyal na idinisenyo para sa paggawa ng malalaking istruktura ng bakal. Pinagsasama...
See Details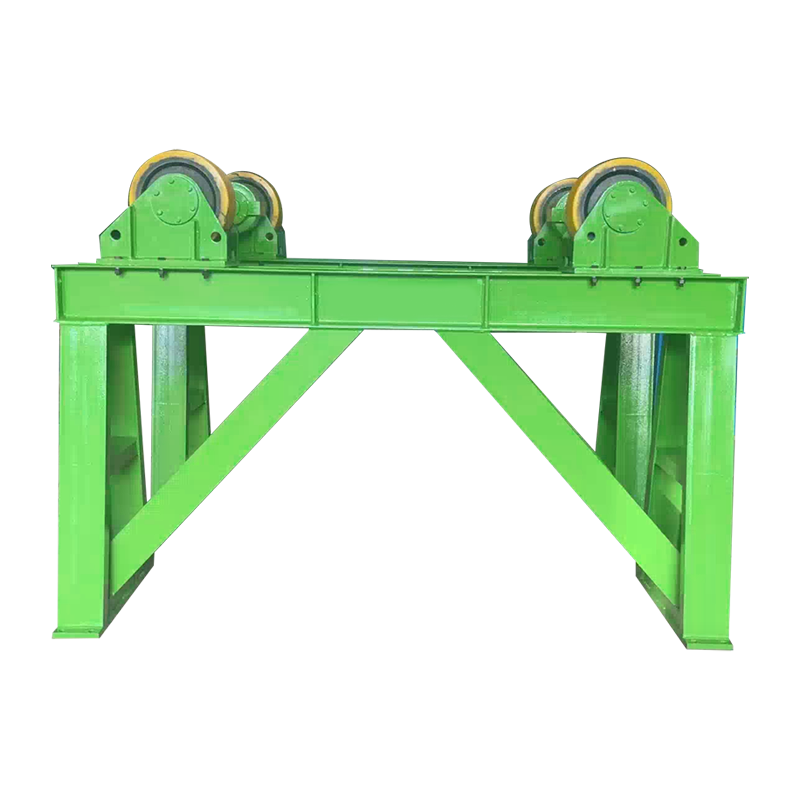
Ang 20T Adjustable Welding Rotator-Heightened ay isang pang-industriya na aparato na partikular na idinisenyo para sa pagsasaayos ng posisyon ng mg...
See Details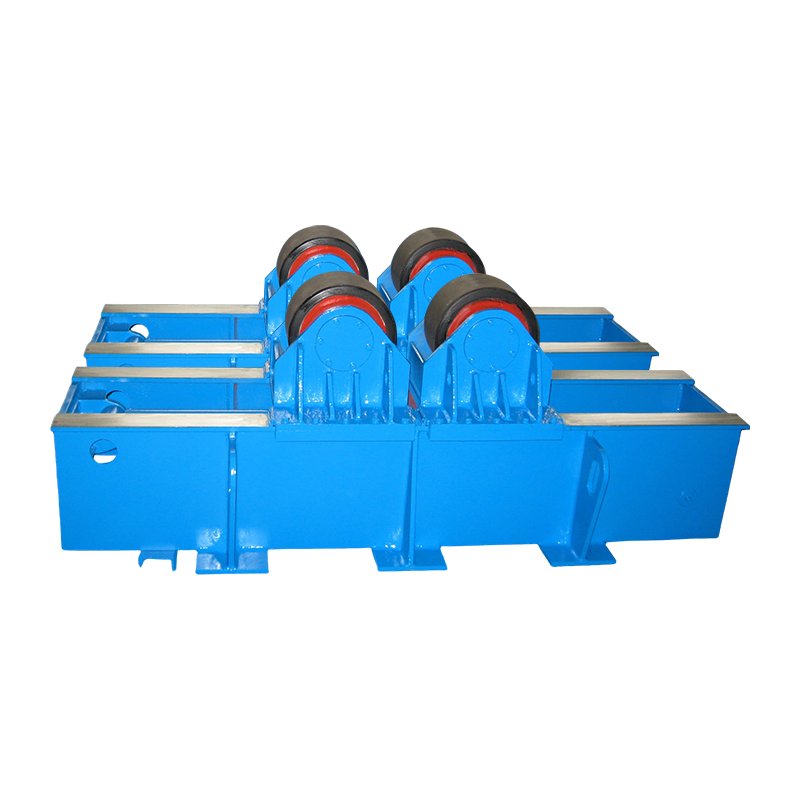
Ang 40T Fit Up Welding Rotator na may Hydraulic Horizontal Pushing ay may rated load na 40 tonelada at nakatutok sa pagpupulong at pagwelding ng ma...
See Details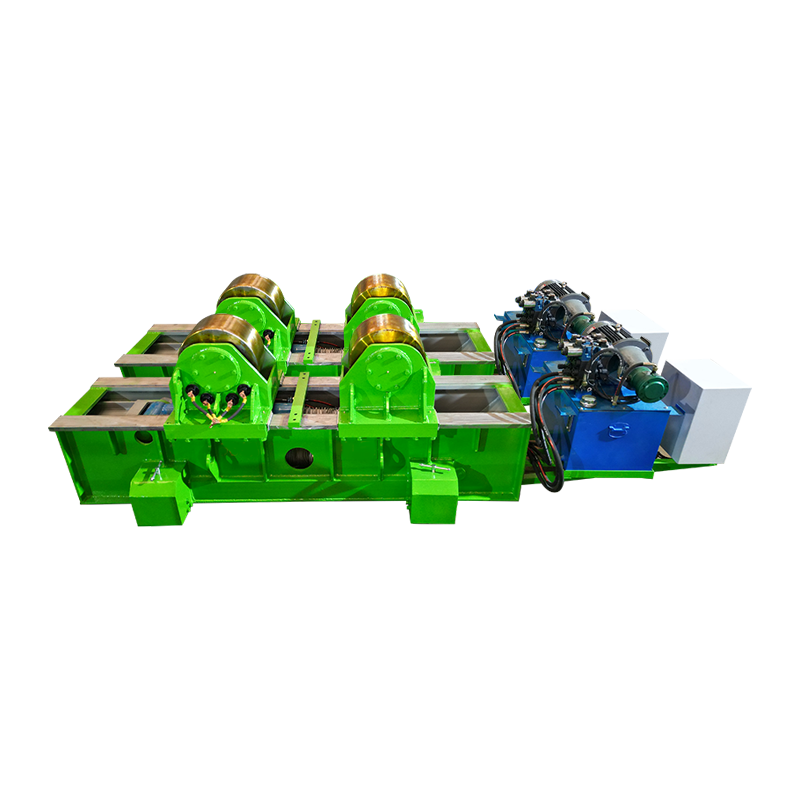
Ang 80T Fit Up Welding Rotator na may Hydraulic Horizontal Pushing&Manual Orbital Movement ay may rated load na 80 tonelada at espesyal na idinisen...
See Details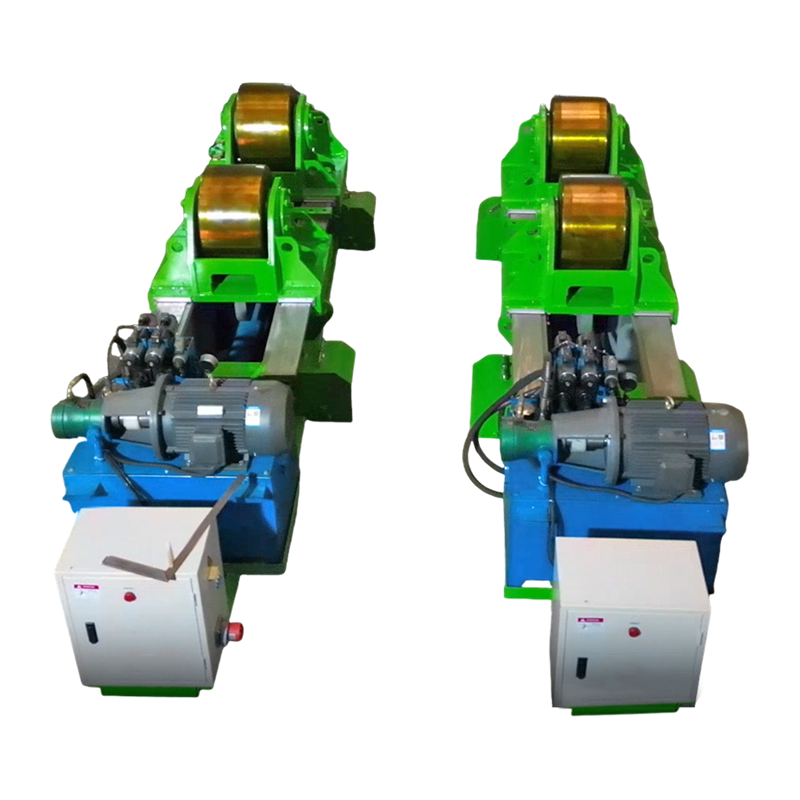
Ang 80T Fit Up Welding Rotator na may Hydraulic Horizontal Pushing ay isang espesyal na kagamitan para sa welding at pag-assemble ng malalaking cyl...
See Details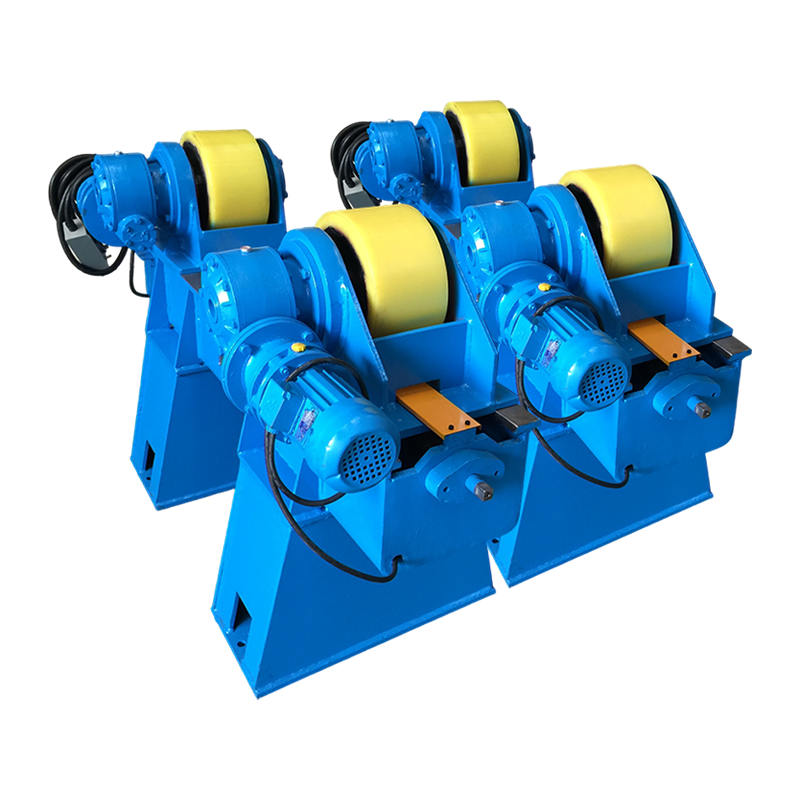
Ang produktong ito ay 10t screw-adjustable welding rotator-heightened, na angkop para sa mga welding workpiece sa loob ng 10 tonelada. Ang kagamita...
See DetailsCopyright 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com