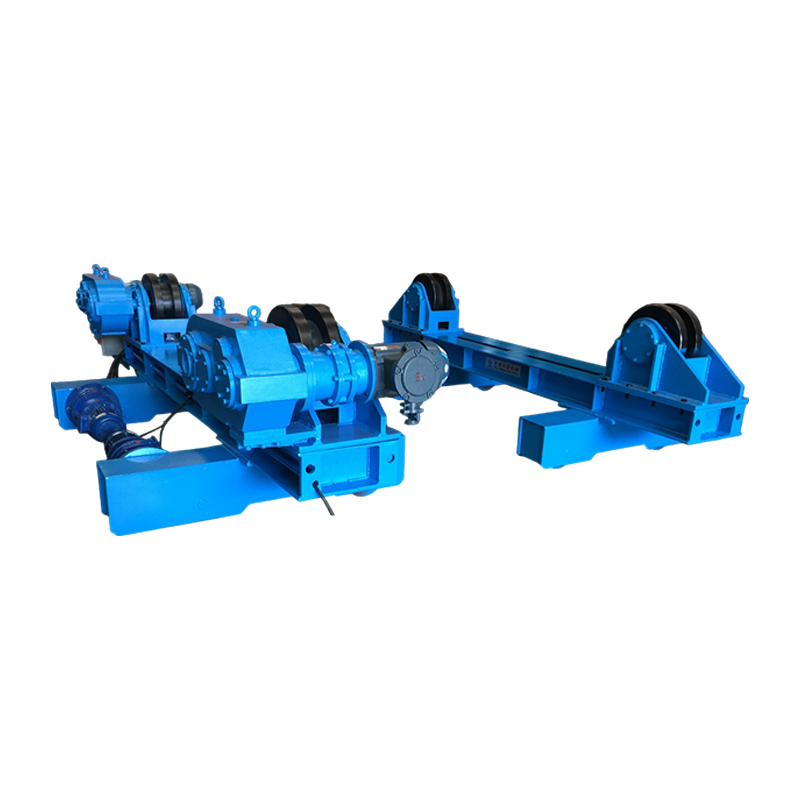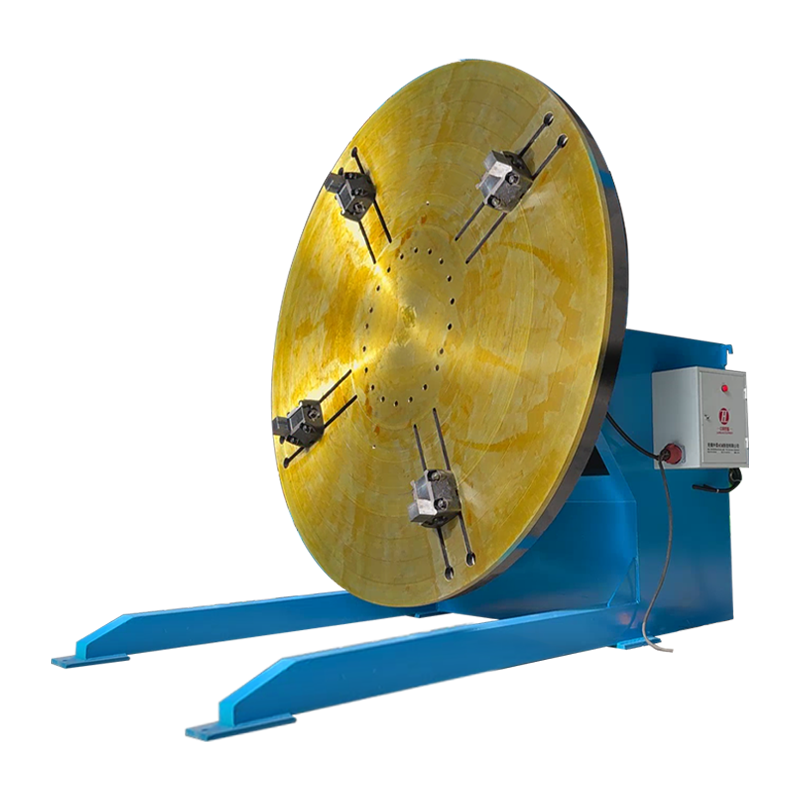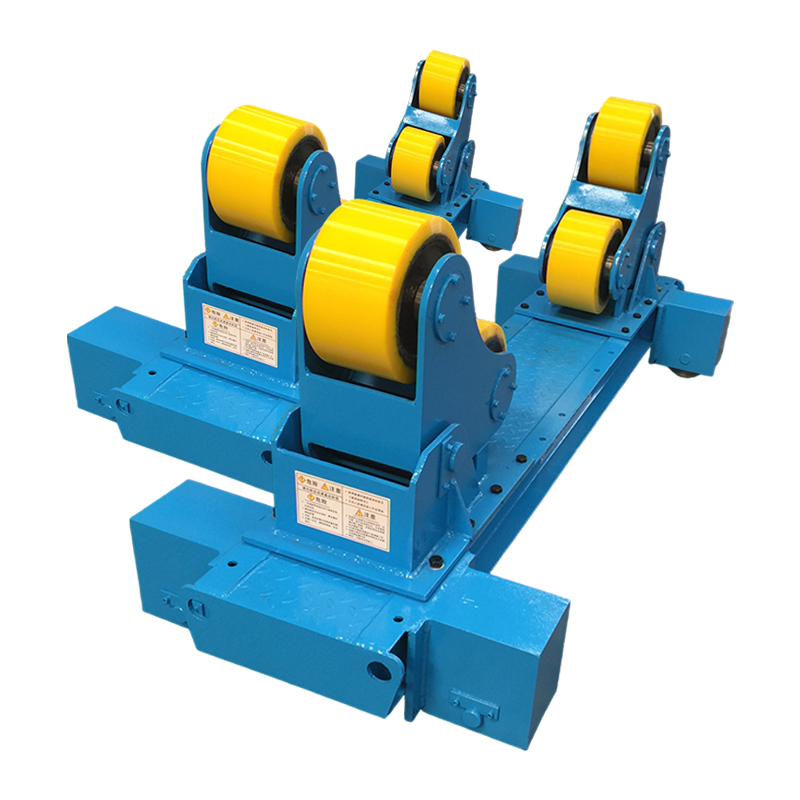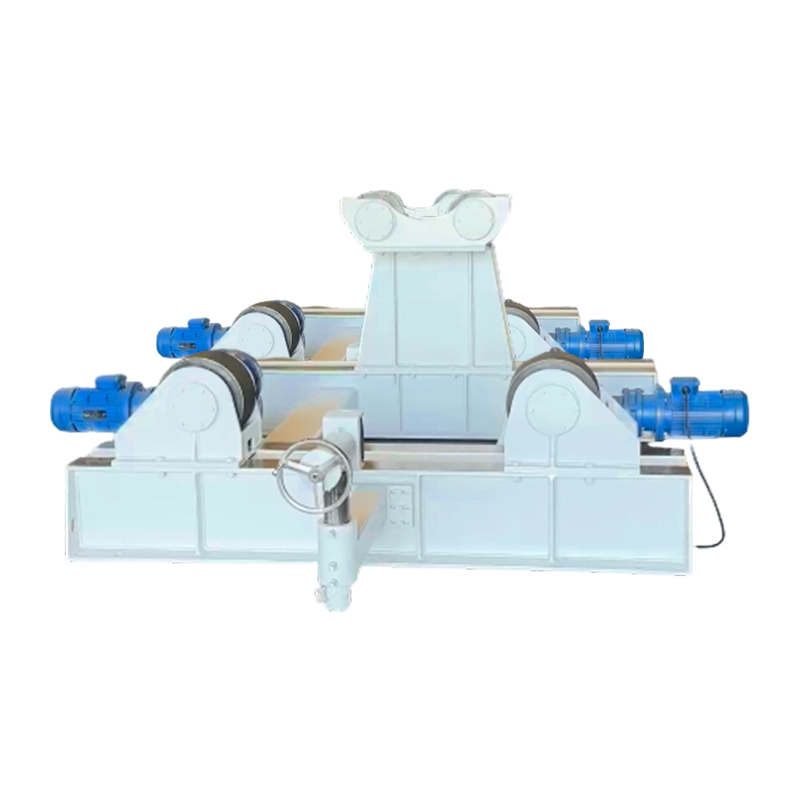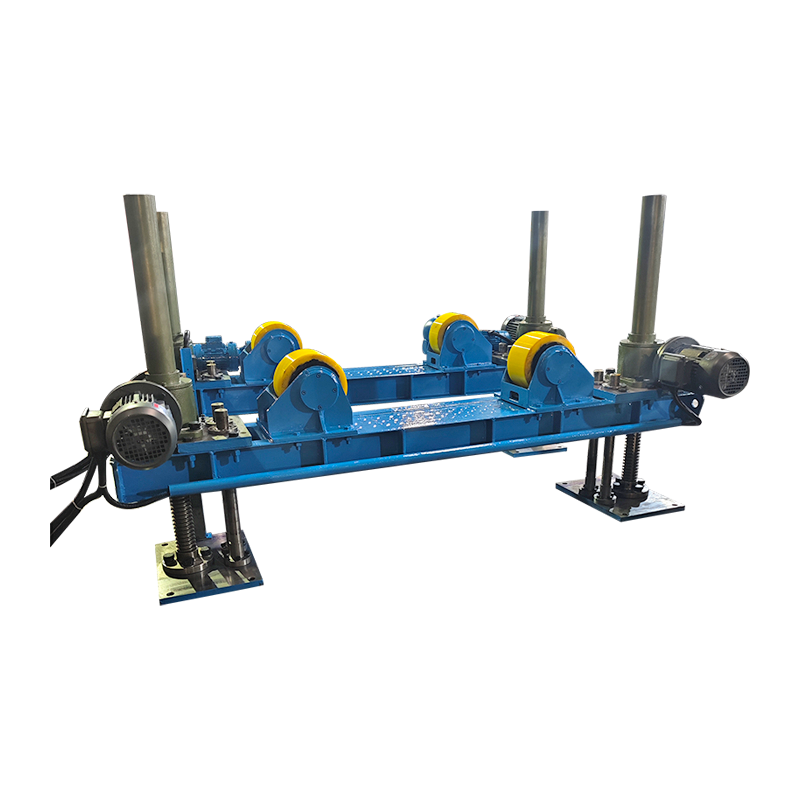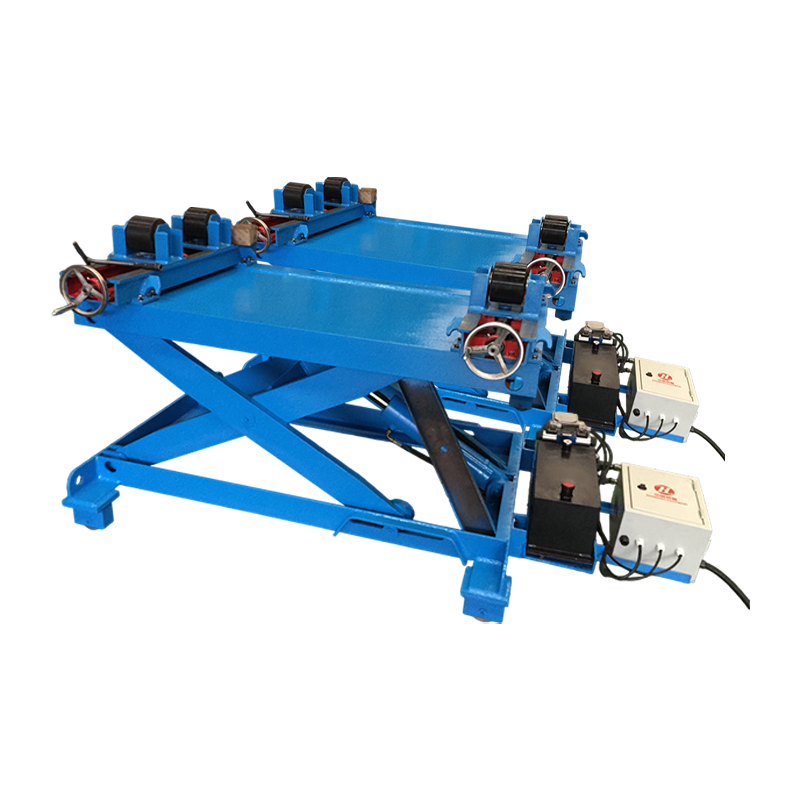
Mga fixture para sa hinang ay mga mekanikal na device na ginawa para sa layuning maghanap, mag-clamp, at sumusuporta sa mga metal na workpiece sa eksaktong pagkakahanay sa panahon ng proseso ng welding, na tinitiyak na ang bawat nakumpletong pagpupulong ay nakakatugon sa mga dimensional na detalye na may kaunting distortion at maximum na repeatability. Sa isang manu-manong welding station, ang isang bihasang operator ay maaaring gumugol ng malaking oras sa pagsukat, pag-tack, at pagsasaayos ng mga bahagi; na may maayos na disenyo kabit ng hinang , ang bahagi ay nakaposisyon nang tama sa sandaling ito ay inilagay sa tooling. Ayon sa American Welding Society (AWS), ang paglalagay ng mga mahigpit na kabit ng hinang ay maaaring mabawasan ang kabuuang oras ng paggawa sa pamamagitan ng 30% hanggang 60% at bawasan ang mga rate ng rework na nauugnay sa weld hanggang sa ibaba 3% . Ang pag-unawa nang eksakto kung ano ang mga fixture na ito at kung paano ipatupad ang mga ito ay epektibong nagtulay sa agwat sa pagitan ng isang prototype at isang kumikita, mataas na dami ng linya ng produksyon. Tinutuklas ng komprehensibong gabay na ito ang mga prinsipyo ng engineering, mga pamamaraan ng disenyo, mga katwiran sa ekonomiya, at mga umuusbong na teknolohiya na tumutukoy sa mga modernong kabit ng hinang.
Ano ang Mga Welding Fixture at Bakit Mahalaga ang mga Ito para sa Katumpakan?
Ang kabit ng hinang ay isang custom-engineered manufacturing tool na pisikal na nagse-secure ng lahat ng bahagi ng isang assembly laban sa mga puwersa ng thermal expansion at contraction, na ginagarantiyahan na ang dimensional na repeatability ng huling weldment ay tumutugma sa engineering blueprint. Ang pisika ng fusion welding ay nagpapakita ng isang pangunahing hamon: ang tinunaw na bakal ay lumiliit habang ito ay nagpapatigas, na hinihila ang metal sa labas ng hugis. A kabit para sa hinang sinasalungat ito sa pamamagitan ng paghawak nang mahigpit sa mga bahagi sa lugar. Hindi lamang nito pinipigilan ang paggalaw; ito ay madalas na pre-stress ang materyal o accommodates kinakalkula pag-urong. Sa pamamagitan ng pagsasama ng isang sistematikong diskarte sa pagtukoy sa workpiece—gamit ang mga nakalaang tagahanap at suporta—tinatanggal ng fixture ang hula ng tao. Tinitiyak nito na kahit na ang isang baguhang welder ay makakagawa ng mga assemblies na nasa loob ng mahigpit na ISO 13920 tolerance para sa mga linear na sukat at straightness. Malaki ang epekto sa ekonomiya: natuklasan ng isang pag-aaral ng Edison Welding Institute (EWI) na ang wastong pagsasaayos ay maaaring mapabuti ang first-pass yield sa pamamagitan ng 40% at bawasan ang pangangailangan para sa post-weld straightening hanggang sa 70% . Sa isang tipikal na heavy fabrication shop, ang post-weld straightening ng mga distorted assemblies ay maaaring kumonsumo ng hanggang 30% ng kabuuang oras ng paggawa ng produksyon , isang gastos na higit na naaalis kapag ang bahagi ay hawak nang tama mula sa simula. Higit pa rito, binibigyang-daan ng isang mahusay na disenyong kabit ang paggamit ng mas matataas na alon ng welding at mas mabilis na bilis ng paglalakbay dahil hindi kailangang mag-pause ang operator o robot upang suriin ang pagkakahanay. Ang resulta ay hindi lamang isang mas mahusay na produkto kundi mas mabilis din.
Ang Tatlong Pangunahing Pag-andar: Paghanap, Pag-clamping, at Pagsuporta
Ang bawat epektibong kabit ng hinang ay gumaganap ng tatlong hindi mapag-usapan na mekanikal na pag-andar: tiyak na hinahanap nito ang workpiece sa pamamagitan ng pagtukoy sa mga kilalang datum, pag-clamp sa mga bahagi na may sapat na puwersa upang labanan ang pag-urong ng weld, at sinusuportahan ang pagpupulong upang maiwasan ang paglubog sa ilalim ng gravity at init. Ang 3-2-1 na prinsipyo sa paghahanap ay ang pamantayan ng industriya para sa karamihan ng mga prismatic na bahagi. Ang anim na punto ng pakikipag-ugnayan ay naghihigpit sa lahat ng anim na antas ng kalayaan: tatlong punto ang tumutukoy sa isang pangunahing eroplano, dalawang punto ay tumutukoy sa isang pangalawang gilid, at isang punto ay tumutukoy sa isang tertiary stop. Kapag nagdidisenyo fixtures para sa hinang , ang puwersa ng pag-clamping ay dapat na nakadirekta sa mga nakapirming locator na ito. Ang mga elemento ng suporta, kadalasang nababagay na mga spindle o jack screw, ay pumipigil sa mga mabibigat na plate na bakal na lumihis kapag pinainit. Tinitiyak ng tri-functional na disenyong ito na kapag nagkontrata ang weld metal, humihila ito laban sa kabit sa halip na sirain ang bahagi. Halimbawa, sa paggawa ng chassis ng mabibigat na kagamitan, ang mga tagahanap na gawa sa tumigas na tool steel ay maaaring humawak sa mga miyembro ng frame sa loob. ±0.3 mm , habang ang mga clamp ay naglalapat ng puwersa ng ilang kilonewtons upang maiwasan ang paggalaw sa panahon ng multi-pass welding. Ang clamping force na kinakailangan ay hindi arbitrary; dapat itong kalkulahin batay sa inaasahang lakas ng pag-urong ng hinang. Ang isang fillet weld na may haba ng binti na 8 mm ay maaaring makabuo ng isang transverse shrinkage force na lumampas 10,000 Newtons , at ang kabit ay dapat humadlang dito nang walang deforming.
Paghahambing ng Manual Tooling, Modular System, at Automated Cells
Ang pagpili ng isang kabit ng hinang system ay depende sa dami ng produksyon, ang pagiging kumplikado ng bahagi, at ang kinakailangang flexibility; inihahambing ng talahanayan sa ibaba ang manu-mano, modular, at mga automated na diskarte.
| Tampok | Manu-manong Dedicated Fixtures | Modular (3D) Fixturing | Automated (Hydraulic/Pneumatic) |
|---|---|---|---|
| Oras ng Pagbabago | Mataas (oras) | Napakababa (minuto) | Mababa (pagbabago ng programa) |
| Kaangkupan ng Dami | Mataas na dami, nag-iisang bahagi | Mababa hanggang katamtaman, prototyping | Mass production |
| Paunang Gastos | Katamtaman hanggang Mataas | Napakababa | Napakataas |
| Pagkontrol sa Distortion | Mahusay (matigas) | Mabuti | Mahusay (aktibong kontrol) |
Ang mga manu-manong nakalaang fixture ay karaniwang gawa sa steel plate at naka-bolt sa isang base. Nag-aalok ang mga ito ng matinding tigas at ang pamantayan para sa mabibigat na katha. Gumagamit ang mga modular system ng mga grid plate at precision na dowel pin upang payagan ang mabilis na reconfiguration, na ginagawa itong perpekto para sa mga job shop. Ang mga automated na fixture ay kadalasang isinasama sa mga robotic welding cells, kung saan ang mga pneumatic o hydraulic clamp ay nag-a-activate nang sunud-sunod, at ang mga sensor ay nagpapatunay sa presensya ng bahagi. Ang bawat uri ay may natatanging lugar sa modernong pagmamanupaktura, at maraming malalaking pasilidad ang gumagamit ng kumbinasyon ng lahat ng tatlong paraan.
Pagdidisenyo para sa Thermal Dynamics: Paano Binabayaran ng Mga Fixture ang Pag-urong
Ang isang welded joint ay lumiliit habang ito ay lumalamig, at isa sa mga pinaka-sopistikadong aspeto ng disenyo ng fixture ay ang pagkalkula at pagkontra sa paggalaw na ito upang ang natapos na bahagi ay nakakatugon sa mga detalye nang hindi nangangailangan ng post-weld straightening. Humigit-kumulang lumiliit ang carbon steel 1.0 hanggang 1.5 millimeters bawat metro ng haba ng weld sa nakahalang direksyon. Advanced fixtures para sa hinang huwag palaging i-lock ang bahagi nang perpekto; minsan gumagamit sila ng "floating" o "contraction" blocks. Ang mga ito ay nagpapahintulot sa metal na hilahin nang predictably sa isang direksyon habang nililimitahan ito sa isa pa. Gamit ang finite element analysis (FEA), maaaring gayahin ng mga inhinyero ang profile ng temperatura ng isang multi-pass weld at mga position clamp nang tumpak sa mga zone na may mataas na konsentrasyon ng stress. Ang pamamaraang pang-inhinyero na ito ang pumipigil sa kinatatakutang epekto ng "potato chip" sa malalaking gawa-gawang frame. Ang thermal dynamics ng kabit mismo ay ginagarantiyahan din ang pagsasaalang-alang. Lalawak ang steel fixture na pinainit ng paulit-ulit na welding cycle, at kung hindi isasaalang-alang ang pagpapalawak na ito, lilipat ang mga posisyon ng locator sa buong production shift. Minsan ginagamit ang mga water-cooled na fixture sa mga high-duty-cycle na automated na mga cell upang mapanatili ang isang matatag na temperatura ng fixture, na tinitiyak na ang mga posisyon ng locator ay mananatiling pare-pareho mula sa unang bahagi ng umaga hanggang sa huling bahagi ng hapon.
Pagdidisenyo para sa Mga Partikular na Proseso ng Welding: MIG, TIG, Laser, at Spot Welding
Ang proseso ng welding mismo ang nagdidikta ng mga kritikal na parameter ng disenyo ng fixture, dahil malaki ang pagkakaiba ng heat input, cycle time, spatter generation, at accessibility sa pagitan ng MIG, TIG, laser, at resistance spot welding. Para sa high-heat-input MIG welding, ang kabit ng hinang dapat ay napakalaki at may kasamang water cooling o copper backing bars upang maalis ang init at maiwasan ang warping. Ang TIG welding, na hindi gumagawa ng spatter, ay nagpapahintulot sa mga designer na maglagay ng mga clamp at locator na mas malapit sa joint nang walang takot na ma-welded sila sa workpiece. Ang mga laser welding fixtures ay nangangailangan ng napakahigpit na tolerance—kadalasang ±0.05 mm—dahil ang nakatutok na laser beam ay nangangailangan ng tumpak na joint fit-up na halos walang puwang. Sa resistance spot welding, ang kabit ay isang mahalagang bahagi ng electrical circuit; ang mga braso at electrodes nito ay dapat na gawa sa mga haluang tanso na may tiyak na conductivity at dapat na insulated mula sa base upang maiwasan ang mga ligaw na alon. Ang pag-unawa sa mga hadlang na ito na partikular sa proseso ay mahalaga kapag pumipili ng mga materyales at tinutukoy ang pagkakalagay ng clamp para sa isang matagumpay na kabit para sa hinang .
Pagsasama ng Poka-Yoke at Error-Proofing sa Fixture Design
Ang isang mahusay na idinisenyong welding fixture ay may kasamang poka-yoke, o error-proofing, na mga feature na pisikal na pumipigil sa operator sa hindi tamang pagkarga ng workpiece, at sa gayon ay inaalis ang isang pangunahing pinagmumulan ng mga depekto bago pa man matamaan ang weld arc. Ang mga feature na ito ay maaaring kasing simple ng mga asymmetric na pin pattern na nagbibigay-daan lamang sa bahagi na magkasya sa isang oryentasyon, o kasing sopistikado ng mga proximity sensor na nakakakita kung may nawawalang bahagi at nakakagambala sa weld cycle. Sa isang automotive tier-one supplier, ang pagpapatupad ng error-proofed fixtures para sa hinang binawasan ang rate ng depekto mula 1,200 parts per million hanggang sa ilalim ng 50 parts per million sa loob ng anim na buwan. Binabawasan ng disenyo ng Poka-yoke ang pag-asa sa pagbabantay at pagsasanay ng operator, na ginagawang function ng mismong tooling ang kalidad. Ang diskarte na ito ay ipinag-uutos na ngayon ng maraming OEM sa kanilang mga manu-manong kalidad ng supplier, na nagpapakita ng napatunayang pagiging epektibo nito sa mataas na dami ng produksyon.
Pang-ekonomiyang Katwiran: Pagkalkula ng Return on Investment para sa Welding Fixtures
Ang paggasta ng kapital para sa isang custom na welding fixture ay dapat na makatwiran sa pamamagitan ng isang malinaw na pagkalkula ng return on investment (ROI) na tumutukoy sa direktang pagtitipid sa paggawa, nabawasang rework, mas mababang mga rate ng scrap, at ang pagtaas ng throughput na nagreresulta mula sa mas mabilis na mga cycle. Ang isang tipikal na nakalaang fixture para sa isang mid-sized na weldment ay maaaring magastos sa pagitan $5,000 at $50,000 upang magdisenyo at bumuo. Kung binabawasan ng kabit na ito ang oras ng welding at fit-up para sa isang pagpupulong ng 15 minuto, at ang tindahan ay gumagawa ng 5,000 na asembliya bawat taon sa isang ganap na pasanin na rate ng paggawa na $45 kada oras, ang taunang direktang pagtitipid sa paggawa ay $56,250 . Ang pagdaragdag ng mga matitipid mula sa inalis na straightening at mga pinababang weld consumable ay kadalasang nagtutulak sa payback period sa ilalim ng isang taon. Kahit na para sa mas mababang volume na mga operasyon, ang pagpapabuti sa kalidad at ang kakayahang manalo ng mga kontrata na nangangailangan ng dokumentadong kontrol sa proseso ay maaaring gumawa ng pamumuhunan sa isang kabit ng hinang estratehikong kinakailangan. Ang paunang gastos sa gayon ay amortized hindi lamang sa mga bahagi na ginagawa nito kundi pati na rin sa mga pagkakataon sa negosyo na pinapagana nito.
Materials, Heat Treatment, at Surface Engineering para sa Longevity
Dahil ang mga fixture ay napapailalim sa mabibigat na karga, spatter, at patuloy na abrasion, ang kanilang buhay ng serbisyo ay direktang nakasalalay sa grado ng bakal, heat treatment, at surface hardening ng mga contact point. Ang mga karaniwang base plate ay ginawa mula sa hot-rolled na A36 o normalized na S355 na bakal. Para sa paghahanap ng mga pin at clamp pad na lumalaban sa pagkasira, mga materyales tulad ng D2 tool steel o 4140 alloy steel, pinatigas sa 55–60 HRC , ay pamantayan. Sa robotic na mga cell kung saan ang electrical conductivity ay mahalaga para sa arc, ang mga copper backing bar ay isinama sa kabit ng hinang nagsisilbi ng dalawahang layunin: nagsasagawa sila ng init palayo sa weld zone at pinangangalagaan ang steel tooling mula sa direktang radiation ng arko. Ang pang-ibabaw na pagtatapos ng mga locator pad ay mahalaga din: isang ibabaw ng lupa na may kagaspangan ng Ra 0.8 hanggang 1.6 microns nagbibigay ng maaasahang kontak nang hindi isinusuot ang mga ibabaw ng mating part. Para sa matinding kapaligiran gaya ng stainless steel fabrication, kung saan ang mismong fixture ay dapat lumalaban sa kaagnasan, ang mga grade tulad ng 316L stainless ay tinukoy para sa fixture body at lahat ng contact surface.
Pagsasama ng mga Fixture sa Robotic at Automated Welding System
Ang tunay na kapangyarihan ng isang welding fixture ay napagtanto kapag ito ay ipinares sa isang robotic arm o isang dedikadong awtomatikong welder, na nagpapagana sa paggawa ng mga ilaw at pare-pareho ang kalidad sa buong orasan. Sa naturang mga cell, ang kabit ng hinang nagiging higit pa sa isang static holding device; ito ay isang aktibong kalahok sa pagkakasunod-sunod ng produksyon. Kinukumpirma ng mga sensor na ang bahagi ay na-load nang tama, ang mga pneumatic clamp ay nakikibahagi sa isang naka-program na order, at ang robot ay tumatanggap ng isang senyas upang simulan ang weld cycle. Ang mga headstock-tailstock positioner ay karaniwang mga fixture para sa mga cylindrical na bahagi, na nagpapahintulot sa robot na magwelding sa isang patag na posisyon habang iniikot ng kabit ang workpiece. Para sa mga kumplikadong casting, ang fixture ay maaaring magsama ng maraming axes ng pag-ikot upang bigyan ang robot ng access sa bawat joint. Ayon sa International Federation of Robotics, ang bilang ng mga robot na pang-industriya na na-deploy para sa welding ay lumaki nang higit 50% sa nakalipas na limang taon , na ang mga fixture ay isang kinakailangang pandagdag sa hardware na ito. Ang interface sa pagitan ng controller ng robot at ng fixture ay lalong naging sopistikado: maaaring i-verify ng robot ang status ng clamp, ayusin ang mga parameter ng weld batay sa mga nakitang variation ng bahagi, at kahit na magsenyas sa isang operator kapag ang isang bahagi ng fixture ay papalapit na sa limitasyon ng pagsusuot nito.
Ang Papel ng Additive Manufacturing at 3D Printing sa Fixture Production
Ang additive manufacturing ay mabilis na nagbabago kung paano ginagawa ang mga welding fixture, na nagbibigay-daan sa mga inhinyero na lumikha ng kumplikado, conformal cooling channel, magaan na istruktura, at custom na locator geometries na imposibleng makamit sa tradisyonal na machining. Ang metal 3D printing, gamit ang mga materyales gaya ng maraging steel o Inconel, ay nagbibigay-daan sa paggawa ng mga bahagi ng fixture na may pinagsamang mga cooling passage na sumusunod sa contour ng weld joint. Ang naka-target na paglamig na ito ay kapansin-pansing binabawasan ang cycle ng oras sa mataas na dami ng mga operasyon. Mas karaniwan, ginagamit ang polymer 3D printing upang makagawa ng mga prototype na tagahanap, paghawak ng mga jig, at malambot na panga para sa mga robotic gripper sa loob ng ilang oras, kaysa sa mga araw o linggo na kinakailangan para sa mga machined na bahagi ng metal. Bagama't ang mga polymer component na ito ay hindi angkop para sa direktang pagkakalantad ng arko, ang mga ito ay mahusay para sa paghawak ng mga bahagi mula sa weld zone. Ang kakayahang mabilis na umulit ng mga disenyo ng fixture gamit ang 3D-printed na mga prototype ay nag-compress sa timeline ng pag-develop at nagpapababa sa gastos ng eksperimento, na ginagawang na-optimize fixtures para sa hinang naa-access sa mga maliliit at katamtamang laki ng mga negosyo.
Metrology at Validation: Pagtiyak na Natutugunan ng Fixture ang Nilalayong Katumpakan Nito
Bago pumasok sa produksyon ang isang bagong welding fixture, dapat itong i-validate gamit ang coordinate measuring machine (CMM), laser tracker, o photogrammetry upang matiyak na ang lahat ng locator point, clamp face, at reference surface ay nasa loob ng tinukoy na positional tolerance, na karaniwang ±0.1 mm o mas mahigpit. Ang pagpapatunay na ito ay hindi isang beses na kaganapan. Ang isang dokumentadong iskedyul ng pagkakalibrate, gamit ang isang naka-calibrate na master part o direktang pagsukat, ay mahalaga para sa patuloy na pagtiyak ng kalidad. Sa industriya ng aerospace, ang mga kinakailangan ng AS9100 ay nag-uutos na ang lahat ng tool sa produksyon ay siyasatin sa mga tinukoy na agwat. Kapag ang isang kabit ay nawala sa tolerance, ito ay muling i-machined o ang mga pagod na bahagi nito ay papalitan. Tinitiyak ng disiplinadong pamamaraang ito sa metrology na ang kabit ng hinang patuloy na gumagawa ng mga sumusunod na bahagi sa buong buhay ng serbisyo nito.
Karaniwang Pagpapanatili, Mga Kasanayan sa Pag-calibrate, at Pangmatagalang Pangangalaga
Kahit na ang pinakamatibay na welding fixture ay unti-unting mawawalan ng katumpakan kung ito ay hindi regular na nililinis at na-calibrate, lalo na sa mga high-production na kapaligiran kung saan ang akumulasyon ng spatter at clamp wear ay palaging mga isyu. Dapat kasama sa iskedyul ng preventive maintenance ang pang-araw-araw na paglilinis ng mga locator surface para alisin ang spatter at debris, gamit ang mga brass scraper at anti-spatter spray. Ang lingguhang inspeksyon ng mga puwersa ng clamp na may torque wrench o pressure gauge ay kinakailangan upang matiyak na nakakatugon ang mga ito sa mga detalye. Ang buwanang pag-verify ng dimensyon gamit ang isang CMM o laser tracker ay nagpapatunay na ang mga locating point ng fixture ay nasa loob pa rin ng kanilang mga nilalayong posisyon. Ang taunang muling pagtatayo o pagpapalit ng mga suot na bahagi tulad ng paghahanap ng mga pin, bushing, at clamp pad ay karaniwang kasanayan. Ang pagpapabaya sa mga gawaing ito sa pagpapanatili ay maaaring humantong sa isang unti-unting pag-anod sa mga bahaging dimensyon, na sa huli ay nagdudulot ng mga pagkabigo sa field o paghinto ng assembly line. Ang halaga ng isang solong pagtanggi ng customer dahil sa mga out-of-tolerance na weldment ay maaaring lumampas sa buong taunang badyet sa pagpapanatili para sa fixture shop.
Mga Madalas Itanong Tungkol sa Mga Welding Fixture
Maaari ba akong gumamit ng isang solong kabit para sa parehong tacking at buong hinang?
Depende ito sa input ng init. Para sa mga robotic o high-heat na proseso, minsan mas mainam na magkaroon ng nakalaang tacking fixture na mas magaan at mas mabilis, na sinusundan ng mas mabigat. kabit ng hinang para sa mga final pass. Kung ang parehong kabit ay ginagamit para sa pareho, ang mga tack welds ay maaaring lokal na ma-deform ang mga clamping point, na nagiging sanhi ng buong weld na hindi maayos. Ang karagdagang thermal stress mula sa panghuling weld ay maaari ding maging sanhi ng pagkawala ng pagkakalibrate ng fixture sa paglipas ng panahon.
Paano ko mapoprotektahan ang mga fixture locator mula sa weld spatter?
Ang spatter ay hindi dumidikit nang maayos sa tanso o tanso, kaya ang mga tagahanap na malapit sa arko ay kadalasang ginawa mula sa mga materyales na ito o pinahiran ng ceramic na anti-spatter spray. Ang mga regular na siklo ng paglilinis ay mahalaga din; kahit na ang pinakamahusay fixtures para sa hinang mawawalan ng katumpakan kung ang mga spatter ball ay naipon sa reference surface. Ang ilang mga high-end na system ay nagsasama ng mga awtomatikong air jet na naglilinis ng mga tagahanap sa pagitan ng mga pag-ikot.
Ano ang karaniwang katumpakan na dapat hawakan ng isang welding fixture?
Para sa paggawa ng mabibigat na kagamitan, linear tolerances ng ±0.5 mm ay karaniwan. Para sa mga automotive sheet metal assemblies, ang kabit mismo ay madalas na ginagawang machine sa tolerances ng ±0.05 mm hanggang ±0.1 mm upang ang huling bahagi, pagkatapos ng accounting para sa spring-back, ay ganap na magkasya sa katawan ng sasakyan. Ang kinakailangang katumpakan ng kabit ay palaging mas mahigpit kaysa sa nais na tolerance ng bahagi, karaniwang sa pamamagitan ng isang kadahilanan ng dalawa o higit pa.
Paano ako pipili sa pagitan ng isang permanenteng dedikadong kabit at isang modular system?
Ang desisyon ay nakasalalay sa dami ng produksyon at iba't ibang bahagi. Kung gumagawa ka ng libu-libong magkakaparehong bahagi bawat taon, isang permanenteng nakalaan kabit ng hinang ay ang pinaka-cost-effective sa mahabang panahon. Kung ang iyong tindahan ay humahawak ng maraming iba't ibang bahagi sa maliliit na batch, ang isang modular system ay nag-aalok ng kakayahang umangkop upang muling i-configure ang tooling para sa bawat trabaho. Maraming mga tindahan ang gumagamit ng isang hybrid na diskarte: isang nakalaang fixture para sa mga nangungunang nagbebenta ng mga produkto at isang modular system para sa prototype na trabaho at mababang dami ng mga order.
Namumuhunan sa well-engineered fixtures para sa hinang ay hindi isang gastos; ito ay isang madiskarteng desisyon na direktang nakakaapekto sa ilalim na linya. Sa pamamagitan ng pag-aalis ng fit-up guesswork, pagpapagaan ng thermal distortion, at pagpapagana sa paglipat mula sa manual craftsmanship tungo sa automated repeatability, ang mga tool na ito ay naglalatag ng pundasyon para sa scalable, mataas na kalidad na pagmamanupaktura. Mula sa paunang disenyo hanggang sa pang-araw-araw na pagpapanatili, tinitiyak ng pansin sa detalye sa bawat yugto na ang kabit ay nananatiling maaasahan at tumpak na pundasyon para sa mga dekada ng produksyon.