Ang mga I-beam ay ginawa sa dalawang pangunahing paraan: hot rolling ng isang steel billet o pag-welding ng tatlong steel plate nang magkasama. Ang hot rolling ay gumagawa ng karamihan sa mga karaniwang seksyon ng istruktura, habang ang welded fabrication ay lumilikha ng mga custom na plate girder. Ang pagpili sa pagitan ng mga ito ay depende sa kinakailangang laki ng seksyon, dami, at mga pangangailangan sa pagpapaubaya.
Ano ang I-Beam?
Ang I-beam ay isang steel member na may vertical web at dalawang pahalang na flanges, na hugis tulad ng letrang "I". Ang geometry ay naglalagay ng pinakamataas na dami ng materyal kung saan ang mga bending stress ay pinakamalaki, na ginagawang ang profile ay napakahusay para sa parehong mga bending at axial load.
Ang lalim ng seksyon, lapad ng flange, at kapal ng web ay nag-iiba lahat ayon sa istrukturang aplikasyon. Ang mga karaniwang rolled I-beam ay sumusunod sa mga naka-publish na talahanayan ng dimensyon, habang ang mga welded plate girder ay maaaring i-engineered sa halos anumang praktikal na sukat.
Hot-Rolled I-Beam Manufacturing
Ang hot rolling ay ang pinakakaraniwang paraan para sa paggawa ng mga karaniwang I-beam dahil naghahatid ito ng pare-parehong mga mekanikal na katangian, mahigpit na pagpapaubaya, at mataas na dami ng produksyon sa medyo mababang halaga bawat metro.
Pagtunaw at Pagpino
Ang proseso ay nagsisimula sa pamamagitan ng paglikha ng isang malinis, haluang metal na natunaw na may tumpak na kimika. Ang scrap na bakal o pangunahing bakal ay natutunaw sa isang electric arc furnace o basic oxygen furnace, at idinaragdag ang mga alloying element gaya ng manganese, chromium, at nickel upang maabot ang kinakailangang grado. Ang mga dumi tulad ng sulfur at phosphorus ay inaalis sa panahon ng pagpino para matiyak ang weldability at tibay.
Paghahagis
Ang pinong tinunaw na bakal ay inihagis sa mga hugis-parihaba na billet o mga pamumulaklak na ipapagulong sa huling profile. Ang billet ay pinatigas, pinahihintulutang lumamig, at pagkatapos ay iniinit muli sa isang reheat furnace sa humigit-kumulang 1200°C bago magsimula ang rolling.
Gumugulong
Ang isang pinainit na billet ay hinuhubog sa isang I profile sa pamamagitan ng pagpasa nito sa isang sequence ng rolling stand sa isang unibersal na rolling mill. Ang mga pahalang at patayong roll ay unti-unting bumubuo sa web at flanges. Kasama sa operasyon ang mga roughing pass, intermediate pass, at panghuling finishing pass na kumokontrol sa eksaktong mga sukat at kondisyon ng ibabaw. Ang pag-roll ay nangyayari nang bahagya sa itaas ng temperatura ng recrystallization, na nagpapadalisay sa istraktura ng butil at nagpapabuti sa lakas at tigas.
Paggamot sa init
Pagkatapos gumulong, ang I-beam ay pinapayagang natural na lumamig o sumasailalim sa mga kinokontrol na thermal cycle. Maaaring gamitin ang normalizing, quenching, o tempering para sa high-strength o low-temperature na serbisyo. Ang bilis ng paglamig ay direktang nakakaapekto sa katigasan, lakas ng ani, at pagiging weld ng natapos na seksyon.
Pagsubok at Inspeksyon
Ang mga natapos na hot-rolled na I-beam ay na-verify para sa komposisyon ng kemikal, lakas ng makunat, lakas ng ani, at pagpapahaba. Kinukumpirma ng mga dimensional na pagsusuri ang lapad ng flange, kapal ng web, haba, at straightness laban sa mga kinikilalang pamantayan gaya ng AISC o EN. Ang hindi mapanirang pagsubok—karaniwang ultrasonic o magnetic particle na inspeksyon—ay maaaring ilapat para sa mga kritikal na aplikasyon na nagdadala ng pagkarga.
Hinangin I-Beam Manufacturing
Ang mga welded I-beam, na kilala rin bilang plate girder, ay gawa sa tatlong magkahiwalay na steel plate: isang web at dalawang flanges. Pinipili ang pamamaraang ito kapag ang mga hot-rolled na seksyon ay masyadong malaki, kapag kailangan ang hindi pangkaraniwang lalim, o kapag ang mga laki ng plate ay maaaring magbigay ng mas mahusay na ekonomiya para sa isang partikular na proyekto.
Paggupit at Paghahanda ng Plato
Ang mga plato ay pinuputol sa kinakailangang lapad at haba gamit ang CNC flame cutting, plasma cutting, o paglalagari. Ang web at flange plate ay karaniwang shot-blasted upang alisin ang mill scale, at ang mga gilid ay beveled kapag kailangan ang full-penetration welds.
Fit-Up at Tack Welding
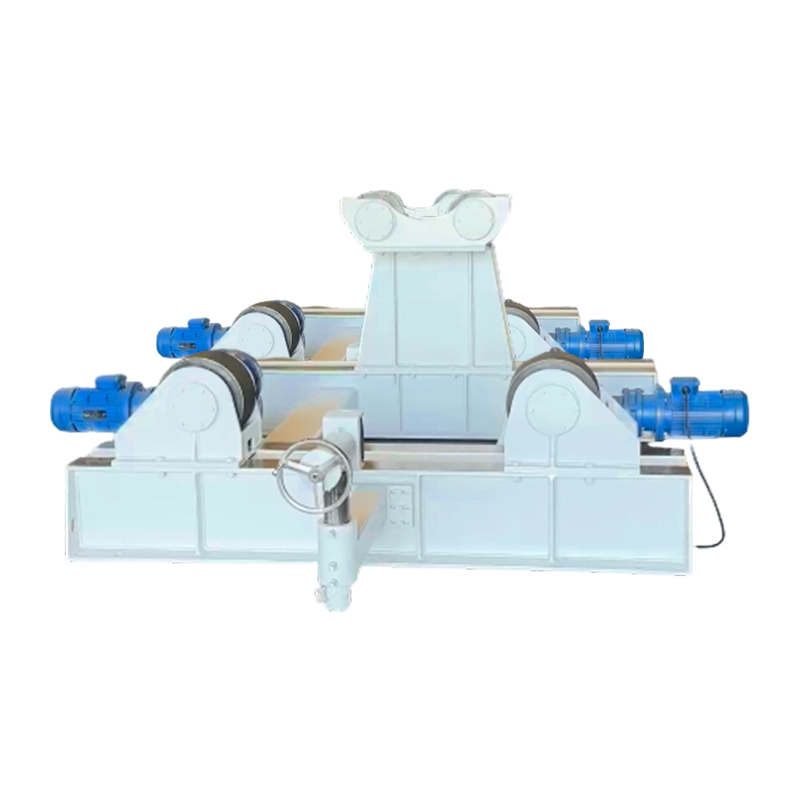
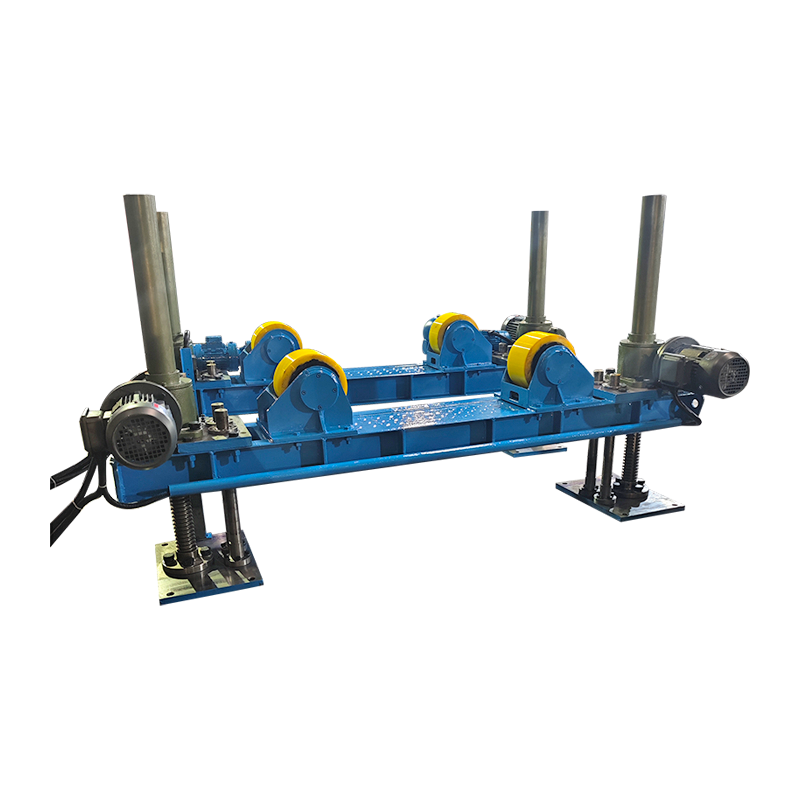
Ang mga cut plate ay naka-clamp sa isang kabit na humahawak sa web na patayo sa mga flanges, at ang mga tack welds ay inilalapat upang mapanatili ang hugis ng pagpupulong. Ang fit-up welding rotator na may hydraulic lifting at manu-manong orbital na paggalaw ay maaaring makatulong sa pag-align ng assembly kahit para sa mas malalaking seksyon, pagpapabuti ng katumpakan at kaligtasan ng manggagawa.
 40T Fit-Up Welding Rotator na may Hydraulic Lifting at Manu-manong Orbital Movement Ang rotator na ito ay tumutulong sa pag-align ng malalaking web-to-flange assemblies, pagpapabuti ng katumpakan at kaligtasan sa panahon ng tack welding. Ang hydraulic lifting at manu-manong orbital na paggalaw nito ay nagpapadali sa pagpoposisyon para sa mas mabibigat na seksyon. Tingnan ang Produkto →
Awtomatikong Welding
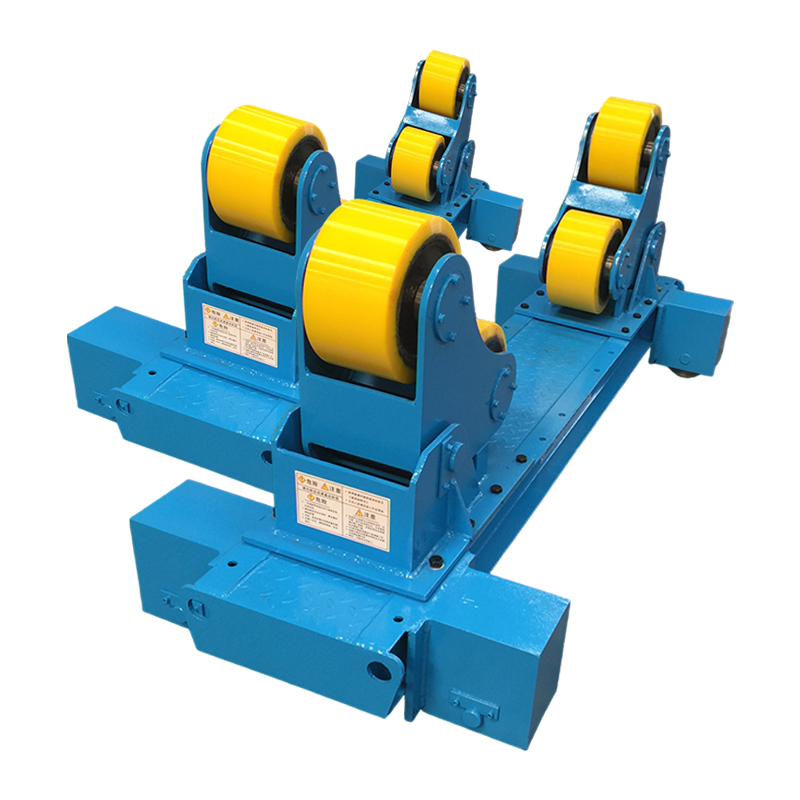
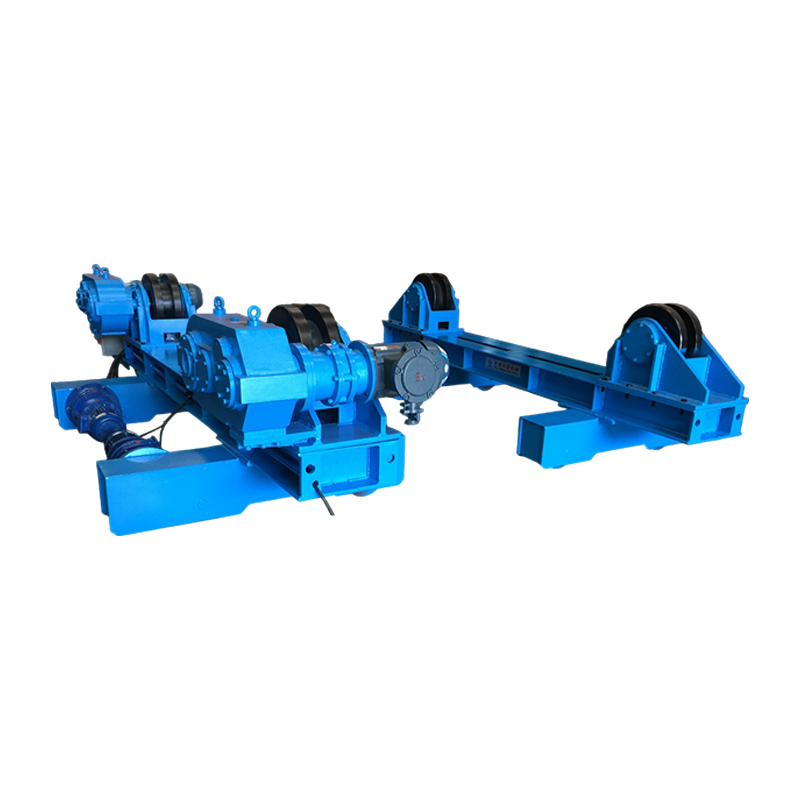
Ang tacked assembly ay hinangin gamit ang submerged arc welding (SAW) o gas metal arc welding (GMAW). Ang welding center o column boom ay naglalagay ng torch sa kahabaan ng joint, at ang beam ay kadalasang sinusuportahan sa mga roller upang mapanatili ang pare-parehong bilis ng paglalakbay. Dapat kontrolin ang input ng init upang limitahan ang pagbaluktot at mga natitirang stress, lalo na para sa mahaba at manipis na web.
Pagtatapos at Inspeksyon
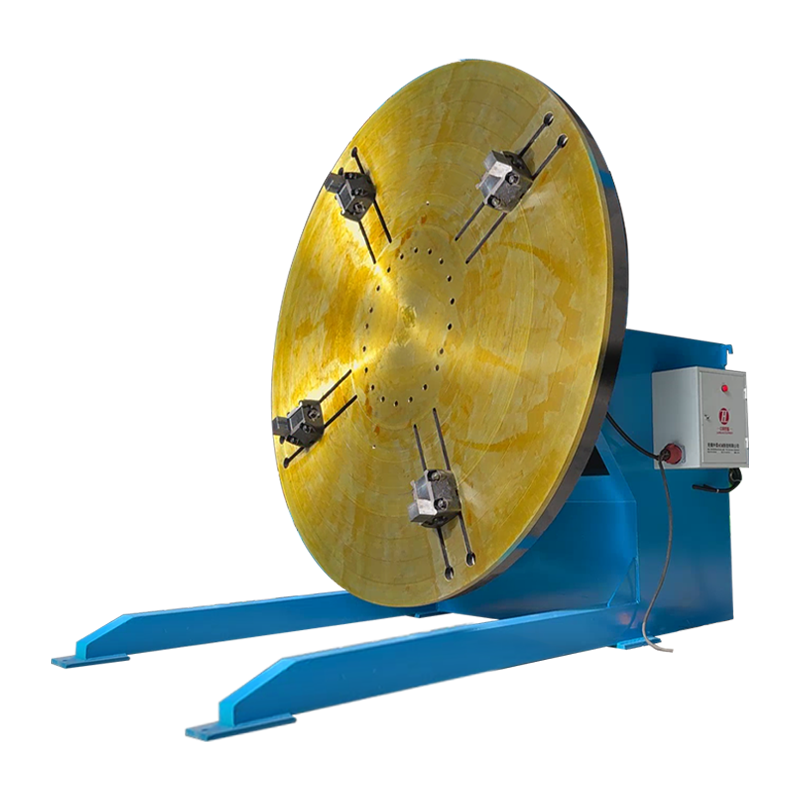
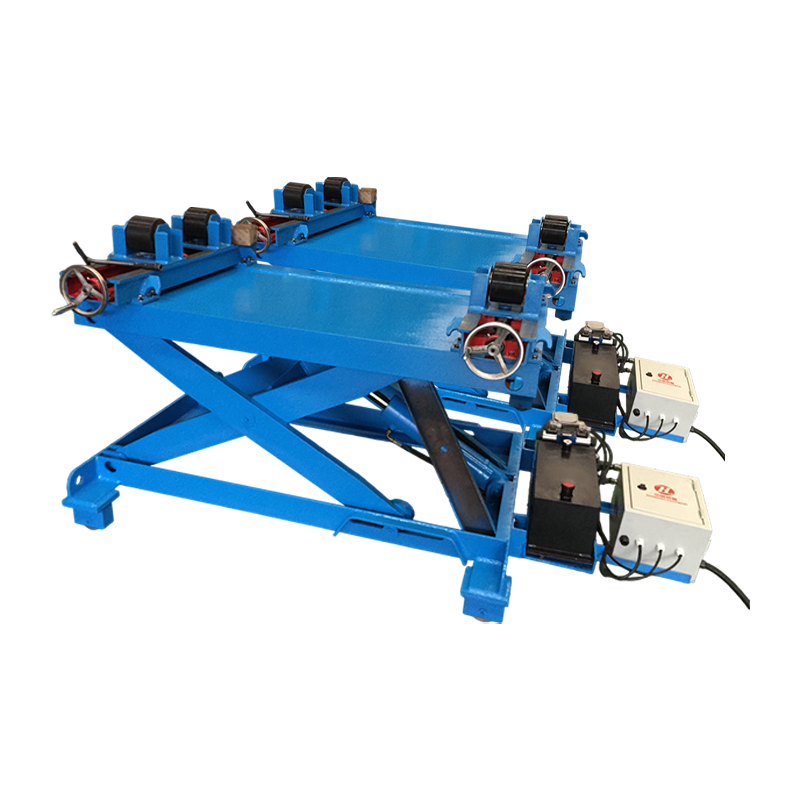
Pagkatapos ng hinang, ang sinag ay maaaring ituwid, at ang mga ibabaw ng hinang ay lupa kung saan tinukoy. Para sa paulit-ulit na paghawak, ang isang servo-controlled na welding positioner ay maaaring ikiling ang beam at mapabuti ang access ng operator sa panahon ng pagtatapos at inspeksyon. Ang mga welded I-beam ay biswal na sinusuri at may ultrasonic testing sa web-to-flange junctions, at bini-verify ng mga dimensional na pagsusuri ang taas ng web, lapad ng flange, at camber.
 Servo-Controlled Welding Positioner para sa Beam Finishing at Inspection Ang positioner na ito ay ikinakabit ang mga welded beam, na pinapabuti ang pag-access ng operator sa panahon ng pagtuwid, paggiling, at inspeksyon. Ang servo control nito ay nagbibigay-daan sa tumpak na pagsasaayos para sa mahusay na pagtatapos ng trabaho. Tingnan ang Produkto →
Hot-Rolled vs. Welded I-Beams
Ang mga hot-rolled na seksyon ay nangingibabaw sa mga karaniwang application ng konstruksiyon, habang ang mga welded plate girder ay mas gusto kapag ang mga custom na laki o napakalaking lalim ay kinakailangan. Ang pangunahing trade-off ay cost per meter versus design flexibility.
| Aspeto | Hot-Rolled | Welded |
|---|---|---|
| Proseso | Isang billet na hugis sa isang rolling mill | Tatlong bakal na plato ang pinagsanib |
| Laki ng Seksyon | Mga karaniwang profile hanggang sa mga praktikal na rolling limit | Custom na lapad at lalim, kadalasang lumalampas sa mga rolled na limitasyon |
| Gastos | Mas mababa sa bawat metro para sa mga karaniwang sukat | Mas mataas na gastos sa paggawa |
| Bilis ng Produksyon | Napakataas ng volume | Mas mabagal, project-by-project |
| Kakayahang umangkop | Limitado sa mga available na drop size | Highly dimensional |
| Mga Karaniwang Gamit | Mga gusali, tulay, frame ng makinarya | Mabibigat na istruktura, long-span girder, espesyal na kagamitan |
Quality Control at Pamantayan
Ang kontrol sa kalidad sa pagmamanupaktura ng I-beam ay umaasa sa pagsusuri ng kemikal, mga pagsubok sa makina, at pag-verify ng dimensional laban sa mga kinikilalang pamantayan sa istruktura. Ang mga hot-rolled na seksyon ay karaniwang sumusunod sa mga pamantayan ng AISC o EN, habang ang mga welded beam ay pinamamahalaan ng AWS D1.1 o isang katumbas na structural welding code.
Para sa mga welded I-beam, ang kwalipikasyon ng mga pamamaraan ng welding at mga welder ay hindi mapag-usapan. Ang pagkontrol sa input ng init, pagtiyak ng wastong pag-aayos, at pagpili ng tamang kagamitan sa paghawak ng welding ay kritikal lahat sa paggawa ng tunog na web-to-flange weld. Maaari mong tuklasin kung gaano ka moderno teknolohiya ng hinang nakakaapekto sa paggawa at kalidad ng bakal nang mas malalim.
Mga Madalas Itanong
Lahat ba ng I-beam ay ginawa sa pamamagitan ng hot rolling?
Hindi. Ang mga I-beam ay maaaring i-hot-rolled o welded. Ang mga pinagulong seksyon ay ang pinakakaraniwan, ngunit ginagamit ang mga welded plate girder kapag kailangan ang malaki o hindi pangkaraniwang mga sukat.
Ano ang pagkakaiba sa pagitan ng isang I-beam at isang H-beam?
Ang mga flanges ng isang H-beam ay karaniwang mas malawak at mas magkatulad, habang ang karaniwang I-beam flanges ay may bahagyang taper. Parehong ginawa gamit ang mga katulad na proseso ng rolling o welding.
Paano ginagawa ang mga curved I-beams?
Ang mga curved I-beam ay karaniwang ginagawa sa pamamagitan ng cold rolling, induction bending, o sa pamamagitan ng pagputol ng web at pagwelding ng mga plate sa isang curve. Noong nakaraan, ang mga curved steel beam ay kadalasang ginagawa sa pamamagitan ng pagputol at pagwelding ng oxy-fuel.
Anong mga grado ng bakal ang tipikal para sa mga I-beam?
Kasama sa mga karaniwang marka ng istruktura ang ASTM A992, A572, at EN S275/S355. Ang pagpili ay depende sa load, ductility, at weldability na kinakailangan.
Paano sinusuri ang mga welded I-beams?
Ang mga welded I-beam ay biswal na sinusuri at may ultrasonic testing sa mga weld zone. Bine-verify ng mga dimensional na pagsusuri ang taas ng web, lapad ng flange, at straightness laban sa drawing ng disenyo.
Konklusyon
Magsimula sa mga kinakailangan sa istruktura, pagkatapos ay piliin ang paraan ng pagmamanupaktura. Ang mga karaniwang pinagsamang I-beam ay ang pinaka-ekonomiko para sa tipikal na konstruksyon. Kapag ang disenyo ay nangangailangan ng mga custom na depth, mabibigat na load, o malalaking plate girder section, ang welded fabrication ay nag-aalok ng kinakailangang flexibility. Kasinghalaga ng mismong proseso ng welding—lalo na sa isang production line—ay ang paggamit ng maaasahang handling at positioning equipment. Ang magandang fit-up, kinokontrol na input ng init, at wastong inspeksyon ay ang mga susi sa isang I-beam na may structurally sound.