Ang mga steel frame na may kargamento sa mga gusaling pangkomersyo at pang-industriya ay nakadepende sa isang seksyon nang higit sa alinmang iba pa: ang H beam. Sa pagtatayo, ang isang H beam ay isang hot-rolled structural steel profile na ang cross-section ay mukhang isang capital H, na may dalawang malapad na parallel flanges na pinagsama ng isang vertical web. Pinipili ito ng mga builder at fabricator dahil nag-aalok ito ng mas mahusay na ratio ng strength-to-weight kaysa sa karamihan ng iba pang mga roll na hugis, sumasaklaw sa mas mahabang distansya na may mas kaunting column, at gumagawa ng mga flat surface na ginagawang simple ang bolted at welded na koneksyon. Ipinapaliwanag ng gabay na ito kung ano ang kinasasangkutan ng pagtatayo ng H beam, kung paano inihahambing ang mga H beam sa I beam, kung aling mga karaniwang sukat ang tutukuyin, at kung bakit kinokontrol ng kalidad ng welding ang huling resulta.
Ano ang H Beam sa Konstruksyon?
Ang H beam ay isang malawak na flange na seksyon ng bakal na may parallel na flange na mga mukha, na ginagawa itong pinaka versatile na rolled profile para sa mga column, beam, braced frame, at transfer girder sa steel construction.
Tatlong bahagi ang tumutukoy sa cross-section: ang vertical web ay lumalaban sa mga puwersa ng paggugupit, ang dalawang pahalang na flanges ay lumalaban sa baluktot, at ang fillet radii ay nagpapakinis sa paglipat sa pagitan ng web at flange upang mabawasan ang konsentrasyon ng stress. Nag-iiba-iba ang mga pagtatalaga ayon sa pamantayan: ang mga seksyong H metric ay isinusulat bilang H 400 x 200, mga hugis ng malawak na flange sa North America bilang W12x26, at mga seksyong European bilang HEA, HEB, o HEM.
Ang mga H beam ay umabot sa construction site sa pamamagitan ng dalawang ruta. Ang mga maliliit at katamtamang seksyon ay hot-rolled sa isang piraso sa gilingan ng bakal. Ang mga mas malaki o hindi karaniwang mga seksyon, karaniwang nasa itaas ng H 400, ay binuo sa pamamagitan ng pagsasama-sama ng tatlong plates sa isang welded H beam. Ginagawa ng pangalawang rutang ito ang isang simpleng pagbili ng materyal sa isang kontroladong operasyon ng welding, kaya naman mahalaga ang kakayahan sa fabrication gaya ng grade ng bakal sa H beam construction.
Bakit Nangibabaw ang H Beam Construction sa Steel Framing
Ang mga H beam ay nangingibabaw sa modernong steel framing dahil nagdadala sila ng mas maraming karga sa bawat kilo ng bakal, lumalaban sa baluktot sa magkabilang direksyon, at mas mabilis na kumonekta kaysa sa mga channel, anggulo, o I-section na may katulad na timbang.
- Ratio ng lakas-sa-timbang: ang malalawak na flanges ay naglalagay ng materyal na malayo sa neutral na axis, kaya ang karaniwang H 300 x 300 na seksyon ay naghahatid ng modulus ng seksyon na humigit-kumulang 1,400 cm³ sa humigit-kumulang 95 kg bawat metro.
- Mahabang span: Ang mga H beam ay karaniwang sumasaklaw ng 6 hanggang 12 m sa mga floor system at umaabot sa 15 hanggang 30 m kapag ginamit bilang transfer girder o portal rafters.
- Two-way na baluktot na pagtutol: ang lalim at lapad ay magkatulad, kaya ang seksyon ay lumalaban sa mga lateral at axial load nang walang dagdag na bracing.
- Mas simpleng koneksyon: ang mga parallel flanges ay tumatanggap ng mga end plate, base plate, at beam splices na walang tapered shims.
- Lokal na kakayahang magamit: ang mga karaniwang sukat ay inilalagay ng mga mangangalakal ng bakal sa buong mundo, habang ang mga espesyal na seksyon ay maaaring i-welded upang mag-order.
H Beam vs I Beam: Ano ang Tukuyin
Gumamit ng H beam para sa mga column, mabigat na load na beam, at moment frame; pumili ng isang I beam para lamang sa mahinang na-load, mga miyembrong may maikling span kung saan ang mga tapered flanges at mas mababang timbang ay katanggap-tanggap.
Ang pagkakaiba ay geometriko. Ang isang H beam ay may malalawak na flanges na parallel sa isa't isa at halos magkapareho ang kapal sa web, habang ang isang S-shape I beam ay may mas makitid na flanges na may sloped na panloob na mga mukha. Ang parallel H-beam flange ay nagbibigay-daan sa direktang tindig, snug-tight bolting, at full-penetration welding; ang tapered I-beam flange ay tumutuon sa mga stress sa koneksyon at kadalasan ay nangangailangan ng mga washer o shims.
| Ari-arian | H Beam | I Beam (S shape) |
|---|---|---|
| Hugis ng cross-section | Capital H, parallel flanges | Capital I, tapered flanges |
| Lapad ng flange | Malapad at patag | Makitid at sloped sa loob |
| Timbang para sa parehong taas ng sinag | Mas mabigat | Mas magaan |
| Baluktot na kapasidad | Mataas sa magkabilang palakol | Mataas na halos isang axis lamang |
| Pagsisikap sa koneksyon | Direktang bolting o hinang | Shims o espesyal na washers kailangan |
| Karaniwang hanay ng span | 6 hanggang 30 m at higit pa | Hanggang mga 10 hanggang 15 m |
| Mga karaniwang gamit | Mga column, transfer beam, portal frame, high-rise frame | Mga bridge stringer, crane girder, light floor beam |
Mga Karaniwang Laki ng H Beam at Paano Basahin ang mga Ito
Basahin ang pagtatalaga ng H beam bilang nominal na taas x lapad ng flange x kapal ng web x kapal ng flange, halimbawa H 400 x 200 x 8 x 13 mm, at palaging kumpirmahin kung aling pamantayan ang sinusunod ng mga dimensyon, dahil gumagamit ang GB/T 11263, JIS G3192, EN 10034, at ASTM A6 ng mga sistema ng pag-uuri ng iba't ibang tolerance.
| Pagtatalaga | Kapal ng web (mm) | Lapad ng flange x thickness (mm) | Karaniwang gamit |
|---|---|---|---|
| H 100 x 100 | 6 | 100 x 8 | Mezzanine posts, light column bracing |
| H 150 x 150 | 7 | 150 x 10 | Portal rafters, mababang taas na mga haligi |
| H 200 x 200 | 8 | 200 x 12 | Mga karaniwang beam at column sa mga mababang gusali |
| H 300 x 300 | 10 | 300 x 15 | Mga mid-rise column, transfer beam |
| H 400 x 400 | 13 | 400 x 21 | Matataas na haligi, mabigat na load girder |
| H 400 x 200 built-up | 8 | 200 x 13 | Mga welded girder, crane runway beam |
Para sa isang floor beam, pinapanatili ng isang karaniwang tuntunin sa kakayahang magamit ang live-load na pagpapalihis sa ibaba ng span/360 (L/360). Ang paraan ng pagpili ay palaging pareho: kalkulahin ang kinakailangang modulus ng seksyon, pumili ng isang pagsubok na seksyon mula sa mga karaniwang talahanayan, suriin ang pagpapalihis at paggugupit, pagkatapos ay kumpirmahin na ang mga ratio ng flange at web width-to-thickness ay nananatili sa isang compact o semi-compact na klase upang hindi mabawasan ng lokal na buckling ang kapasidad.
Mga Karaniwang Aplikasyon sa H Beam Construction
Dinadala ng mga H beam ang balangkas ng karamihan sa mga hindi residential na gusaling bakal, mula sa mga single-storey portal shed hanggang sa mga matataas na tore, bridge deck, at mabibigat na istruktura ng planta sa industriya.
- Mga frame ng gusali: mga column at beam sa mid-rise at high-rise na istruktura na may braced o moment-resisting framing.
- Mga gusaling pang-industriya: mga portal na frame at mga gusali ng kreyn na may malinaw na haba na 18 hanggang 36 m.
- Mga tulay: pangunahing girder, cross-girder, at pedestrian walkway support.
- Mga Pundasyon: H-pile na itinutulak sa bedrock para sa malalalim na pundasyon at marine structure.
- Mga planta ng enerhiya at proseso: pipe rack, equipment platform, at wind tower internal platform.
- Mezzanine at mga sahig ng halaman: pangalawang beam na sumusuporta sa mga kongkretong slab o rehas na bakal.
Mga Pagsasaalang-alang sa Welding na Nagpapasya sa Buhay ng isang H Beam Frame
Ang mga operasyong may pinakamataas na panganib sa pagtatayo ng H beam ay ang mga longitudinal na web-to-flange welds sa mga built-up na seksyon at ang mga full-penetration splice na ginawa sa site. Ang mga may sira na weld ay lumilikha ng pag-crack at pagbaluktot bago pa maabot ng beam ang pag-load ng disenyo nito, kaya ang kalidad ng weld ay ang tunay na determinant ng buhay ng serbisyo ng frame.
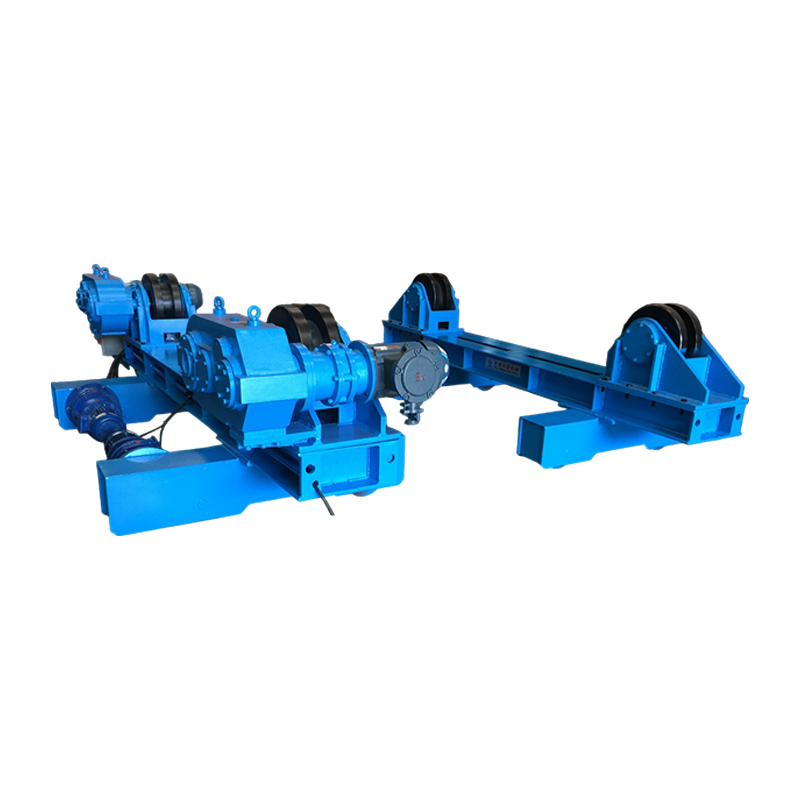
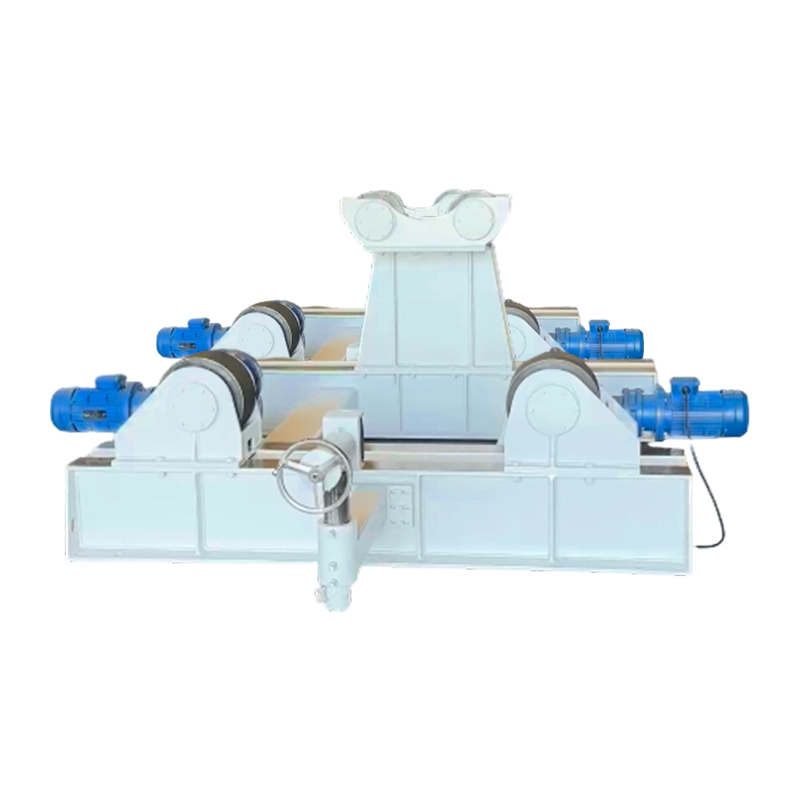
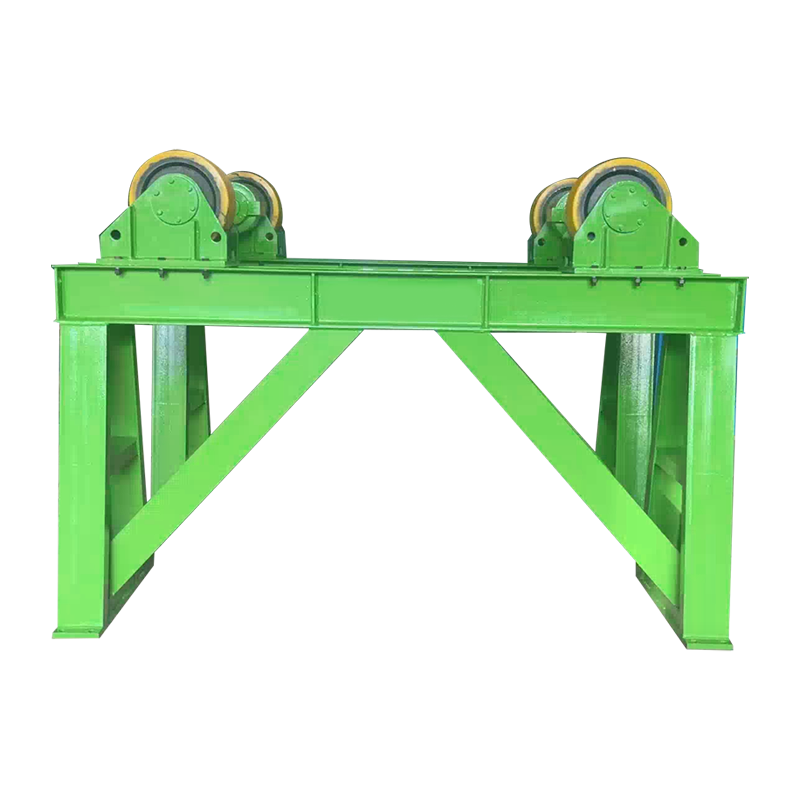
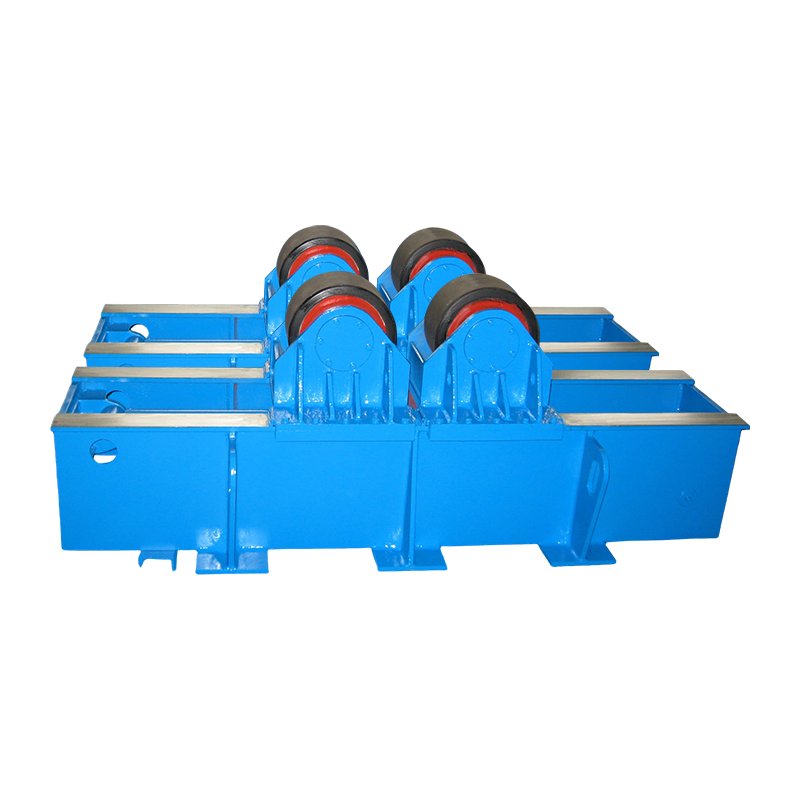
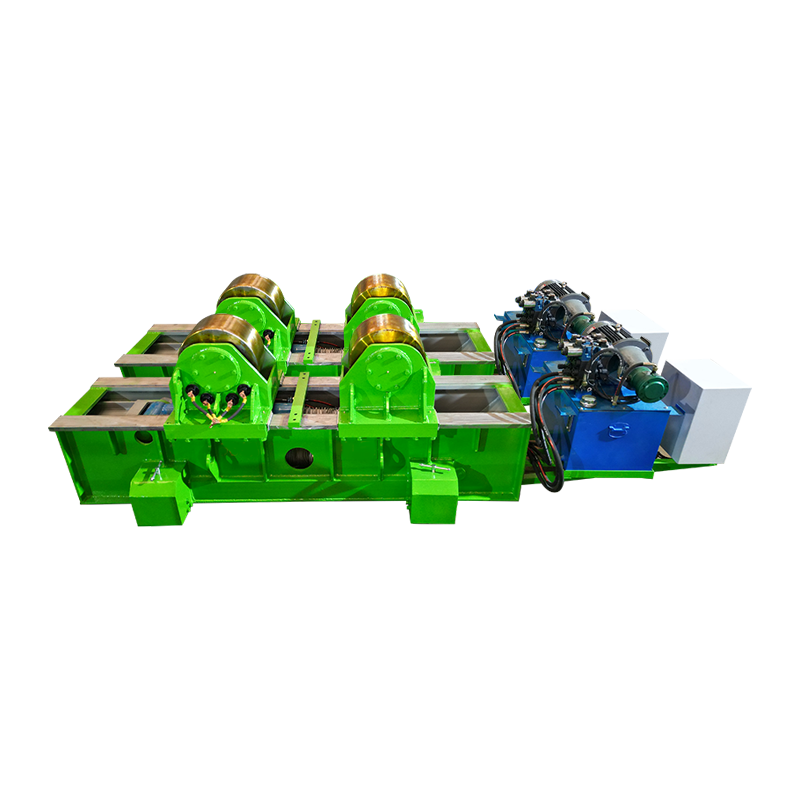
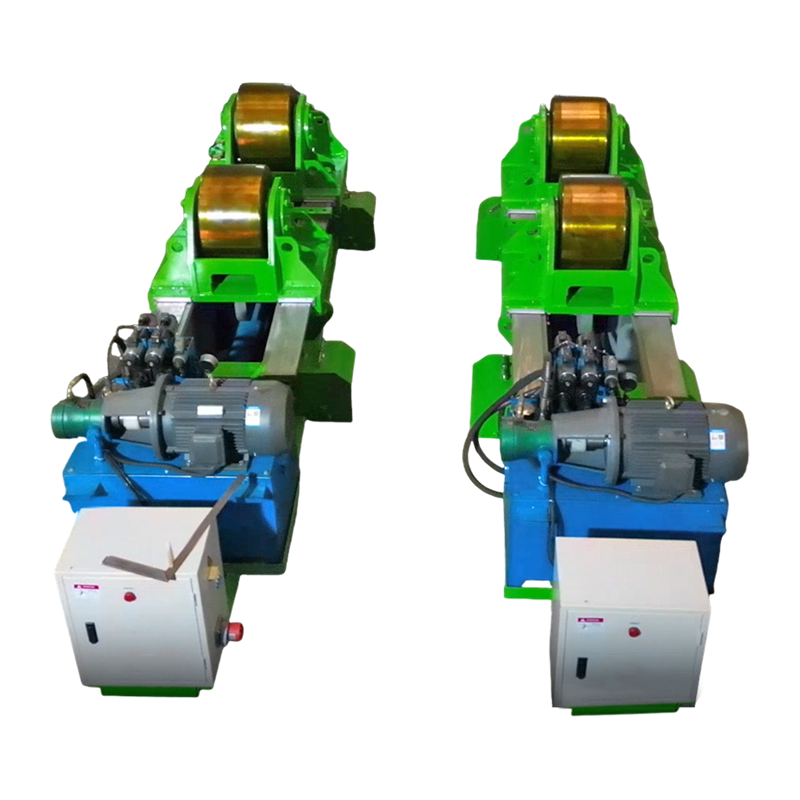
Ang isang welded built-up H beam ay nangangailangan ng apat na tuloy-tuloy na fillet welds, dalawa sa bawat panig ng web. Ang submerged arc welding (SAW) ay ang karaniwang proseso dahil nagbibigay ito ng mataas na deposition, mababang hydrogen, at walang spatter sa isang tuwid, tuluy-tuloy na tahi. Ang isang karaniwang setup ng produksyon ay gumagamit ng a nakalubog na arc welding column boom na naglalakbay sa buong haba ng sinag habang ang sinag ay sinusuportahan sa pinapagana na mga roller stand.
 SAW Column & Boom Manufacturers, Company Ang Wuxi WeldNice Heavy Industry Technology Co., Ltd ay mga tagagawa at kumpanya ng China SAW Column & Boom, suportado ang Customization, Ang compa... Tingnan ang Produkto →
Pinamamahalaan ng Fit-up ang resulta ng weld. Ang agwat sa pagitan ng web at flange ay dapat na panatilihin sa 1 mm o mas mababa bago SAW; ang mas malalaking gaps ay nagdudulot ng burn-through, hindi kumpletong pagsasanib, at labis na reinforcement. Para sa mas maliliit na assemblies, iikot ang component upang ilagay ang bawat weld sa flat na posisyon na may a Pagkiling welding positioner binabawasan ang mga depekto at pinahuhusay ang rate ng deposition.
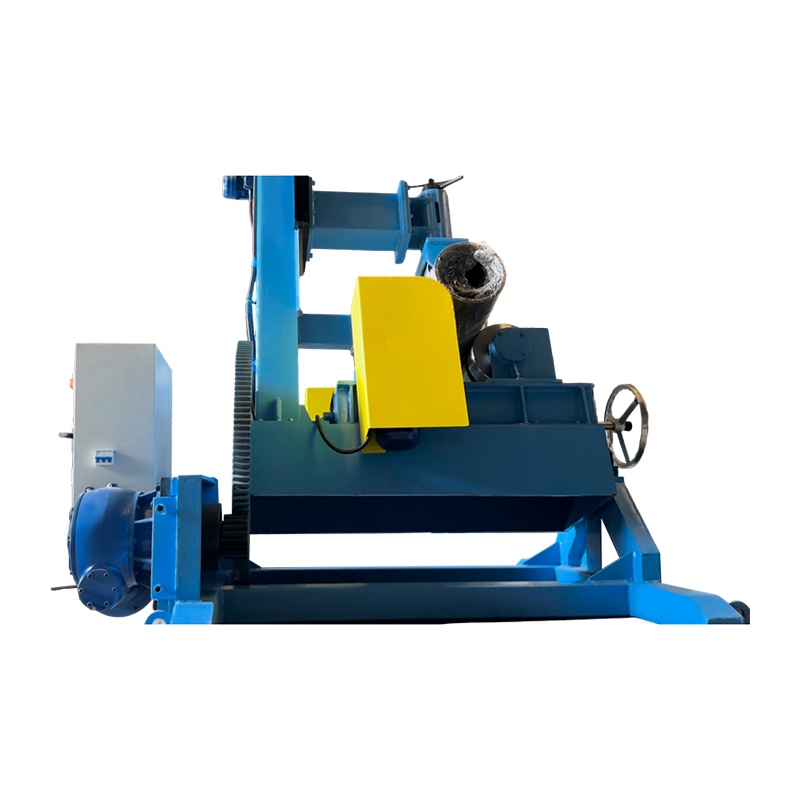 Mga Supplier ng 1.5T Tilt Welding Positioner, Pabrika ng OEM/ODM - Wuxi WeldNice Heavy In Ang Wuxi WeldNice Heavy Industry Technology Co., Ltd ay mga supplier ng China 1.5T Tilt Welding Positioner at pabrika ng OEM/ODM, Ang 1.5T Tilt Weldi... Tingnan ang Produkto →
Ang kontrol sa pagbaluktot ay pare-parehong mahalaga. Ang mga karaniwang countermeasure ay isang balanseng pagkakasunud-sunod ng weld, pag-clamp ng mga flanges sa web bago mag-welding, pag-back-stepping ng mahabang tahi, at pinapayagan ang beam na lumamig sa pagitan ng mga pass. Sa site, ang column splices at beam splices ay gumagamit ng full-penetration butt welds na may backing bar; ang mga bakal na may katumbas na carbon sa itaas ng humigit-kumulang 0.42, tulad ng S355JR o Q355B sa makapal na mga seksyon, ay nangangailangan ng preheat na 75 hanggang 100 degrees C at interpass temperature control. Dapat sundin ng ultrasonic o magnetic particle inspection ang bawat splice weld.
Ang paglipat patungo automated welding sa structural fabrication ay hindi tungkol sa bilis lamang. Binabasa ng mga automated system ang tahi, hawakan nang pare-pareho ang anggulo ng sulo, at i-log ang mga parameter ng welding, na nagbibigay ng repeatability na hindi magagarantiya ng manual welding sa mga tahi na may walo hanggang labindalawang metrong haba.
Panghuli, protektahan ang tapos na frame: blast to surface preparation grade Sa 2.5, maglagay ng zinc-rich primer, at magbigay ng proteksyon sa sunog, karaniwang intumescent coating o board, upang matugunan ang kinakailangang panahon ng fire-rating ng building code.
H Beam Procurement Checklist
Bumili ng mga H beam laban sa isang dokumentadong grado, pamantayan, at sertipiko ng mill, at siyasatin ang mga naihatid na tolerance bago mo tanggapin ang batch.
- Tukuyin ang namamahala sa kaso ng pagkarga at ang limitasyon ng pagpapalihis bago ka pumili ng isang seksyon; ang span/360 na panuntunan para sa mga sahig at span/240 para sa mga miyembro ng bubong ay karaniwang mga panimulang punto.
- Mas gusto ang isang stocked size. Nangangahulugan ang mga hindi karaniwang laki ng mga rolling minimum, mas mahabang lead time, at mas mataas na presyo.
- Kumpirmahin ang grado ng bakal at ang katumbas nito sa mga pamantayan, halimbawa S355JR, Q355B, o ASTM A992, at tiyaking tumutugma ang filler metal sa lakas ng base metal.
- Humiling ng mill test certificate at suriin ang yield strength, tensile strength, at carbon equivalent. Ang katumbas ng carbon sa itaas ng humigit-kumulang 0.45 hanggang 0.50 ay pinipilit ang isang kwalipikadong pamamaraan ng welding na may preheat.
- Suriin ang mga rolling tolerance sa paghahatid: flange squareness, web straightness, at camber. Ang karaniwang mga limitasyon sa pagtanggap ay 1 hanggang 2 mm bawat metro ng haba.
- Planuhin ang welding work kasama ang fabricator: ang isang tilting positioner o isang column boom ay nakakatipid ng mga oras sa bawat tonelada ng welded H beam kumpara sa manu-manong welding sa mga awkward na posisyon.
FAQ ng H Beam Construction
Ano ang pangunahing pagkakaiba sa pagitan ng isang H beam at isang I beam?
Ang isang H beam ay may malalawak na parallel flanges at nagdadala ng baluktot sa magkabilang direksyon, habang ang isang I beam ay may tapered flanges, mas mababa ang timbang, at idinisenyo pangunahin para sa baluktot tungkol sa isang axis. Gumamit ng mga seksyon ng H para sa mga column at mabigat na load na mga beam.
Gaano kalayo ang isang H beam span nang walang intermediate na suporta?
Ang isang tipikal na floor beam ay sumasaklaw ng 6 hanggang 12 m; transfer girder at portal rafters umabot sa 15 hanggang 30 m. Posible ang mas mahabang span sa mas malalim na mga seksyon o trusses, ngunit ang modulus ng seksyon, limitasyon ng pagpapalihis, at kapasidad ng paggugupit ay dapat palaging suriin sa pamamagitan ng pagkalkula.
Maaari bang gamitin ang mga H beam sa pagtatayo ng tirahan?
Oo. Ang mas maliliit na seksyon tulad ng H 100 hanggang H 200 ay ginagamit bilang mga haligi sa mga basement, mga lintel sa ibabaw ng malalawak na bakanteng garahe, at mga beam na sumusuporta sa mga sahig o mga lugar sa bubong kung saan ang pagmamason o troso ay hindi maaaring maging tulay sa puwang.
Kailangan ba ng mga H beam ng proteksyon sa sunog?
Sa karamihan ng mga code ng gusali, oo. Ang bakal ay pinoprotektahan ng intumescent na pintura, board, o konkretong encasement upang makamit ang kinakailangang rating ng sunog, karaniwang 60 hanggang 120 minuto, dahil ang hubad na bakal ay mabilis na nawawalan ng lakas sa itaas ng humigit-kumulang 500 degrees C.
Bakit ang ilang H beam ay nabubuo sa pamamagitan ng hinang sa halip na i-roll?
Dahil ang mga gilingan ay gumulong lamang ng isang limitadong hanay ng mga sukat. Kung ang disenyo ay nangangailangan ng isang H 600 x 300 na may espesyal na kapal ng web, hinangin ng fabricator ang tatlong plate sa isang built-up na seksyon. Ang kalidad ng welding, kontrol sa pagbaluktot, at inspeksyon ay nagiging kritikal, at iyon ang yugto kung saan ang wastong kagamitan ay gumagawa ng masusukat na pagkakaiba.
Bottom line: Ang pagtatayo ng H beam ay naghahatid ng pinakamababang gastos sa pag-install para sa karamihan ng mga gusaling nakabalangkas sa bakal kapag ang seksyon ay tinukoy nang tama at ang welding ay kinokontrol mula sa unang tack hanggang sa huling splice. Pumili ng isang stocked size, i-verify ang grade at ang carbon equivalent, at bigyan ang fabricator equipment na nagpapanatiling flat at distortion ang welds. Ang pinakamatipid na sinag ay hindi ang may pinakamababang presyo kada tonelada; ito ang sumasama sa pinakamaliit na problema. Kung ikaw ay nagse-set up o nag-a-upgrade ng H beam welding line, suriin kung paano dedikado tagagawa ng kagamitan sa hinang pumuwesto, umiikot, at nakahanay sa workpiece, dahil ang mga kagamitan sa paghawak ay kadalasang nagpapasya sa kalidad ng weld bago pa man buhayin ang sulo.