Ang pag-welding ng hindi kinakalawang na asero sa carbon steel ay isang pangkaraniwan ngunit hinihingi sa teknikal na gawain sa pagsali. Ang maaasahang ruta ay diretso: pumili ng over-alloyed austenitic filler gaya ng ER309L, gumamit ng low-heat-input procedure, at maiwasan ang kontaminasyon ng bakal mula sa carbon steel side. Sa pagsasagawa, ang tatlong desisyong ito ay nag-aalis ng karamihan sa mga pag-crack, sobrang tigas, at napaaga na pagkabigo sa kaagnasan.
Sa kabila ng pinaghihinalaang kahirapan, lumilitaw ang magkakaibang metal joint sa pagitan ng hindi kinakalawang at carbon steel sa mga kemikal na planta, mga linya ng pagkain, mga sistema ng paggamot sa tubig, at istrukturang bakal. Ang susi ay hindi isipin na ito ay hinang ng dalawang magkatulad na materyales; ito ay isang kontroladong proseso ng pamamahala ng alloying at dilution.
Bakit Iba ang Welding Stainless sa Carbon Steel
Ang pangunahing problema ay ang carbon steel at hindi kinakalawang na asero ay naiiba sa kimika, thermal expansion, at mekanikal na tugon. Ang carbon ay lumilipat mula sa carbon steel patungo sa weld zone sa panahon ng pag-init, na maaaring lumikha ng isang matigas, malutong na martensite band sa fusion line at isang pinalambot na decarburized na layer sa gilid ng carbon steel. Ang Austenitic stainless steel ay lumalawak din nang humigit-kumulang 50 porsiyento kaysa sa carbon steel, kaya ang joint ay nagkakaroon ng malaking natitirang stress pagkatapos ng paglamig. Kasabay nito, binabawasan ng pagbabanto mula sa carbon steel base metal ang chromium at nickel content sa weld deposit. Kung ang filler metal ay hindi over-alloyed, ang natapos na weld ay maaaring may mahinang corrosion resistance o mababang toughness.
- Ang paglipat ng carbon ay nagdudulot ng lokal na tigas at pagkasira.
- Ang hindi pagtutugma ng thermal expansion ay nagpapataas ng natitirang stress at ang panganib ng pagbaluktot.
- Binabago ng weld dilution ang chemistry ng idinepositong metal.
- Ang kontaminasyon ng bakal sa hindi kinakalawang na bahagi ay maaaring mag-trigger ng pagbuo ng kalawang sa ibang pagkakataon.
Pagpili ng Tamang Tagapuno Metal
Ang maikling sagot ay gumamit ng 309L o 309Mo para sa karamihan ng mga stainless-to-carbon steel joints. Ang haluang ito ay nagbibigay ng sapat na mataas na chromium at nickel upang tiisin ang pagbabanto mula sa carbon steel at nag-iiwan pa rin ng austenitic weld structure na may magandang corrosion resistance. Ang 308L, na idinisenyo para sa pagdugtong ng 304 stainless sa sarili nito, ay walang mga karagdagang reserbang haluang metal at hindi inirerekomenda para sa magkakaibang mga joints.
| Filler | Pinakamahusay na Ginamit Para sa | Mga Pangunahing Katangian | Mahalagang Pagsasaalang-alang |
|---|---|---|---|
| 308L | Pagsali sa 304 stainless sa sarili nito | Mataas na kaagnasan at aesthetic na pagtatapos | Hindi sapat ang Cr/Ni para sa mataas na pagbabanto; maaaring bumuo ng martensite |
| 309L / 309Mo | Hinang hindi kinakalawang sa carbon steel | Magandang pagbabanto tolerance; lumalaban sa mga matigas na istruktura | Unang pagpipilian para sa karamihan ng mga kapaligiran ng serbisyo |
| 316L | Sumasali sa 316 na hindi kinakalawang o mas mataas na mga aplikasyon | Ang molibdenum ay nagdaragdag ng pitting resistance | Hindi pa rin angkop para sa pagbabanto ng carbon steel; gamitin ang 309Mo sa halip |
| 312 | Malakas na hindi magkatulad at mahirap i-weld na mga kumbinasyon | Mataas na nilalaman ng ferrite, lumalaban sa basag | Mas mataas na lakas ngunit mas mababang kalagkitan; nangangailangan ng mababang init input |
| ERNiCr-3 | Serbisyong may mataas na temperatura at thermal cycling | Nikel-based, mababang thermal expansion mismatch | Mas mataas na gastos; mahusay na paglaban sa pag-crack ng pagkapagod |
Para sa mataas na temperatura o napakaraming cycled na serbisyo, ang mga filler metal na nakabatay sa nickel tulad ng ERNiCr-3 ay isang mas mahusay na pagpipilian kaysa sa 309L. Ang nickel-rich weld metal ay mas lumalaban sa paglipat ng carbon at may koepisyent ng pagpapalawak na mas malapit sa carbon steel, na nagpapababa ng thermal fatigue. Para sa mga pangkalahatang aplikasyon, gayunpaman, ang 309L ay ang napatunayan, cost-effective na opsyon.
Pinakamahusay na Mga Proseso ng Welding para sa Mga Magkaibang Joints
Ang GTAW ay ang pinakamahusay na proseso para sa kritikal na stainless-to-carbon steel work, ngunit lahat ng GMAW, FCAW, at SAW ay makakagawa ng mga katanggap-tanggap na welds na may tamang mga parameter. Ang pagkontrol sa mga kadahilanan ay init input, shielding gas, at bilis ng paglalakbay.
- GTAW (TIG): Pinakamahusay para sa thin-wall pipe at root pass dahil nagbibigay ito ng tumpak na kontrol sa init at mababang deposition. Gumamit ng filler rod ng ER309L at argon o argon-helium shielding.
- GMAW (MIG): Pinakamahusay para sa medium-thickness production. Gumamit ng pulse spray o short-circuit transfer upang limitahan ang pagpasok ng init. Ang isang shielding gas ng argon na may 2–5% CO2 ay karaniwan; iwasan ang 100% CO2.
- FCAW: Mabuti para sa pag-aayos ng makapal na plato at field. Gumamit ng E309LT1-1 wire at argon/CO2 mixed shielding para sa flat at horizontal welds. Dapat alisin ang slag sa pagitan ng mga pass.
- SAW: Mahusay para sa mahabang longitudinal seams sa malalaking tangke o pressure vessel. Gumamit ng 309L wire at neutral o chromium-balanced flux. Mahalaga ang maingat na pagkontrol sa init.
Pinagsamang Paghahanda at Kalinisan
Ang isang malinis, wastong inihanda na pinagsamang ay kalahati ng labanan. Ang dumi, grasa, sukat, at carbon steel na nakakagiling na alikabok ay maaaring magdulot ng porosity at paglamlam ng kalawang sa hindi kinakalawang na bahagi. Gumamit ng nakalaang mga brush at tool na hindi kinakalawang na asero, at huwag gumamit ng brush na nakadikit sa carbon steel.
- Gilingin o makina ang magkasanib na mukha sa maliwanag na metal bago magwelding.
- I-degrease ang magkabilang panig ng acetone o isang solvent na idinisenyo para sa paghahanda ng hinang.
- Para sa butt joint sa plate, gumamit ng single-V groove na may kasamang anggulo na 60–70 degrees at root face na 1–2 mm.
- Kapag hinang ang root pass, gumamit ng backing bar o linisin ang likod na bahagi ng argon upang maiwasan ang oksihenasyon.
- Panatilihing nakahiwalay ang bahagi ng carbon steel at ang hindi kinakalawang na bahagi sa panahon ng fit-up; gumamit ng magkahiwalay na clamp kung maaari.
Pagkontrol sa Preheat, Interpass Temperature, at Heat Input
Ang pamamahala ng init ay ang pinakamahalagang variable pagkatapos ng pagpili ng tagapuno. Hindi kailangan ang preheat para sa karamihan ng mga joints, ngunit kung ang seksyon ay makapal o ang joint ay mahigpit na pinigilan, ang maximum na preheat na 100°C ay katanggap-tanggap. Ang mas mataas na preheat ay nagpapabilis sa paglipat ng carbon at gumagawa ng mas makapal na martensite band. Ang temperatura ng interpass ay dapat manatili sa ibaba 150°C, at ang weld ay dapat itayo gamit ang stringer beads sa halip na malalawak na habi.
| Proseso | Kasalukuyan | Boltahe | Bilis ng Paglalakbay | Input ng init (tinatayang) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0.6–1.5 kJ/mm |
| GMAW (pulso) | 180–220 A | 22–26 V | 300–400 mm/min | 1.0–1.8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/min | 1.2–2.0 kJ/mm |
Ang isang kapaki-pakinabang na panuntunan ay upang panatilihing mababa ang input ng init hangga't maaari nang hindi nagiging sanhi ng kakulangan ng pagsasanib. Gumamit ng mga short pass at hayaang lumamig ang joint sa pagitan ng mga pass kapag tumaas ang temperatura ng interpass.
Pagpoposisyon at Automation para sa Maaasahang Welds
Ang pagpoposisyon ng workpiece sa pinakakanais-nais na oryentasyon at paggamit ng mekanikal na kontrol sa bilis ng paglalakbay ay kapansin-pansing magbabawas ng mga depekto sa hindi magkatulad na welding ng metal. Ang simpleng manual welding ay maaaring gumana, ngunit ang pag-ikot ng joint sa flat na posisyon ay mas maaasahan.
Para sa mga small-bore assemblies at fittings, maaaring ipakita ng welding positioner ang joint sa isang maginhawang anggulo at paikutin ang trabaho habang pinapanatili ng welder na hindi nagbabago ang sulo.
 1-Ton Conventional Welding Positioner para sa Maliit na Assemblies Ang conventional welding positioner na ito ay may 1-toneladang na-rate na kapasidad at iniikot ang mga small-bore assemblies sa mga maginhawang anggulo, na nagpapahintulot sa mga welder na panatilihing matatag ang sulo at makamit ang pare-parehong joint positioning. Tingnan ang Produkto →
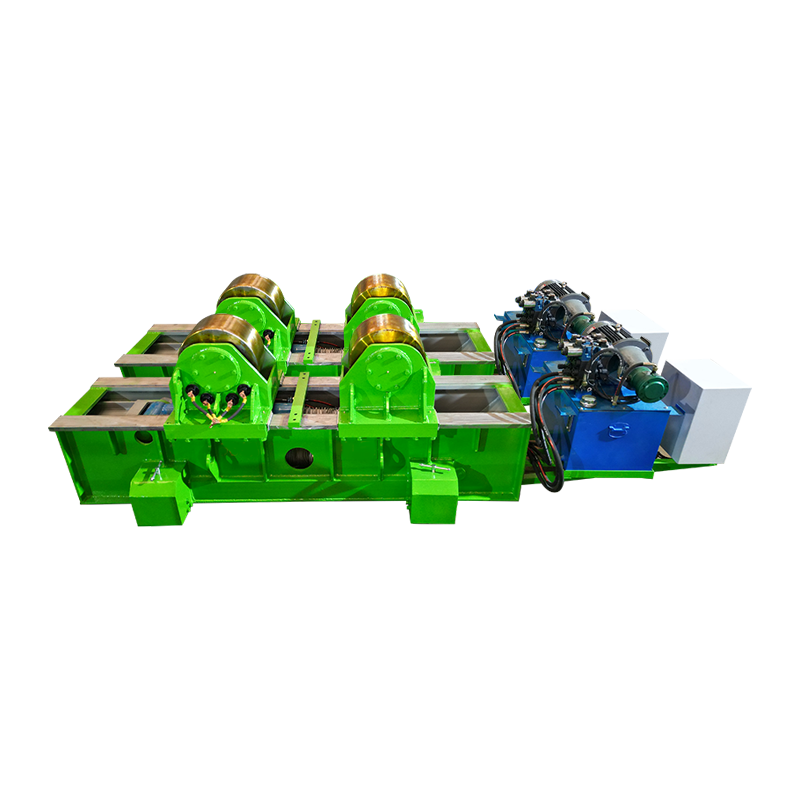
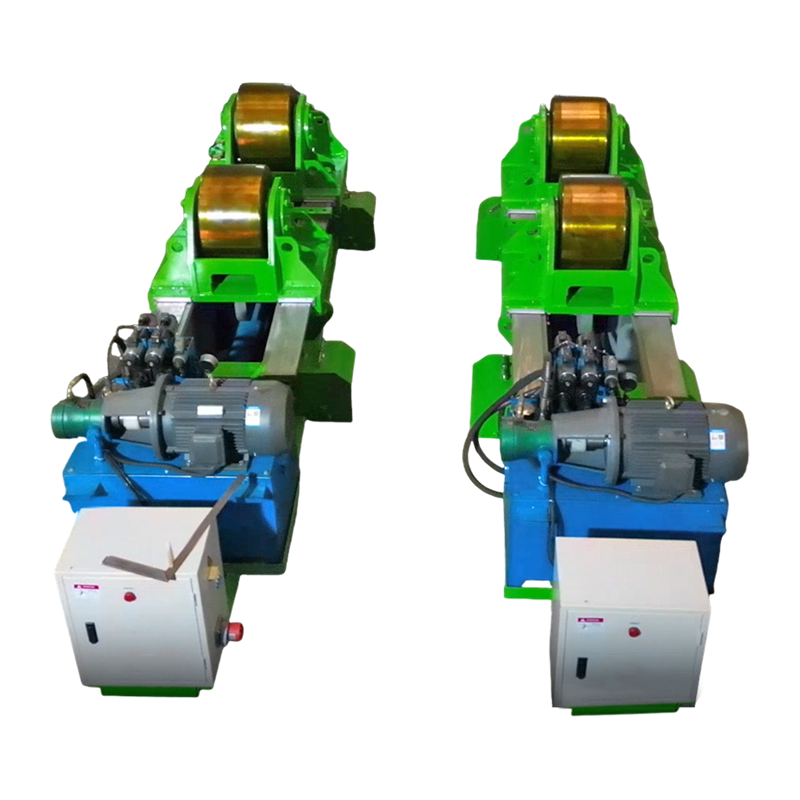
Para sa mga shell ng tangke, pipe spool, at cylindrical na mga seksyon, pinipihit ng welding rotator ang tahi sa isang kinokontrol na bilis upang ang weld pool ay mananatiling nasa pare-parehong patag na posisyon. Ang diskarte na ito ay lalong kapaki-pakinabang kapag ang pinagsamang hindi kinakalawang at carbon steel na gawa ay masyadong mabigat upang manipulahin sa pamamagitan ng kamay. Maaari mong basahin ang higit pa tungkol sa kung paano binabawasan ng mga umiikot na weld joints ang rework sa metal tank at pipe manufacturing .
 10-Ton Welding Rotator na may Electric Orbital Movement at Lifting Isang 10-toneladang welding rotator na nagtatampok ng electric orbital movement at electric lifting, na idinisenyo upang paikutin ang mabibigat na cylindrical seams sa isang kontroladong bilis, na pinananatiling flat ang weld pool para sa mga pare-parehong resulta. Tingnan ang Produkto →
Para sa mas mahabang welded seams na nangangailangan ng GMAW o SAW, ginagalaw ng column-and-boom manipulator ang welding head sa kahabaan ng joint sa pantay na bilis at pinananatiling maayos ang torch angle. Inaalis nito ang pagkakaiba-iba ng tao na kadalasang nagiging sanhi ng mga dilution spike at cold lap.
 Na-customize na 4030 Column at Boom na may Electric Orbital Movement Isang naka-customize na column-and-boom manipulator na may electric orbital na paggalaw, na gumagalaw sa welding head sa mahabang tahi sa isang tuluy-tuloy na bilis at nakapirming anggulo, na binabawasan ang pagkakaiba-iba ng tao para sa GMAW o SAW. Tingnan ang Produkto →
Hindi inaalis ng mga setup na ito ang pangangailangan para sa mahusay na pamamaraan, ngunit ginagawa nitong mas madali ang pagpapanatili ng mababang-interpass-temperatura, mababang init-input na diskarte na umaasa sa 309L.
Post-Weld Inspection at Surface Treatment
Pagkatapos ng hinang, suriing mabuti ang joint, lalo na ang fusion line sa gilid ng carbon steel. Ang pagbabasa ng hardness na higit sa 350 HV sa zone na iyon ay madalas na nagpapahiwatig na ang input ng init ay masyadong mataas o ang filler ay mali. Ang inspeksyon sa ibabaw na may penetrant testing ay maaaring magbunyag ng mga bitak at porosity, habang ginagamit ang ultrasonic o radiographic na pagsubok kapag kritikal ang bahagi.
Kung ang hindi kinakalawang na gilid ay haharap sa corrosive media, tanggalin ang weld discoloration at oxide layer sa pamamagitan ng pickling o wire brushing, pagkatapos ay i-passivate ang surface. Huwag hayaan ang mga particle ng carbon steel na manatili sa hindi kinakalawang na bahagi, dahil sila ay kalawang at lumikha ng isang puro corrosion cell. Kapag kailangan ng application code ng pag-alis ng stress, panatilihing mababa at maikli ang temperatura—mahusay na nasa 350–400°C—upang limitahan ang carbon diffusion.
Mga Karaniwang Discontinuity at Paano Maiiwasan ang mga Ito
Karamihan sa mga depekto sa kumbinasyong materyal na ito ay maiiwasan kung mananatili ka sa 309L o isang nickel alloy, kontrolin ang init, at panatilihing malinis ang joint. Inililista ng talahanayan sa ibaba ang mga karaniwang isyu at pag-aayos.
| Depekto | Malamang na Dahilan | Aksyon sa Pagwawasto |
|---|---|---|
| Porosity | Basang pagkilos ng bagay, mamantika na ibabaw, kakulangan ng panangga | Degrease, tuyong mga consumable, suriin ang daloy ng gas at distansya ng nozzle |
| Mainit na basag | Mataas na asupre o posporus sa base metal; mataas na init input | Malinis na magkasanib na mga gilid; gumamit ng 309L o 312 na tagapuno; mas mababang init input |
| Pagbuo ng martensite | Mataas na pagbabanto, mataas na temperatura ng interpass | Gumamit ng over-alloyed na tagapuno; panatilihing mababa sa 150°C ang interpass; bawasan ang paghabi |
| Undercut | Labis na kasalukuyang o bilis ng paglalakbay | Bawasan ang kasalukuyang hinang; bahagyang dahan-dahan o ayusin ang anggulo ng baril |
| kalawang sa hindi kinakalawang na bahagi | Ang kontaminasyon ng bakal mula sa mga brush o paggiling | Gumamit ng mga nakalaang kasangkapang hindi kinakalawang na asero; malinis at pasibo pagkatapos ng hinang |
Mga Madalas Itanong
Maaari ba akong magwelding ng hindi kinakalawang na asero sa carbon steel na may 308L?
Maaari mo, ngunit ito ay hindi isang magandang ideya. Ang carbon steel ay nagpapalabnaw sa 308L weld pool, na nagpapababa ng chromium at nickel content na sapat upang bumuo ng martensite at mabawasan ang corrosion resistance. Ang 309L ay ang pinakamababang inirerekomendang tagapuno para sa magkaibang kumbinasyong ito.
Kailangan ko bang magpainit bago magwelding ng hindi kinakalawang sa carbon steel?
Kadalasan hindi. Para sa makapal na mga seksyon o mabigat na pinigilan na mga joints, ang maximum na preheat na 100°C ay katanggap-tanggap. Ang mas mataas na temperatura ay nagpapabilis sa paglipat ng carbon at lumikha ng isang malutong na layer sa linya ng pagsasanib.
Ang welded joint ba ay kalawang?
Ang bahagi ng carbon steel ay kalawang kung hindi maprotektahan. Ang hindi kinakalawang na bahagi ay dapat manatiling lumalaban sa kaagnasan kung ang ibabaw ay nililinis at na-passivated at maiiwasan ang kontaminasyon ng bakal. Pahiran o pintura ang bahagi ng carbon steel para sa panlabas na serbisyo.
Maaari ko bang gamitin ang MIG welding na may 100% CO2 shielding gas?
Hindi ito inirerekomenda. Ang purong CO2 ay nagdaragdag ng carbon sa weld at nag-oxidize ng chromium, na binabawasan ang corrosion resistance ng stainless side. Gumamit ng argon na may halong 2–5% carbon dioxide, o argon na may 1–2% oxygen.