Isang Malalim na Pagsisid sa Kung Paano Binabago ng Welding Column at Boom System ang Fabrication para sa mga Tank, Pipe, at Pressure Vessels
Sa pandaigdigang tanawin ng mabibigat na pagmamanupaktura, ang pangangailangan para sa malalaki, matatag, at hindi nagkakamali na pagkakagawa ng mga istrukturang metal ay palaging naroroon. Mula sa napakalaking tangke ng imbakan na nagtataglay ng mahahalagang mapagkukunan hanggang sa mga pressure vessel na gumagana sa ilalim ng matinding mga kondisyon, ang integridad ng mga produktong ito ay nakasalalay sa isang kritikal na proseso: welding. Sa loob ng mga dekada, ang paggawa ng mga bahaging ito ay lubos na umaasa sa husay at tibay ng mga manu-manong welder. Gayunpaman, habang ang mga pamantayan ng industriya para sa kalidad, kaligtasan, at kahusayan ay patuloy na tumataas, isang makabuluhang pagbabago ang nagaganap. Ang dumaraming bilang ng mga fabricator ay tinatanggap na ngayon ang mga awtomatikong solusyon, kasama ang Welding Manipulator/Welding Column & Boom /Welding Center/Awtomatikong Welding sistema sa unahan ng pagbabagong ito. Tinutuklas ng artikulong ito ang mga dahilan sa likod ng kilusang ito sa buong industriya, na pinag-aaralan ang functionality, mga benepisyo, at mga nako-customize na feature ng mga advanced na system na ito na nagtatakda ng mga bagong benchmark sa metal fabrication.
Ang Likas na Mga Hurdles ng Manu-manong Welding sa Malaking Scale
Bago unawain ang solusyon, mahalagang pahalagahan ang mga hamon ng tradisyonal na diskarte. Ang pagwelding ng longitudinal at circumferential seams ng isang malaking diameter na tangke o isang heavy-wall pressure vessel ay isang mabigat na gawain. Ang manu-manong welding, habang maraming nalalaman, ay nagpapakita ng isang serye ng mga makabuluhang hadlang sa mga application na ito:
Pagkapagod at Pabagu-bago ng Operator: Ang isang manu-manong welder ay dapat mapanatili ang isang matatag na kamay, pare-pareho ang bilis ng paglalakbay, at tumpak na anggulo ng sulo para sa pinalawig na mga panahon. Sa paglipas ng maraming oras na pag-welding, ang pisikal na pagkahapo ay hindi maiiwasang dumarating. Ang pagkapagod na ito ay humahantong sa mga pagkakaiba-iba sa weld bead, na maaaring makompromiso ang integridad ng istruktura at aesthetic na kalidad ng huling produkto. Ang mga hindi pagkakapare-pareho gaya ng pag-iiba-iba ng lapad ng butil, undercutting, o kawalan ng fusion ay mga karaniwang isyu na direktang nagmumula sa mga salik ng tao.
Mahirap na Kondisyon sa Paggawa: Ang pagwelding ng malalaking istruktura ay kadalasang nagsasangkot ng mga hindi komportable at posibleng hindi ligtas na mga posisyon. Maaaring hilingin sa mga welder na magtrabaho sa matataas, sa mga nakakulong na espasyo, o sa mga awkward na postura upang ma-access ang tahi. Hindi lamang nito pinapataas ang panganib ng mga aksidente ngunit ginagawa rin itong pisikal na mapaghamong upang makabuo ng de-kalidad na mga weld nang tuluy-tuloy.
Mabagal na Mga Rate ng Produksyon: Ang rate ng deposition sa manu-manong welding ay limitado sa kung ano ang ligtas at epektibong mapamahalaan ng isang operator. Para sa mga makapal na materyales na nangangailangan ng maraming weld pass, ang proseso ay maaaring maging napakabagal, na lumilikha ng mga bottleneck sa iskedyul ng produksyon at pagpapahaba ng mga timeline ng proyekto.
Skilled Labor Shortage: Ang industriya ng welding ay nahaharap sa isang mahusay na dokumentadong kakulangan ng mga dalubhasang propesyonal. Ang paghahanap at pagpapanatili ng mga welder na may partikular na kadalubhasaan na kinakailangan para sa mataas na presyon, kalidad ng code na trabaho sa malalaking istruktura ay isang patuloy na hamon para sa maraming mga tindahan ng katha. Ang kakulangan na ito ay nagpapalaki ng mga gastos sa paggawa at maaaring limitahan ang kapasidad ng produksyon ng isang kumpanya.
Mataas na Materyal na Basura: Ang mga hindi pagkakapare-pareho sa proseso ng hinang ay kadalasang humahantong sa mga depekto. Ang pag-aayos ng mga depekto na ito ay nangangailangan ng paggiling sa masamang weld at muling pagwelding, na kumukonsumo ng karagdagang materyal na tagapuno, shielding gas, at oras. Ang rework na ito ay nagdaragdag ng malaking gastos sa proseso ng pagmamanupaktura.
Pagtukoy sa Modernong Fabrication Workhorse: Ang Welding Column & Boom
Upang matugunan ang mga hamong ito, binuo ng komunidad ng engineering ang Welding Manipulator/Welding Column & Boom /Welding Center/Automatic Welding system. Sa kaibuturan nito, ang kagamitang ito ay isang sopistikadong mekanikal na braso na idinisenyo upang tumpak na iposisyon at ilipat ang isang welding head sa isang paunang natukoy na landas. Ang sistema ay karaniwang binubuo ng ilang pangunahing bahagi:
- Ang Column: Isang matibay, patayong istraktura na nagbibigay ng pangunahing suporta para sa system. Ito ay dinisenyo upang maging matibay at matatag, na pumipigil sa panginginig ng boses na maaaring makagambala sa proseso ng hinang.
- The Boom: Isang pahalang na braso na umaabot mula sa column. Ang boom na ito ay maaaring itaas, ibaba, at pahabain o bawiin, na nagpapahintulot sa welding head na maabot ang anumang punto sa haba ng workpiece. Ang paggalaw ng boom ay pinapagana at kinokontrol para sa maayos at tumpak na operasyon.
- The Welder's Carriage/Saddle: Isang maliit na troli o saddle na nakakabit sa boom na nagdadala ng welding torch, wire feeder, at kung minsan ay iba pang mga accessories. Ang karwaheng ito ay maaaring tumawid sa haba ng boom.
- Ang Sistema ng Kontrol: Isang interface na nagbibigay-daan sa operator na mag-program at kontrolin ang paggalaw ng column at boom, pati na rin ang mga parameter ng welding (boltahe, kasalukuyang, bilis ng wire feed, atbp.). Nagtatampok ang mga modernong system ng madaling gamitin na mga touch screen at mga intuitive na kontrol.
Sa pamamagitan ng mekanisasyon ng paggalaw ng welding torch, inaalis ng sistemang ito ang elemento ng tao ng pisikal na pilay at hindi pagkakapare-pareho. Ang resulta ay isang paulit-ulit, maaasahan, at de-kalidad na proseso ng welding na maaaring patuloy na gumana sa mahabang panahon.
Mga Pangunahing Pag-andar na Nagtutulak ng Pagkakapare-pareho at Kalidad
Ang pagiging epektibo ng isang welding column at boom system ay nakasalalay sa kakayahan nitong magsagawa ng mga partikular na gawain sa welding na may mataas na antas ng katumpakan. Itinatampok ng mapagkukunang impormasyon ang malawak na aplikasyon nito sa pagwelding ng panloob at panlabas na longitudinal at circumferential seams. Isa-isahin natin kung paano ito nakakamit.
Welding Longitudinal Seams: Ang longitudinal seam ay isang tuwid, linear weld na tumatakbo sa haba ng isang cylindrical o flat na istraktura. Upang hinangin ang tahi na ito, ang workpiece (hal., isang flat plate na mabubuo sa isang silindro) ay nakaposisyon na nakatigil. Ang boom ng manipulator ay pagkatapos ay nakahanay parallel sa tahi. Ang welding carriage ay gumagalaw sa kahabaan ng boom sa isang tiyak na kontroladong bilis, habang ang welding head ay nagdeposito ng pare-pareho, pare-parehong butil. Maaaring subaybayan ng operator ang proseso mula sa isang ligtas, komportableng distansya sa pamamagitan ng isang control pendant o istasyon.
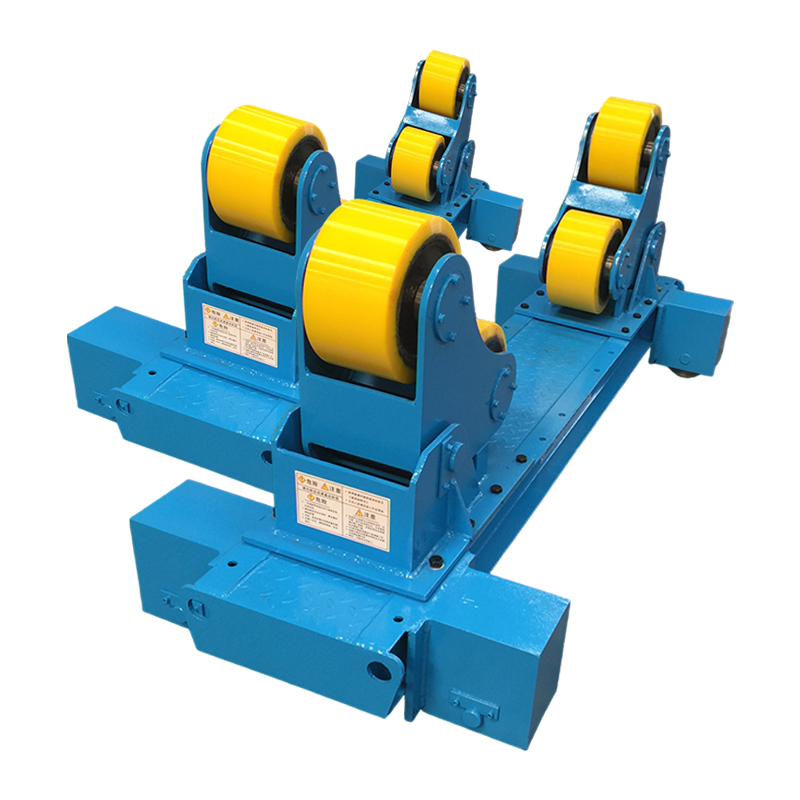
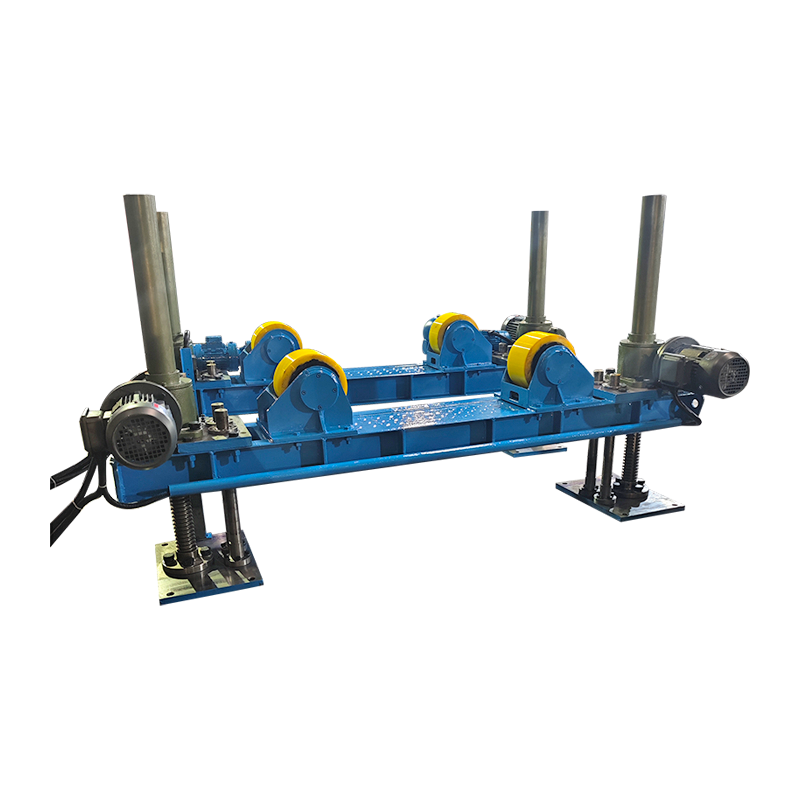
Welding Circumferential Seam: Ang circumferential (o girth) seam ay isang circular weld na nagdurugtong sa dalawang seksyon ng pipe o vessel. Para sa operasyong ito, gumagana ang column at boom kasabay ng welding rotator o turning roll. Ang cylindrical workpiece ay inilalagay sa rotator, na dahan-dahan at patuloy na umiikot dito. Ang boom ay nakaposisyon upang ang welding torch ay naayos sa tamang punto na may kaugnayan sa umiikot na tahi. Habang pinipihit ng rotator ang workpiece, nananatiling nakatigil ang welding torch, na lumilikha ng perpektong pabilog na weld. Ang pag-synchronize sa pagitan ng bilis ng pag-ikot ng rotator at ang mga parameter ng welding ay susi sa pagkamit ng isang mataas na kalidad na resulta.
Ang kakayahang pangasiwaan ang parehong uri ng mga tahi na may pantay na katumpakan ay ginagawa ang Welding Manipulator/Welding Column & Boom /Welding Center/Automatic Welding system na isang hindi kapani-paniwalang maraming nalalaman na asset sa isang fabrication shop. Nagbibigay ito ng maaasahang pundasyon para sa pagpapabuti ng kalidad ng produkto, dahil ang mga mekanikal na paggalaw ay mas pare-pareho kaysa sa kung ano ang maaaring makamit nang manu-mano. Ang pag-uulit na ito ay mahalaga para matugunan ang mahigpit na mga code at pamantayan ng industriya, tulad ng mga itinakda ng American Society of Mechanical Engineers (ASME) para sa mga pressure vessel.
Pagsasaayos ng Automation sa Mga Partikular na Pangangailangan: Ang Kapangyarihan ng Pag-customize
Isa sa mga makabuluhang bentahe ng modernong column at boom system ay ang kanilang kakayahang umangkop. Nauunawaan ng mga tagagawa tulad ng WeldNice na ang iba't ibang mga application ay may mga natatanging kinakailangan. Samakatuwid, sinusuportahan nila ang disenyo ng mga customized na function. Nagbibigay-daan ito sa isang fabricator na i-configure ang isang system na eksaktong angkop sa kanilang mga partikular na pangangailangan sa produksyon. Tuklasin natin ang ilan sa mga advanced na opsyon na nabanggit at ang kanilang mga praktikal na benepisyo.
Pagpapahusay ng Bilis gamit ang Tandem Submerged Arc Welding
Para sa mga aplikasyon kung saan ang bilis ay isang pangunahing alalahanin, tulad ng sa paggawa ng makapal na pader na istruktura, ang Tandem Submerged Arc Welding (SAW) ay isang mahusay na opsyon. Ang pagsasaayos na ito ay nagsasangkot ng dalawang welding wire na pinapakain sa pamamagitan ng isang welding head o dalawang malapit na pagitan ng mga ulo. Ang parehong mga wire ay pinalakas, alinman mula sa parehong pinagmumulan ng kuryente o mula sa dalawang magkahiwalay na mapagkukunan.
Paano Ito Gumagana: Ang lead wire ay gumagawa ng pangunahing weld pool, habang ang trail wire ay sumusunod, na nagdaragdag ng higit pang init at filler na materyal sa parehong puddle. Ang pagsasaayos na ito ay makabuluhang nagpapataas ng deposition rate kumpara sa isang single-wire setup.
Mga Praktikal na Benepisyo: Ang pangunahing bentahe ay isang kapansin-pansing pagtaas sa bilis ng hinang. Para sa isang makapal na plato na maaaring mangailangan ng sampung pass gamit ang isang wire, maaaring magawa ng tandem setup ang parehong weld sa lima o anim na pass lang. Direkta itong isinasalin sa pinababang oras ng paggawa, mas mababang pagkonsumo ng enerhiya, at mas mabilis na pagkumpleto ng proyekto. Ito ay isang epektibong solusyon para sa mga kapaligiran na may mataas na produksyon kung saan ang oras ay isang kritikal na kadahilanan.
Pagkamit ng Kahusayan sa Makapal na Materyal na may Narrow-Gap Welding
Kapag hinang ang napakakapal na materyales, ang mga tradisyonal na pamamaraan ay nangangailangan ng isang malawak na V-groove bevel. Nangangahulugan ito na ang isang malaking volume ng filler metal ay dapat ideposito upang punan ang joint, na nakakaubos ng oras at mahal. Ang narrow-gap welding ay isang espesyal na pamamaraan na idinisenyo upang matugunan ito.
Paano Ito Gumagana: Sa halip na isang malawak na bevel, isang makitid, hugis-U o hugis-J na uka ang inihanda. Ang magkasanib na puwang ay maaaring ilang milimetro lamang ang lapad. Ang isang espesyal na ulo ng hinang at sulo ay ginagamit upang idirekta ang arko sa ilalim ng makitid na uka na ito. Ang proseso ay madalas na nagsasangkot ng paghabi o oscillating na paggalaw upang matiyak na ang mga sidewall ay maayos na pinagsama.
Mga Praktikal na Benepisyo: Ang mga benepisyo ay malaki. Sa pamamagitan ng pagbabawas ng joint volume, ang halaga ng filler metal na kinakailangan ay maaaring bawasan ng 50% o higit pa. Ito ay humahantong sa malaking pagtitipid sa gastos sa welding wire at flux. Higit pa rito, dahil mas kaunting init ang inilalagay sa workpiece sa pangkalahatan, nabawasan ang distortion at mas maliit na heat-affected zone (HAZ), na maaaring maging kapaki-pakinabang para sa mga mekanikal na katangian ng materyal. Ang pamamaraang ito ay partikular na angkop para sa makapal na pader na mga pressure vessel, reactor, at iba pang heavy-duty na bahagi.
Pagpapalawak ng Mga Kakayahang may Mga Advanced na Feature
Higit pa sa mga partikular na proseso ng welding, maaaring isama ang isang hanay ng iba pang mga feature para mapahusay ang functionality at kadalian ng paggamit ng isang column at boom system.
Orbital Movement: Ang tampok na ito ay nagpapahintulot sa welding head na lumipat sa isang pabilog o orbital na landas sa paligid ng isang nakapirming punto. Ito ay kapaki-pakinabang para sa mga application tulad ng welding pipe-to-fitting na mga koneksyon o iba pang kumplikadong joints kung saan ang isang simpleng linear o circumferential na paggalaw ay hindi sapat.
Pag-ikot ng Column: Nag-aalok ang ilang advanced na system ng umiikot na column. Nagbibigay-daan ito sa buong boom na umindayog sa paligid ng base, na nagbibigay ng access sa iba't ibang panig ng isang malaki o kumplikadong workpiece nang hindi kinakailangang muling iposisyon ang buong manipulator. Ito ay isang mahalagang tampok para sa malalaki at nakatigil na istruktura tulad ng mga seksyon ng hull ng barko o mga frame ng gusali.
Servo Motors: Ang pagpili ng mga motor para sa pagmamaneho ng boom at mga paggalaw ng column ay may direktang epekto sa katumpakan. Nag-aalok ang mga servo motor ng mataas na antas ng kontrol sa posisyon, bilis, at torque. Pinapayagan nila ang napakatumpak na pagpoposisyon ng ulo ng hinang at maaaring mapanatili ang isang pare-pareho ang bilis sa ilalim ng iba't ibang mga kondisyon ng pagkarga. Ang antas ng kontrol na ito ay kapaki-pakinabang para sa mga kritikal na aplikasyon at para sa pagsasama sa mga automated na seam tracking system.
Seam Tracking Unit: Kahit na may pinakatumpak na fixturing, maaaring magkaroon ng kaunting pagkakaiba-iba sa posisyon ng weld seam dahil sa thermal distortion o manufacturing tolerances. Gumagamit ang isang seam tracking unit ng sensor (madalas na nakabatay sa laser) upang mahanap ang aktwal na joint sa real-time. Pagkatapos ay awtomatiko nitong inaayos ang posisyon ng ulo ng hinang upang sundan nang perpekto ang tahi. Ang tampok na ito ay napakahalaga para sa pagtiyak ng pare-parehong kalidad ng weld at pagbabawas ng pangangailangan para sa interbensyon ng operator, lalo na sa mahaba o curved seams.
Flux Recycle Unit: Sa Submerged Arc Welding (SAW), isang butil-butil na flux ang ginagamit upang protektahan ang weld pool. Pagkatapos ng hinang, ang flux na ito ay maaaring kolektahin, durugin, at magamit muli. Ang isang flux recycle unit ay nag-o-automate sa prosesong ito, nag-vacuum sa ginamit na flux, nagsasala ng mga dumi at slag, at nagbabalik ng malinis na flux sa isang hopper para magamit muli. Binabawasan nito ang materyal na basura, binabawasan ang mga gastos sa pagpapatakbo, at nakakatulong na mapanatili ang isang mas malinis na kapaligiran sa trabaho.
Oscillator: Ang weld oscillator ay isang device na nagiging sanhi ng welding torch na magsagawa ng side-to-side weaving motion habang ito ay naglalakbay. Ito ay kapaki-pakinabang para sa mas malawak na weld grooves, dahil tinitiyak nito ang wastong pagsasanib ng mga sidewalls at makakatulong sa pagkontrol sa hugis at lapad ng panghuling weld bead. Ang bilis, lapad, at oras ng tirahan ng pattern ng oscillation ay maaaring tumpak na ma-program.
Strip Surfacing: Kilala rin bilang cladding, ito ay isang prosesong ginagamit upang maglapat ng layer ng corrosion-resistant o wear-resistant alloy sa ibabaw ng mas murang base metal. Sa halip na wire, isang malawak na strip ng metal (hal., hindi kinakalawang na asero) ang ginagamit bilang elektrod. Ang isang column at boom system na nilagyan para sa strip surfacing ay maaaring maglagay ng malalaking lugar, gaya ng loob ng isang pressure vessel, nang mabilis at mahusay, na nagbibigay ng proteksiyon na layer kung saan ito higit na kailangan.
Isang Comparative Look: Manu-mano kumpara sa Mga Automated Welding na Proseso
Upang mas mailarawan ang epekto ng teknolohiyang ito, isaalang-alang ang sumusunod na paghahambing sa pagitan ng tradisyunal na manu-manong diskarte at isang automated na proseso gamit ang isang column at boom system.
| Aspeto | Manu-manong Welding | Automated Welding na may Column at Boom |
| Pagkakapare-pareho at Pag-uulit | Nag-iiba-iba batay sa kakayahan ng operator, pagkapagod, at ginhawa. Mahilig sa hindi pagkakapare-pareho sa mahabang panahon. | Lubos na pare-pareho at paulit-ulit. Ang makina ay sumusunod sa naka-program na landas at mga parameter nang tumpak para sa buong tagal ng hinang. |
| Pagkapagod ng Operator | Ang isang makabuluhang kadahilanan, lalo na para sa mahabang welds o sa awkward na mga posisyon. Direktang nakakaapekto sa kalidad at pagiging produktibo. | Ang tungkulin ng operator ay nagbabago mula sa pisikal na pagsasagawa ng weld patungo sa pagsubaybay at pagkontrol sa proseso. Ang pisikal na pagkapagod ay hindi na alalahanin. |
| Bilis ng Welding | Limitado ng pisikal na kakayahan ng operator. Ang mga rate ng deposition ay medyo mababa. | Maaaring gumana sa mataas, tuluy-tuloy na bilis. Ang mga advanced na proseso tulad ng Tandem SAW ay maaaring tumaas nang husto sa mga rate ng deposition. |
| Kaligtasan | Ang operator ay malapit sa arc, fumes, at sparks. Ang panganib ng pinsala mula sa mga awkward na posisyon ay mas mataas. | Maaaring kontrolin ng operator ang proseso mula sa isang ligtas, malayong istasyon. Binabawasan ang pagkakalantad sa mga panganib tulad ng arc flash, fumes, at init. |
| Materyal na Basura at Muling Paggawa | Mas mataas na potensyal para sa mga depekto, na humahantong sa muling paggawa. Kumokonsumo ito ng karagdagang filler material, gas, at labor. | Mas mababang rate ng depekto dahil sa katatagan ng proseso. Binabawasan ang pangangailangan para sa magastos at matagal na gawaing muli. |
| Kinakailangang Kasanayan | Nangangailangan ng napakahusay na manu-manong welder para sa kalidad ng code na trabaho, na maaaring mahirap hanapin at panatilihin. | Nangangailangan ng isang bihasang operator/programmer ng makina. Ang set ng kasanayan ay iba at maaaring mas madaling bumuo kaysa sa mataas na antas ng manual welding na kasanayan. |
Mga Pangunahing Pagsasaalang-alang para sa Pagpili ng System
Para sa isang fabricator na isinasaalang-alang ang pamumuhunan sa isang Welding Manipulator/Welding Column & Boom /Welding Center/Automatic Welding system, ilang salik ang dapat suriin upang matiyak na ang piniling kagamitan ay naaayon sa kanilang mga pangangailangan sa produksyon. Binabalangkas ng sumusunod na talahanayan ang ilang pangunahing parameter na dapat isaalang-alang.
| Parameter | Paglalarawan | Bakit Ito Mahalaga |
| Boom Haba | Ang pahalang na abot ng boom, na sinusukat mula sa column. | Tinutukoy ang maximum na haba ng isang longitudinal seam na maaaring i-welded sa isang solong setup o ang maximum na diameter ng isang sisidlan na maaaring ma-access. |
| Load Capacity | Ang bigat na kayang suportahan ng boom sa maximum na extension nito nang walang labis na pagpapalihis. | Mahalaga para sa pagsuporta hindi lamang sa welding torch, kundi pati na rin sa mas mabibigat na accessory tulad ng multi-wire torches, seam tracker, o camera. |
| Taas ng Hanay | Ang patayong paglalakbay ng boom saddle. | Tinutukoy ang hanay ng mga taas na maaaring maabot ng welding head, mahalaga para sa pagtanggap ng mga workpiece na may iba't ibang diameter at taas. |
| Control System | Ang interface na ginagamit sa pagprograma at pagpapatakbo ng manipulator (hal., PLC-based, PC-based). | Pinapasimple ng user-friendly na control system ang pag-setup, binabawasan ang oras ng programming, at ginagawang mas madali para sa mga operator na pamahalaan ang proseso ng welding. |
| Mga Magagamit na Opsyon | Ang listahan ng mga nako-customize na feature tulad ng seam tracking, oscillator, flux recovery, atbp. | Nagbibigay-daan sa system na maiangkop sa mga partikular na application, na nagpapahusay sa kakayahan nito at return on investment. |
Ang Path Forward for Modern Fabrication
Ang pagsasama-sama ng mga automated na solusyon sa welding tulad ng column at boom system ay hindi na isang luho na nakalaan para sa pinakamalaking mga korporasyon; ito ay nagiging isang pangangailangan para sa anumang fabrication shop na naglalayong manatiling mapagkumpitensya sa demanding market ngayon. Ang paglipat mula sa manu-mano patungo sa mga automated na proseso ay tumutugon sa pinakamabigat na hamon ng industriya: ang pangangailangan para sa mas mataas na kalidad, higit na kahusayan, pinabuting kaligtasan, at nabawasan ang pagdepende sa kakaunting skilled labor.
Sa pamamagitan ng pagbibigay ng matatag, tumpak, at paulit-ulit na platform para sa welding, binibigyang kapangyarihan ng mga sistemang ito ang mga tagagawa na gumawa ng mga kumplikadong istrukturang metal na may antas ng pagkakapare-pareho na mahirap gawin nang manu-mano. Ang kakayahang i-customize ang kagamitan na may mga advanced na feature tulad ng tandem welding, mga kakayahan sa makitid na agwat, at matalinong pagsubaybay sa tahi ay higit pang nagpapalawak sa utility nito, na nagbibigay-daan dito upang malutas ang isang malawak na hanay ng mga partikular na hamon sa paggawa.
Habang patuloy na umuunlad ang teknolohiya, maaari nating asahan na ang mga sistemang ito ay magiging mas matalino at pinagsama-sama. Ang mga tampok tulad ng malayuang pagsubaybay, pag-log ng data para sa kontrol sa kalidad, at pagsasama sa mga factory-wide management system ay nasa abot-tanaw. Gayunpaman, ang pangunahing prinsipyo ay nananatiling pareho: upang gawing makina ang kumplikadong gawain ng welding, pagpapalaya sa mga operator ng tao upang tumuon sa pangangasiwa, programming, at pag-optimize ng proseso. Para sa mga tagagawa ng mga tangke, tubo, at pressure vessel, ang Welding Manipulator/Welding Column & Boom /Welding Center/Automatic Welding ay hindi lamang isang piraso ng kagamitan; ito ay isang estratehikong pamumuhunan sa kalidad, produktibidad, at patunay sa hinaharap ang kanilang mga operasyon.