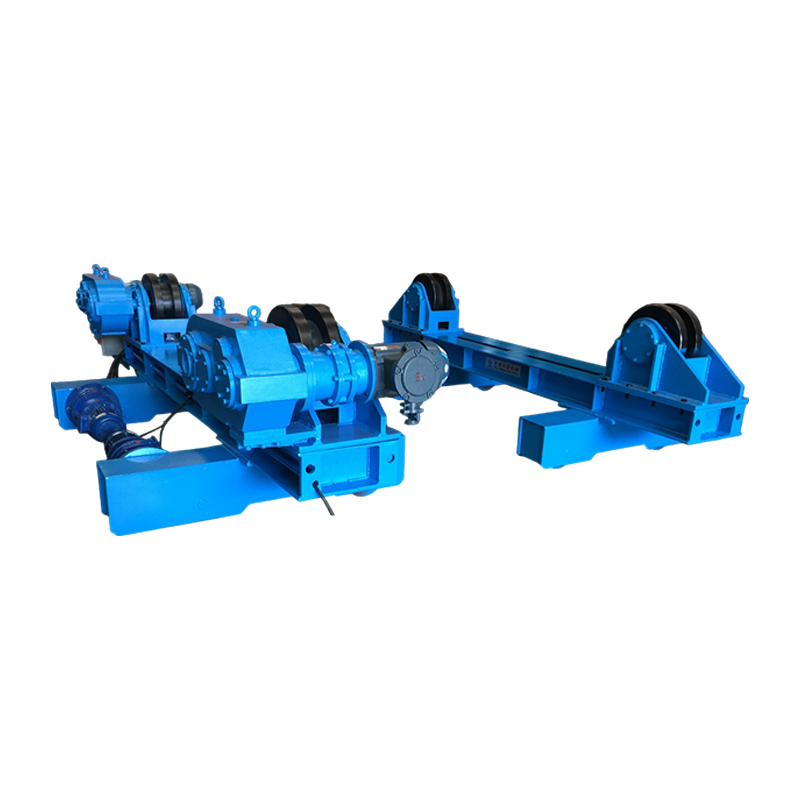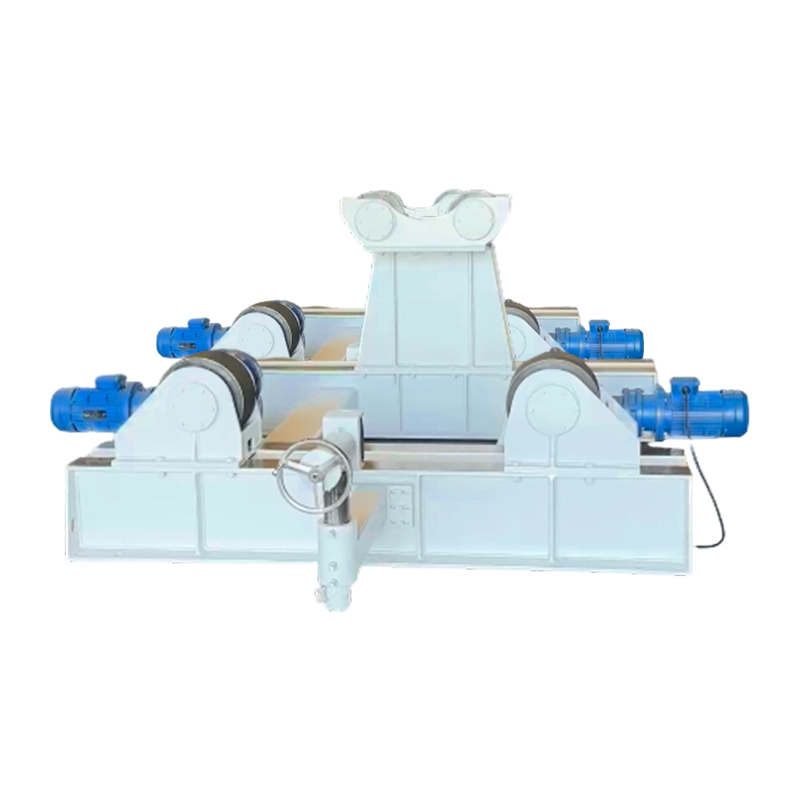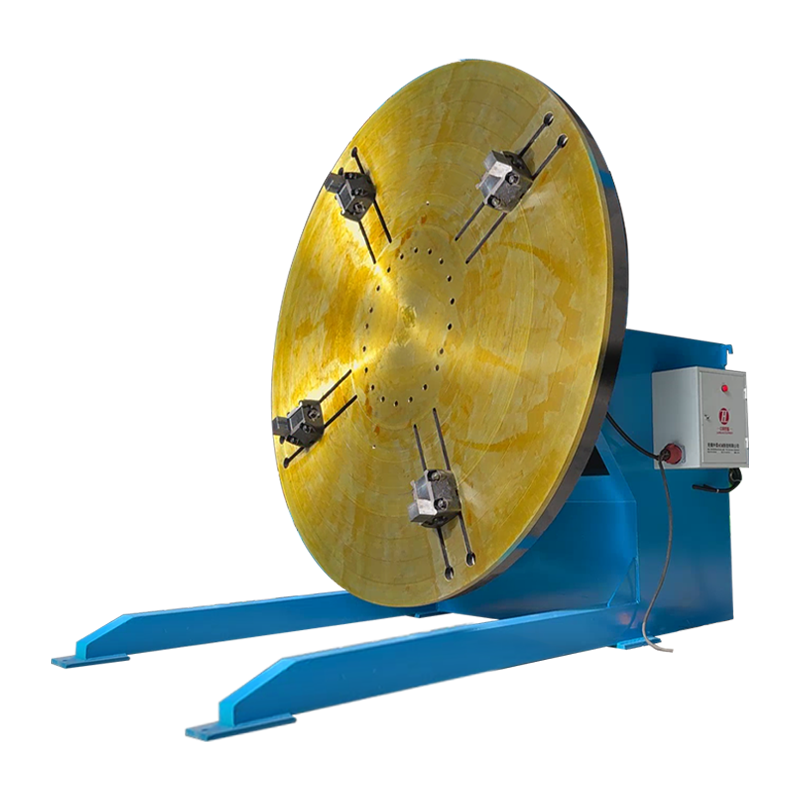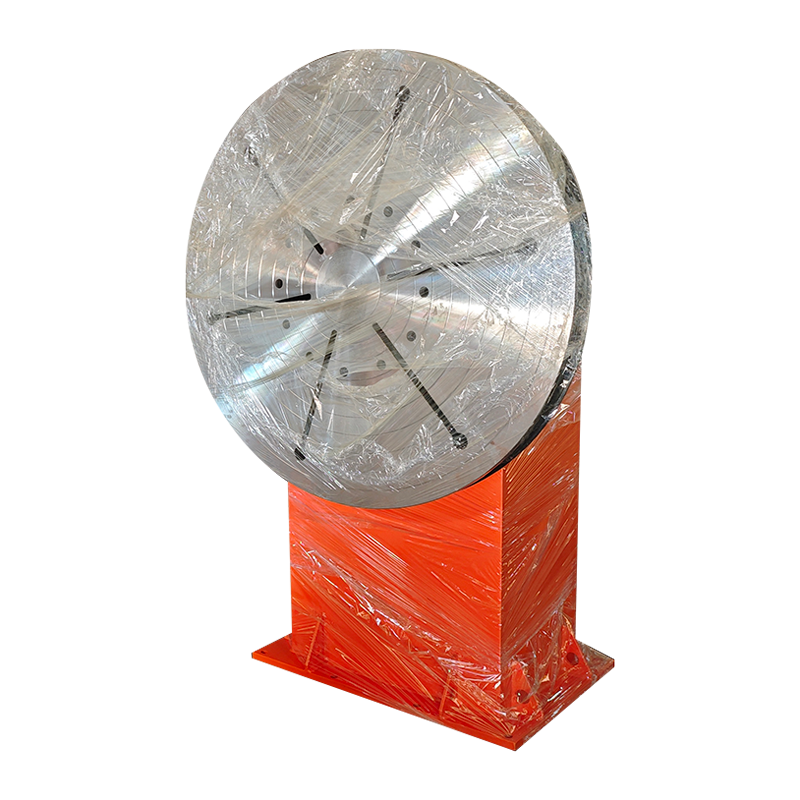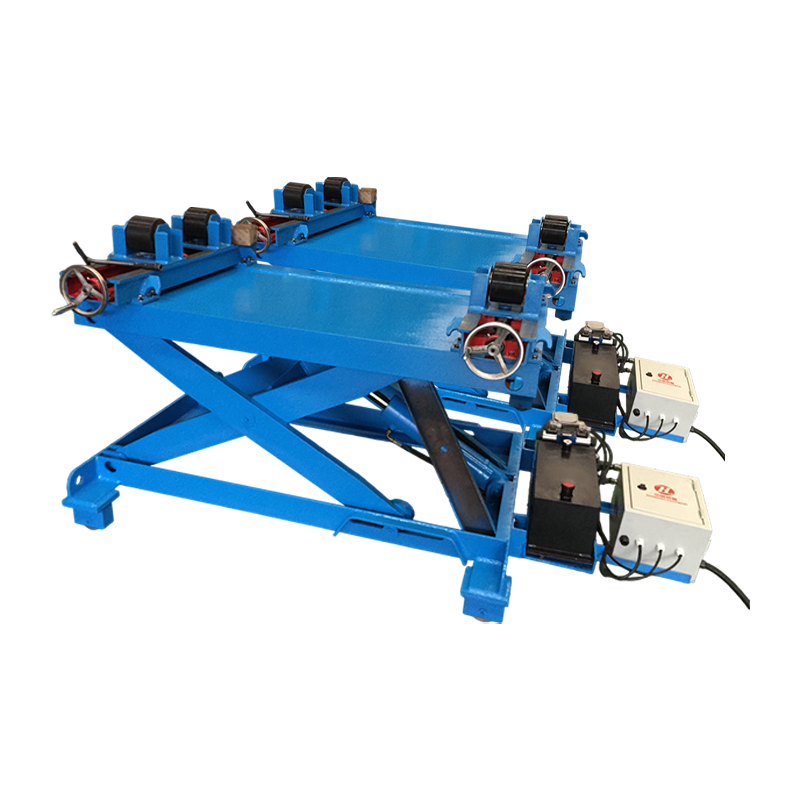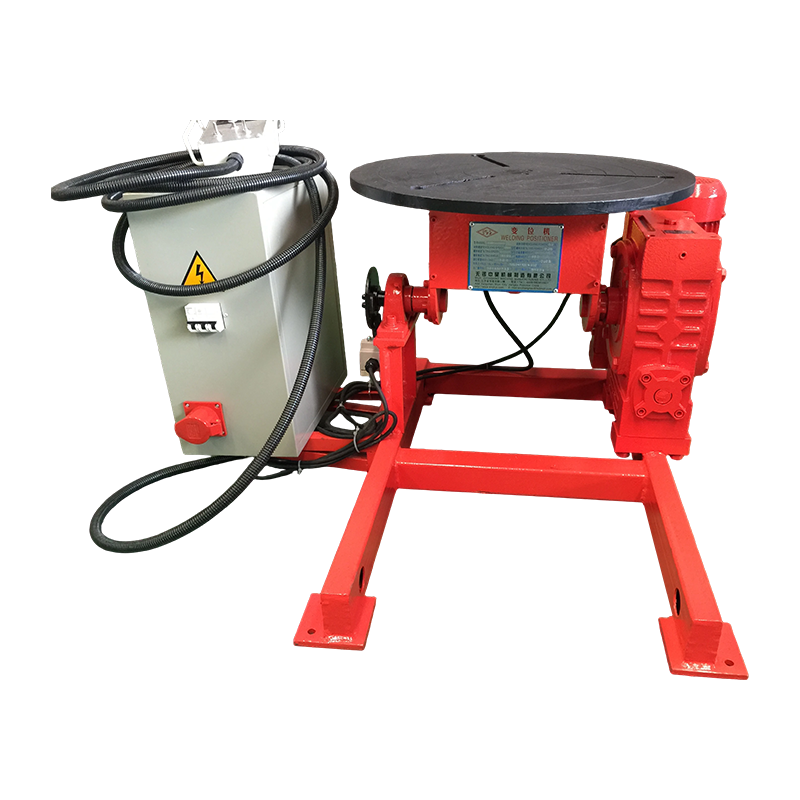
A WeldNice welding positioner ay isang mosarized rotary workholding device na umiikot at ikiling ang isang workpiece sa pinakamainam na anggulo, na nagpapahintulot sa mga welder na magsagawa ng mga flat o horizontal weld sa halip na makipaglaban sa mga overhead o vertical na posisyon. Sa praktikal na mga termino, ang nag-iisang piraso ng kagamitan na ito ay maaaring mabawasan ang oras ng hinang sa pamamagitan ng 30–50% , bawasan ang mga rate ng rework ng hanggang sa 40% , at makabuluhang mapabuti ang pagkakapare-pareho ng butil — ginagawa itong isa sa pinakamataas na ROI na pamumuhunan na maaaring gawin ng isang fabrication shop.
Kung ikaw ay nagwe-welding ng mga pressure vessel, pipe flanges, structural frame, o custom assemblies, isang WeldNice welding positioner pinapanatili ang weld joint sa perpektong "1F" (flat) o "2F" (horizontal) na posisyon sa lahat ng oras — inaalis ang mapanganib at skill-intensive overhead at vertical weld na mga posisyon na nagdudulot ng karamihan sa mga depekto sa welding sa mga pang-industriyang setting.
Paano Gumagana ang Welding Positioner?
A welding positioner gumagana sa pamamagitan ng kumbinasyon ng isang motorized chuck o faceplate, isang tilt mechanism, at isang variable-speed controller. Ang workpiece ay ligtas na naka-clamp sa rotating table, na pagkatapos ay lumiliko sa isang programmable speed habang ang welder — o isang automated torch — ay nagdedeposito ng pare-parehong butil sa kahabaan ng rotating joint.
Ipinaliwanag ang Mga Pangunahing Bahagi
- Faceplate / Chuck: Ang umiikot na ibabaw ng trabaho, karaniwang mula 200 mm hanggang 1,500 mm ang lapad, na may mga T-slot o may sinulid na mga butas para sa pag-mount ng kabit.
- Ikiling Axis: Nagbibigay-daan sa mesa na tumagilid — karaniwan ay mula 0° hanggang 135° — kaya ang weld joint ay palaging ipinapakita sa pinaka-flat na posibleng anggulo.
- Magmaneho ng Motor at Gearbox: Nagbibigay ng torque na kailangan upang paikutin ang mabibigat na load nang maayos. Ang mga servo o AC na motor na may worm-gear reducer ay pamantayan sa mga precision na modelo.
- Speed Controller (VFD): Ang variable frequency drive ay nagbibigay-daan sa mga pagsasaayos ng bilis ng pag-ikot mula sa kasingbagal ng 0.1 RPM para sa precision welding hanggang sa ilang RPM para sa mas magaan na mga fixture.
- Slip Ring / Koneksyon sa Lupa: Nagbibigay ng welding current return path sa pamamagitan ng table, na nagpoprotekta sa mga bearings mula sa arc damage.
Ang kumbinasyon ng pag-ikot at pagtabingi ay nangangahulugan na para sa halos anumang cylindrical o simetriko na bahagi, ang welder ay nananatiling nakatigil habang ang trabaho ay dumating sa kanila - isang pangunahing ergonomic shift na binabawasan ang pagkapagod ng operator at kapansin-pansing nagpapabuti ng arc-on na oras.
Anong Mga Uri ng Welding Positioner ang Magagamit?
Nag-aalok ang merkado ng ilang natatanging kategorya ng mga welding positioner , bawat isa ay ininhinyero para sa mga partikular na kapasidad ng pag-load, mga geometrie ng bahagi, at mga antas ng automation. Ang pagpili sa maling uri ay ang pinakakaraniwan — at magastos — na pagkakamali ng mga mamimili.
| Uri | Karaniwang Kapasidad ng Pag-load | Saklaw ng Ikiling | Pinakamahusay Para sa | Kamag-anak na Gastos |
|---|---|---|---|---|
| Bench-Top Positioner | 5–50 kg | Naayos o 0–90° | Maliit na bahagi, mga kabit ng tubo, instrumento | $ |
| Floor-Standing Positioner | 50–2,000 kg | 0–135° | Mga pressure vessel, flanged assemblies, mga frame | $$ |
| Headstock-Tailstock Positioner | 500–20,000 kg | 360° na pag-ikot | Mahabang shaft, malalaking diameter na tubo | $$$ |
| Manipulator ng Positioner | 1,000–50,000 kg | Buong programmable | Automated welding cells, robotic integration | $$$$ |
| Pipe Welding Positioner | 100–5,000 kg | Pahalang na aksis | Langis at gas, petrochemical pipework | $$–$$$ |
| Talahanayan 1: Paghahambing ng Mga Karaniwang Uri ng Welding Positioner ayon sa Aplikasyon | ||||
Aling Mga Pagtutukoy ang Pinakamahalaga Kapag Pumipili ng Welding Positioner?
Ang apat na mga pagtutukoy na tumutukoy kung a welding positioner Ang aktwal na gaganap sa iyong aplikasyon ay ang load capacity, off-center load rating, rotation speed range, at tilt torque — hindi lang ang headline na "load capacity" figure na eksklusibong pinagtutuunan ng pansin ng maraming mamimili.
1. Load Capacity vs. Eccentric (Off-Center) Load
Isang positioner na na-rate sa 1,000 kg maaari lamang dalhin ang load na iyon kapag ang center of gravity ay direkta sa table centerline. Sa totoong katha, ang mga bahagi ay bihirang perpektong nakasentro. Karamihan sa mga tagagawa ay tumutukoy ng isang sira-sira na rating ng pagkarga — halimbawa, ang isang 1,000 kg na yunit ay maaari lamang humawak 600 kg sa 200 mm eccentricity . Palaging hilingin ang sira-sira na tsart ng pagkarga at sukatin ang tinatayang sentro ng grabidad ng iyong workpiece bago bumili.
2. Saklaw ng Bilis ng Pag-ikot
Para sa manu-manong MIG o TIG welding, karaniwang kailangan mo ng surface speed sa weld joint ng 150–400 mm/min . Para sa automated SAW (submerged arc welding), bumibilis hanggang 1,500 mm/min maaaring kailanganin. I-verify na ang hanay ng RPM ng positioner — na-convert sa bilis ng ibabaw sa radius ng iyong bahagi — ay sumasaklaw sa iyong mga parameter ng proseso ng welding.
3. Ikiling Anggulo at Ikiling Torque
Isang hanay ng pagtabingi ng 0° hanggang 135° ay ang pamantayan sa industriya para sa mga general-purpose positioner. Gayunpaman, ang tilt torque rating sa maximum na anggulo ay pare-parehong kritikal — ang isang unit ay maaaring may kakayahang mag-tilt ng 135° na walang laman ngunit kulang ang torque upang hawakan ang posisyon na may mabigat, sira-sirang pagkarga. Kumpirmahin ang na-rate na tilt holding torque sa N·m para sa iyong inaasahang maximum na eccentricity.
4. Ground Current Capacity (Welding Current Return)
Ang welding positioner dapat dalhin ang buong welding return current sa pamamagitan ng isang dedikadong grounding circuit - karaniwang isang carbon brush at slip ring assembly na na-rate para sa 300–600 A sa mga medium-duty na unit. Ang mga koneksyon sa lupa na kulang sa laki o hindi maayos na napanatili ay nagdudulot ng arc pitting sa mga bearings, na humahantong sa maagang pagkabigo at mahal na downtime.
Anong Produktibo at Kalidad na Mga Nadagdag ang Maaasahan Mo Mula sa Welding Positioner?
Na-quantified productivity improvements mula sa mga welding positioner ay mahusay na dokumentado sa mga industriya: ang mga tindahan ay patuloy na nag-uulat ng masusukat, mabilis na mga panahon ng pagbabayad mula sa 6 hanggang 18 buwan depende sa dami ng bahagi at pagiging kumplikado.
| Sukatan | Manu-manong Repositioning | Kasama ang Positioner | Pagpapabuti |
|---|---|---|---|
| Arc-On Time (% ng shift) | 20–30% | 50–70% | 40–50 pp |
| Weld Defect / Rework Rate | 8–15% | 2–5% | –60–70% |
| Oras ng Pag-setup at Pag-reposisyon (bawat bahagi) | 45–90 min | 10–20 min | –75% |
| Welder Injury / Strain Reports | Baseline | Makabuluhang Nabawasan | –30–50% |
| Rate ng Deposition (kg/hr) | 1.5–2.5 | 2.5–4.5 | 60–80% |
| Talahanayan 2: Mga Sukatan sa Produktibidad at Kalidad Bago at Pagkatapos ng Welding Positioner Adoption | |||
Angse gains stem from a single fundamental advantage: ang flat position welding (1F) ay patuloy na gumagawa ng mas mataas na kalidad na mga weld sa mas mataas na bilis kaysa sa anumang iba pang posisyon . Tinutulungan ng gravity ang pagbuo ng puddle, ang pagtagos ay mas pare-pareho, at ang pagkapagod ng welder ay nababawasan — lahat ng ito ay direktang nagsasalin sa mas mababang gastos sa bawat weld.
Aling mga Industriya ang Lubos na Umaasa sa Mga Welding Positioner?
Mga welding positioner ay kailangang-kailangan sa anumang sektor na gumagawa ng mga cylindrical o simetriko na welded assemblies - na, sa pagsasagawa, sumasaklaw sa karamihan ng modernong mabibigat na pagmamanupaktura.
- Langis at Gas / Petrochemical: Paggawa ng pressure vessel, flange-to-pipe welding, heat exchanger shell welding. Ang pagsunod sa mga pamantayan ng ASME Section VIII ay nangangailangan ng radiographically sound welds — isang positioner ay mahalagang mandatory.
- Power Generation: Boiler drum welding, steam header fabrication, turbine component assemblies kung saan ang integridad ng weld ay isang kinakailangan sa kaligtasan.
- Structural Steel at Konstruksyon: Mga base plate ng column, pipe-to-flange joints, hollow section connections na ginagamit sa mga tulay, matataas na gusali, at offshore platform.
- Automotive at Heavy Equipment: Mga drive shaft assemblies, wheel hub welding, hydraulic cylinder barrel fabrication — mataas ang volume, repeatable welds na may mahigpit na dimensional tolerance.
- Paggawa ng barko: Pipe spools, pump casings, propeller shafts, at deck penetration fitting — kung saan ang mga hadlang sa pag-access ay ginagawang mabagal at mapanganib ang muling pagpoposisyon ng kreyn.
- Aerospace at Depensa: Rocket motor casing, aircraft structural frames, armored vehicle hull component — kung saan ang bawat gramo ng weld filler at bawat depekto ay may kritikal na misyon.
Manual vs. Automated Welding Positioner: Alin ang Dapat Mong Piliin?
Ang decision between a manually operated and a fully automated welding positioner pangunahing nakadepende sa laki ng iyong batch, pagiging kumplikado ng bahagi, at katanggap-tanggap na gastos sa bawat bahagi — hindi lang sa iyong kabuuang dami ng produksyon.
| Salik | Manual / Foot-Pedal Controlled | PLC Automated |
|---|---|---|
| Tamang Laki ng Batch | 1–50 piraso | 50 piraso |
| Kinakailangan sa Programming | wala | Katamtaman hanggang Mataas |
| Puhunan ng Kapital | Mababa ($2,000–$20,000) | Mataas ($20,000–$200,000 ) |
| Weld Repeatability | Umaasa sa operator | ±0.1 mm o mas mataas |
| Kinakailangan ang Kakayahang Operator | Sertipikadong welder | Programmer ng machine operator |
| Pagsasama sa Robots | Hindi naaangkop | Ganap na katugma sa pamamagitan ng I/O o fieldbus |
| Talahanayan 3: Manual vs. CNC Automated Welding Positioner — Desisyon Framework | ||
Para sa karamihan ng mga job shop na gumagawa ng malawak na iba't ibang bahagi sa maliliit na batch, a manu-manong welding positioner na may variable na bilis ng foot pedal control ay naghahatid ng pinakamahusay na balanse ng flexibility at cost-effectiveness. Ang mga producer ng mataas na volume ng mga karaniwang assemblies — partikular na ang mga nagpapatakbo na ng robotic welding cells — ay dapat na lubos na isaalang-alang ang isang buong CNC positioner o servo-driven na naka-synchronize na positioner para sa tuluy-tuloy na pagsasama ng robot.
Ano ang Dapat Mong Suriin Bago Bumili ng Welding Positioner?
Iniiwasan ng mga mamimili na nagsasagawa ng structured pre-purchase evaluation ang pinakakaraniwan — at mahal — na mga pagtutugma ng detalye na sumasalot sa mga palapag ng tindahan sa buong mundo.
- Tukuyin ang iyong pinakamabigat at pinaka sira-sira na workpiece — hindi ang iyong karaniwang bahagi. Dapat hawakan ng positioner ang iyong pinakamasamang kaso na may safety factor na hindi bababa sa 1.5×.
- Sukatin ang iyong kasalukuyang hinang. Kumpirmahin na ang ground return circuit ng positioner ay na-rate para sa iyong peak amperage (hal., 500 A para sa mabigat na MIG, 600 A para sa SAW).
- Suriin ang diameter ng faceplate laban sa iyong pinakamaliit na kabit. Ang isang napakalaking faceplate na walang T-slot na malapit sa gitna ay nagpapahirap sa maliliit na bahagi na ligtas na mailagay.
- I-verify ang saklaw ng bilis sa mga unit sa ibabaw. I-convert ang spec ng RPM sa mm/min sa iyong karaniwang bahagi ng radius at kumpirmahin na saklaw nito ang iyong wire feed / mga kinakailangan sa bilis ng paglalakbay.
- Humiling ng IP rating para sa kapaligiran. Para sa mga panlabas na kapaligiran, dagat, o mataas na tilamsik, tukuyin ang IP54 o mas mataas para sa control electronics.
- Kumpirmahin ang sertipikasyon at pagsunod. Ang pagmamarka ng CE (EU), listahan ng UL (North America), o mga nauugnay na pambansang pamantayan ay dapat ma-verify para sa iyong hurisdiksyon.
- Magtanong tungkol sa oras ng tingga ng mga ekstrang bahagi at lokal na serbisyo. Ang isang positioner na may 6 na buwang spare parts lead time ay isang pananagutan sa produksyon, anuman ang paunang kalidad nito.
Paano Mo Pinapanatili ang Welding Positioner para sa Pinakamataas na Buhay ng Serbisyo?
Ang wastong pagpapanatili ay nagpapahaba ng buhay ng serbisyo ng a welding positioner mula sa isang tipikal 5–7 taon to 15 taon o higit pa — isang pagkakaiba na kumakatawan sa sampu-sampung libong dolyar sa iniiwasang paggasta sa kapital.
Pang-araw-araw na Pagsusuri
- Siyasatin ang ground brush contact pressure at carbon brush wear; palitan kapag isinusuot sa 50% ng orihinal na haba.
- Suriin ang faceplate para sa weld spatter accumulation — linisin ang mga T-slot para maiwasan ang hindi pagkakahanay ng fixture.
- I-verify na ang workpiece ground clamp ay ligtas na nakakonekta sa positioner chassis, hindi sa faceplate.
Buwanang Pagpapanatili
- Lubricate ang main bearing at worm gear drive sa bawat detalye ng manufacturer — karaniwang NLGI #2 lithium-complex grease.
- Suriin ang lahat ng fastener torque sa tilt pivot — ang vibration mula sa mabibigat na bahagi ay madalas na lumuluwag sa mga ito sa paglipas ng panahon.
- Suriin ang motor cooling vents at VFD heat sink para sa spatter o dust blockage.
Taunang Overhaul
- Magsagawa ng buong pagsubok sa pagkarga at pagkakapare-pareho ng bilis ng pag-ikot ng dokumento sa buong hanay ng RPM.
- Palitan ang mga slip ring brush at siyasatin ang slip ring surface para sa grooving — ang isang grooved ring ay tumaas ang contact resistance at dapat na i-skim o palitan.
- Suriin ang bearing play na may dial indicator; palitan ang mga pangunahing bearings kung ang radial runout ay lumampas sa limitasyon ng tagagawa (karaniwang 0.05–0.10 mm).
Mga Madalas Itanong Tungkol sa Mga Welding Positioner
Q: Maaari bang gamitin ang welding positioner sa mga proseso ng MIG, TIG, at SAW?
Oo. A welding positioner ay process-agnostic — pinapaikot lang nito at pinoposisyon ang workpiece. Gayunpaman, ang kinakailangang hanay ng bilis ay naiiba: Ang TIG welding ng thin-wall pipe ay karaniwang nangangailangan ng napakabagal, tumpak na pag-ikot (0.1–1 RPM), habang ang SAW sa malalaking diameter na mga sisidlan ay maaaring mangailangan ng 2–5 RPM. Kumpirmahin ang saklaw ng bilis na sumasaklaw sa iyong partikular na proseso bago bumili.
Q: Ano ang pagkakaiba sa pagitan ng welding positioner at welding rotator?
A welding positioner sinusuportahan ang workpiece mula sa isang dulo gamit ang isang chuck o faceplate at maaaring ikiling ang bahagi bilang karagdagan sa pag-ikot nito - na ginagawa itong angkop para sa isang malawak na hanay ng mga geometry ng bahagi. Ang welding rotator ay gumagamit ng driven at idler roll upang suportahan ang mahaba, cylindrical na mga bahagi (pipe, pressure vessel shell) sa haba ng mga ito, na pinapaikot ang mga ito nang walang kakayahang tumagilid. Ang mga positioner ay mas maraming nalalaman; mas mahusay ang mga rotator para sa napakahabang bahagi.
Q: Paano ko kalkulahin ang tamang load capacity para sa aking aplikasyon?
Kunin ang iyong pinakamabigat na inaasahang timbang ng workpiece, idagdag ang tinantyang timbang ng fixture, i-multiply sa 1.5 × bilang isang kadahilanan sa kaligtasan , at hanapin ang center of gravity offset mula sa table centerline. Gamitin itong sira-sira na halaga ng pagkarga — hindi ang hilaw na timbang — upang piliin ang tamang na-rate na kapasidad. Halimbawa: ang 400 kg na bahagi sa isang 150 kg na kabit, center of gravity 180 mm off-center, ay nangangailangan ng WeldNice positioner na na-rate nang hindi bababa sa 835 kg sira-sira load (550 kg × 1.5).
T: Maaari bang isama ang isang welding positioner sa mga robotic welding system?
Oo — pinaandar ng servo mga welding positioner na may mga digital na I/O o fieldbus interface (EtherCAT, PROFINET, DeviceNet) ay maaaring ganap na i-synchronize sa mga robot controllers bilang isang "external axis," na nagpapahintulot sa robot at positioner na gumalaw nang sabay-sabay para sa mga kumplikadong seam-following applications. Ito ay karaniwang kasanayan sa mga high-volume na automotive at pressure vessel manufacturing cells.
Q: Ano ang karaniwang hanay ng presyo para sa isang welding positioner?
Available ang mga entry-level na bench-top unit na may kapasidad na hanggang 50 kg $800–$3,000 . Karaniwang nagkakahalaga ang mga mid-range na floor-standing positioner na na-rate para sa 250–1,000 kg $5,000–$25,000 . Ang mga heavy-duty na unit na na-rate para sa 2,000–10,000 kg na may mga servo drive ay mula sa $30,000–$150,000 . Maaaring lumampas ang buong automated na mga cell na may robot integration $250,000 . Nalaman ng karamihan ng mga job shop na ang isang mid-range na unit ay naghahatid ng pinakamahusay na halaga.
T: Ang welding positioner ba ay ligtas para sa isang operator na gamitin?
Oo, kapag na-load nang maayos at nasa loob ng na-rate na kapasidad. Kabilang sa mga pinakamahuhusay na kagawian sa kaligtasan ang: palaging pag-secure ng workpiece na may hindi bababa sa tatlong clamping point bago ang pagtabingi, hindi lalampas sa rated eccentric load, pagtiyak na ang ground circuit ay konektado bago ang anumang welding arc, at paggamit ng pisikal na tilt-lock pin kapag nagtatrabaho sa isang nakatagilid na load para sa pinalawig na mga panahon. Kumonsulta sa manwal sa kaligtasan ng tagagawa at sa iyong lokal na regulasyon sa kalusugan ng trabaho para sa mga kinakailangan na partikular sa hurisdiksyon.
Konklusyon: Ang Welding Positioner ba ay Sulit sa Puhunan?
Ang evidence is clear: a correctly specified welding positioner ay isa sa mga pinaka-cost-effective na productivity tool na magagamit sa mga fabrication shop sa anumang laki. Sa pamamagitan ng pag-convert ng mga overhead, vertical, at iba pang mahihirap na posisyon ng weld sa mga flat o horizontal na posisyon, sabay-sabay nitong pinapataas ang mga rate ng deposition, binabawasan ang rework, pinapabuti ang kaligtasan ng welder, at pinapabilis ang throughput — karaniwang binabayaran ang buong presyo ng pagbili nito sa loob ng 6 hanggang 18 buwan ng pare-parehong paggamit.
Kung ikaw ay nagbibigay ng isang dalawang-taong specialty shop o scaling up ng isang high-volume automated welding cell, mayroong isang welding positioner ininhinyero para sa iyong partikular na pagkarga, proseso, at badyet. Ang susi ay tiyaking tukuyin ang iyong mga kinakailangan — timbang, eccentricity, bilis, kasalukuyan, at hinaharap na mga layunin sa automation — bago ihambing ang mga detalye, at ituring ang positioner hindi bilang isang kalakal ngunit bilang precision production equipment na nararapat sa parehong engineering rigor gaya ng iyong proseso ng welding mismo.
Ang mga tindahan na lumalapit sa proseso ng pagpili sa ganitong paraan ay patuloy na nag-uulat hindi lamang ng mas mabilis na pagbabayad, ngunit isang pangunahing pagpapabuti sa kalidad at pagkakapare-pareho ng bawat weld na kanilang ginagawa.
Nagbibigay ang WeldNice ng mga custom na welding positioner mula 50kg hanggang 50,000kg. Makipag-ugnayan sa amin para sa iyong solusyon.