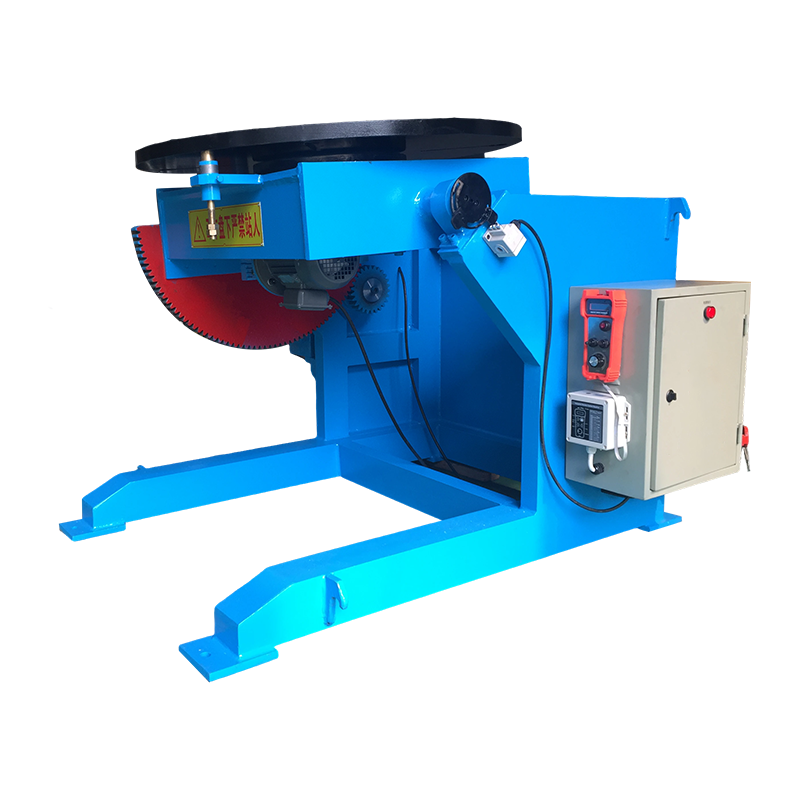
Ang rating ng pag-load ng nameplate ng positioner ay nagsasabi sa iyo kung ano ang maaaring dalhin ng spindle nito. Hindi nito sasabihin sa iyo kung ang workpiece ay magkakaroon ng concentricity sa 0.5 rpm, kung ang ground path ay makakaligtas sa 300 A ng welding current, o kung tatanggapin ng pendant ang kabit na pagmamay-ari mo na. Ang mga tanong na iyon ay sinasagot ng welding positioner accessories : ang chuck, faceplate, jaws, trunnion ring, drive package, rotary ground at control hardware na nasa pagitan ng makina at ng weld.
Ang panuntunang ginagamit namin sa shop floor ay simple — sukatin muna ang mga accessory, pagkatapos ay kumpirmahin na ang positioner ay may torque, tilt range at bore size upang suportahan ang mga ito. Ang mga mamimili na nagsisimula lamang sa rating ng pag-load ay kadalasang nauuwi sa pagbili ng accessory set nang dalawang beses, isang beses mali at isang beses tama.
Ano ang Ibinibilang bilang isang Welding Positioner Accessory
Anumang bagay na nagbabago kung paano hinawakan, ini-index, pinapagana o pinoprotektahan ang isang workpiece ay binibilang bilang isang accessory, at ang listahang iyon ay mas mahaba kaysa sa iminumungkahi ng karamihan sa mga purchase order.
- Workholding: three-jaw at four-jaw chucks, soft jaws, faceplate, T-slotted table, angle plates, vee blocks, locator pin, quick-clamp kit.
- Paggalaw at pagmamaneho: mga servo motor at drive, planetary o backlash-free reducer, preno, rotary encoder, home at limit switch.
- Kontrol at interface: mga istasyon ng palawit, mga pedal ng paa, mga tagapili ng dalawahang istasyon, mga module ng interface ng PLC at robot, mga relay ng E-stop.
- Electrical: rotary grounding assemblies, slip rings, welding cable swivels, torch bracket, cable track at festoon system.
- Mga kagamitan sa proseso: gas rotary union, coolant union, water-cooled cable connector, fume extraction arm.
Ang unang pangkat ay kung ano ang ibig sabihin ng karamihan sa mga tao sa pamamagitan ng "mga accessory." Ang iba pang apat ay kung ano talaga ang sanhi ng hindi naka-iskedyul na downtime.
Bakit Nagpapasya ang Listahan ng Accessory sa Tunay na Kapasidad ng Positioner
Ang isang 2 t positioner na nilagyan ng mabigat na chuck, isang mataas na jaw stack at isang workpiece na offset na 300 mm mula sa spindle face ay hindi na isang 2 t positioner sa pagsasanay, dahil ikiling ang mga kaliskis ng torque na may radius habang ang mga rating ng bearing at gearbox ay hindi.
Dalawang numero ang mas mahalaga kaysa sa pag-load ng headline. Ang una ay overhung load sa spindle face - ang bigat na pinarami ng distansya nito mula sa tindig. Ang pangalawa ay ang paghawak ng metalikang kuwintas sa panahon ng hinang, kapag ang gravity, cable pull at arc force ay kumilos nang sabay-sabay. Panatilihin ang humigit-kumulang 1.5 × torque margin sa drive at ang makina ay mananatili sa posisyon nang walang pangangaso.
| Grupo ng accessory | Kung ano ang kinokontrol nito | Spec para kumpirmahin | Karaniwang sintomas ng mismatch |
|---|---|---|---|
| Chuck o faceplate | Hawak at concentricity | Jaw stroke, through-hole, runout | Gumagapang ang workpiece, gumagala ang tahi |
| Mga panga at malambot na panga | Makipag-ugnayan sa lugar at pagmamarka | Taas ng panga, serration, materyal | Slip sa bilis, pagbaluktot sa manipis na pader |
| Servo drive at encoder | Katumpakan ng index at pag-uulit | Torque margin, resolution, backlash | Drift at pangangaso sa mid-pass |
| Rotary ground | Pabalik na landas para sa weld current | Kasalukuyang rating, duty cycle, rpm | Arcing sa loob ng bearings, false weld defects |
| Cable swivel o slip ring | Cable wrap at buhay ng serbisyo | Mga konduktor, amp, limitasyon ng bilis | Pagkapagod ng cable at mga short circuit |
| Gas o coolant union | Patuloy na pag-ikot ng mga utility | Presyon, bore, uri ng selyo | Paglabas, porosity, coolant sa joint |
Pagtutugma ng Workholding sa Workpiece Geometry
Ang mga bilog na bahagi ay nais ng isang chuck o isang hanay ng mga rolyo, ang mga naka-box na fabrication ay nais ng isang T-slotted na mesa na may mga anggulo na plato, at anumang bagay na walang simetriko ay nais ng mga counterweight at isang tailstock — ang geometry, hindi ang badyet, ang nagtatakda ng pagkakasunud-sunod.
Mga bilog at simetriko na workpiece
Ang self-centering three-jaw chuck ay ang pinakamabilis na opsyon para sa mga flanges, pipe spool at valve body dahil nakasentro ito sa isang paggalaw; ang isang four-jaw independent chuck ay ang tamang tawag kapag ang center of gravity ay nasa off-axis o ang bahagi ay isang magaspang na cast. Suriin ang jaw stroke laban sa aktwal na hanay ng diameter na iyong pinapatakbo, hindi ang maximum na catalog, at kumpirmahin ang through-hole diameter kung plano mong magpakain ng welding cable o isang purge line sa pamamagitan ng spindle.
Kahon, frame at gawa-gawang bahagi
Para sa mga H-beam, machine frame at weldment, ang T-slotted table na may slotted angle plates ay nagbibigay sa iyo ng pagsasaayos sa dalawang axes; ang isang chuck ay hindi maaaring humawak ng isang parisukat na sulok nang walang shimming na nagkakahalaga ng oras ng pag-setup. Mas mahalaga ang flatness ng table at T-slot spacing kaysa sa kapal ng mesa dito, dahil pinakamahusay na gumagana ang mga clamp kapag dumapo ang bolt kung saan talaga ang slot.
Off-center at mahabang bahagi
Kino-convert ng mga counterweight at isang tailstock o steady rest ang hindi matatag na setup sa isang stable. Sa mahahabang shaft, pinoprotektahan din ng suporta sa magkabilang dulo ang tilt gearbox mula sa isang baluktot na sandali na hindi ito kailanman sukat.
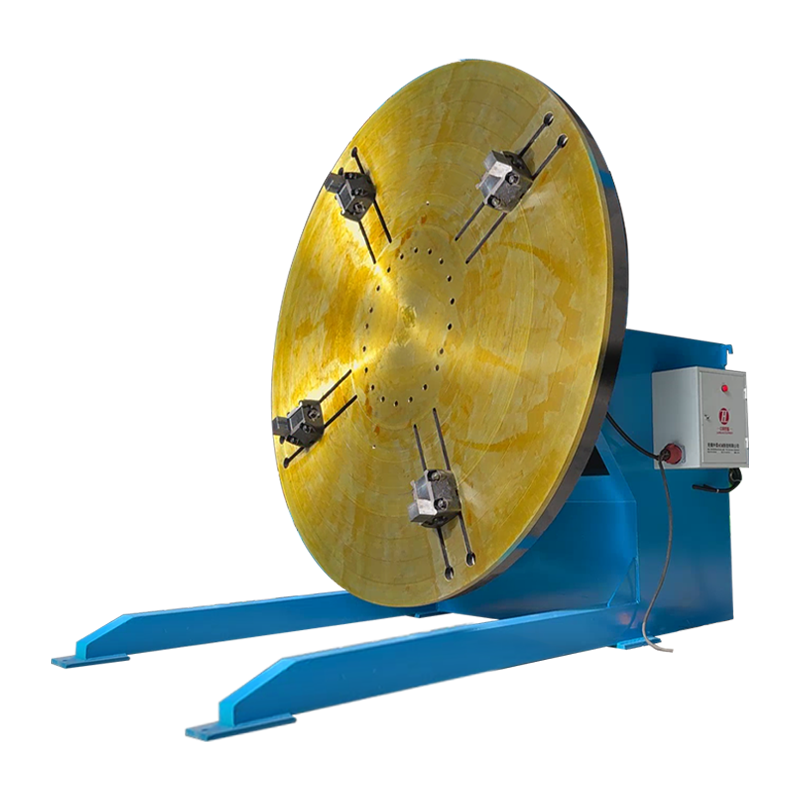
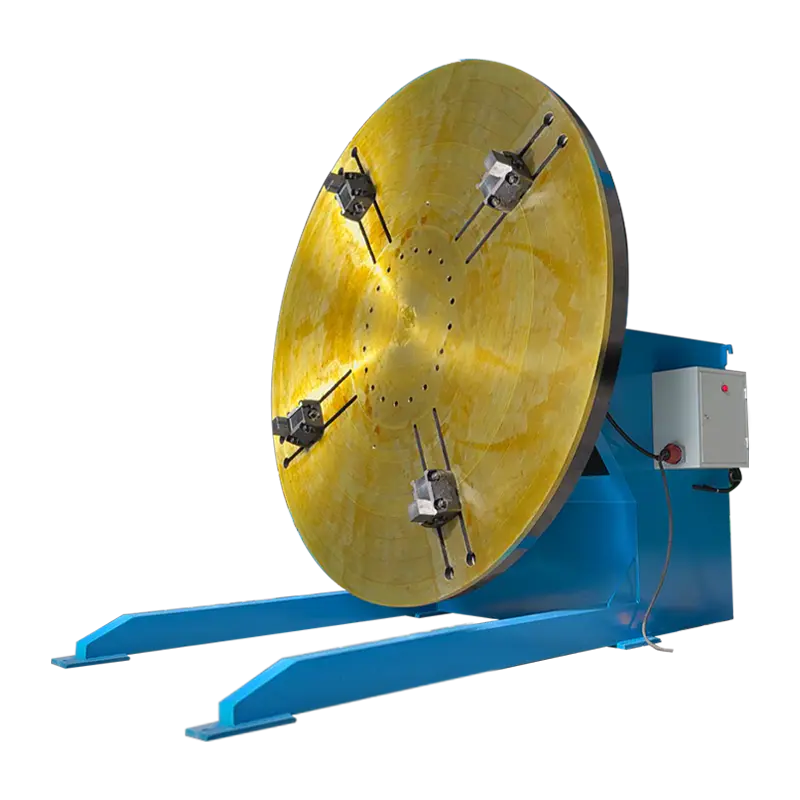 3T Conventional Welding Positioner na may Vertical Lathe Chucks Isang 3-toneladang positioner na may karagdagang vertical lathe chuck na nagpapalawak ng clamping range para sa cylindrical o irregular na workpiece at sumusuporta sa stable tilt-and-rotate welding. Tingnan ang Produkto →
Mga Control at Electrical Accessories: Kung Saan Nagmumula ang Katumpakan ng Index
Ang katumpakan ng index ay isang pag-aari ng system — ang motor, reducer, encoder at controller ay kailangang itugma, hindi lamang konektado.
Ang isang variable-frequency na drive sa isang induction motor ay nagbibigay sa iyo ng pag-ikot, ngunit ang isang closed-loop na servo package ay nagbibigay sa iyo ng posisyong hawak, mga programmable na anggulo gaya ng 90° at 180°, at repeatability na sinusukat sa arc-minutes. Para sa mga paulit-ulit na circular seams, ang ruta ng servo ay karaniwang nagbabayad sa pamamagitan ng pinababang rework sa halip na sa pamamagitan ng bilis.
Bilhin ang ergonomya nang kusa. Ang isang foot pedal ay nagpapalaya sa parehong mga kamay para sa torch angle at filler, na mas mahalaga kaysa sa karamihan ng mga feature ng control sa maikli, maselan na welds. Ang isang palawit ay nakakakuha ng lugar nito kapag ang operator ay kailangang mag-jog, magtakda ng zero at mag-imbak ng mga offset na posisyon nang hindi lumalakad sa cabinet. Anuman ang pipiliin mo, kumpirmahin ang klase ng proteksyon sa pagpasok laban sa spatter at nakakagiling na alikabok, at tingnan kung ang boltahe ng interface ay tumutugma sa pamantayan ng planta bago ipadala ang crate.
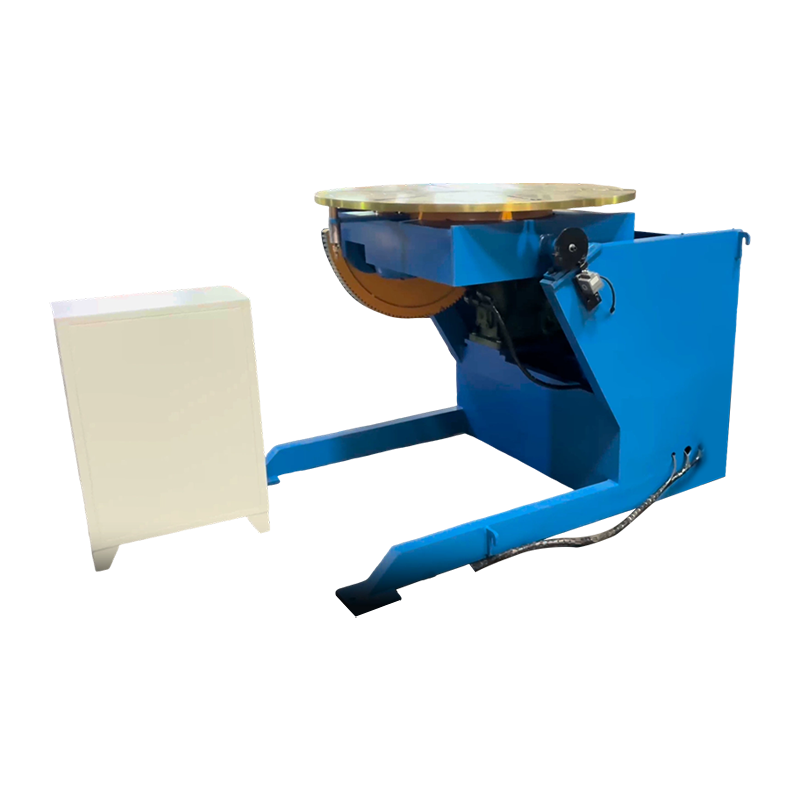 1T Servo-Controlled Welding Positioner para sa Tumpak na Positioning Isang 1-toneladang servo positioner na may 0–105° tilt, 360° rotation at tumpak na kontrol sa bilis para sa mga automated na cell na nangangailangan ng paulit-ulit na weld positioning. Tingnan ang Produkto →
Grounding at Cable Management: Ang Mga Accessory na Pinipigilan ang Pagkasira ng Bearing
Ang welding return path ay isang accessory na desisyon, at ang paglaktaw dito ay ang pinakamahal na shortcut sa isang positioner cell.
Kung ang kasalukuyang ay bumalik sa pamamagitan ng spindle bearings, ito ay arko sa lubricated contact surface at sinisira ang mga ito nang tahimik. Ang isang nakatuong rotary ground na may sukat sa itaas ng iyong maximum na welding current, na na-rate para sa tuluy-tuloy na pag-ikot at insulated mula sa landas ng tindig, ay nagpapanatili ng kasalukuyang kung saan ito nabibilang. Ipares ito sa isang cable swivel na na-rate para sa parehong amperage upang ang torch lead ay hindi umiikot sa spindle pagkatapos ng dalawampung rebolusyon. Sa mga cell na nagpapatakbo ng magkahalong proseso, magdagdag ng gas rotary union at coolant union na may mga seal na na-rate para sa bilis ng pag-ikot na aktwal mong ginagamit, hindi ang bilis sa brochure.
Ang Mga Panganib sa Pag-retrofit at Pagkatugma ay Dapat Suriin Bago Ka Mag-order
Karamihan sa mga problema sa pag-retrofit ay dimensional, at lahat ng mga ito ay mas murang hanapin sa isang drawing kaysa sa shop floor.
- Interface ng spindle: Ang bolt circle, pilot diameter, keyway at taper ay dapat tumugma sa bagong chuck o faceplate, hindi lalapit.
- Drive electronics: uri ng encoder, cable pinout at control boltahe ay bihirang ilipat sa pagitan ng mga henerasyon.
- margin ng metalikang kuwintas: binabawasan ng accessory na nagdaragdag ng masa o offset ang magagamit na load sa kasalukuyang gearbox.
- Runout pagkatapos i-mount: sukatin ito, dahil ang isang chuck na nakaupo sa isang burr ay perpektong mag-i-index at magwelding pa rin sa labas ng gitna.
Kung saan ang throughput sa halip na hawakan ang katumpakan ay ang aktwal na hadlang, sulit na basahin kung paano umaangkop ang isang positioner sa isang mas malawak na larawan ng kahusayan sa aming tala sa pagtugon sa welding inefficiency sa mga positioner , pagkatapos ay ihambing ang lohika na iyon laban sa iyong sariling mga oras ng pag-ikot.
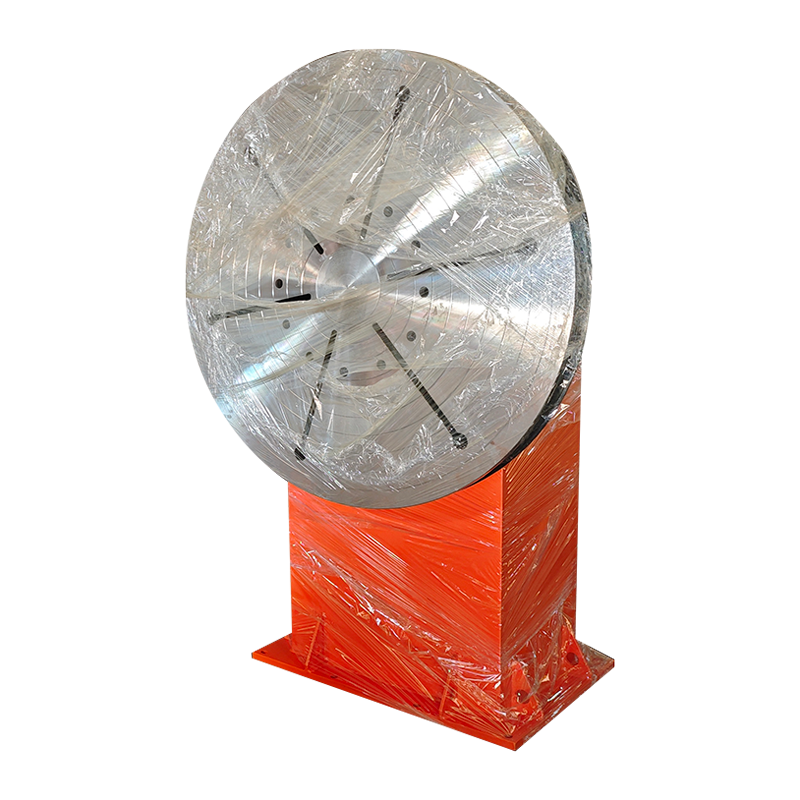
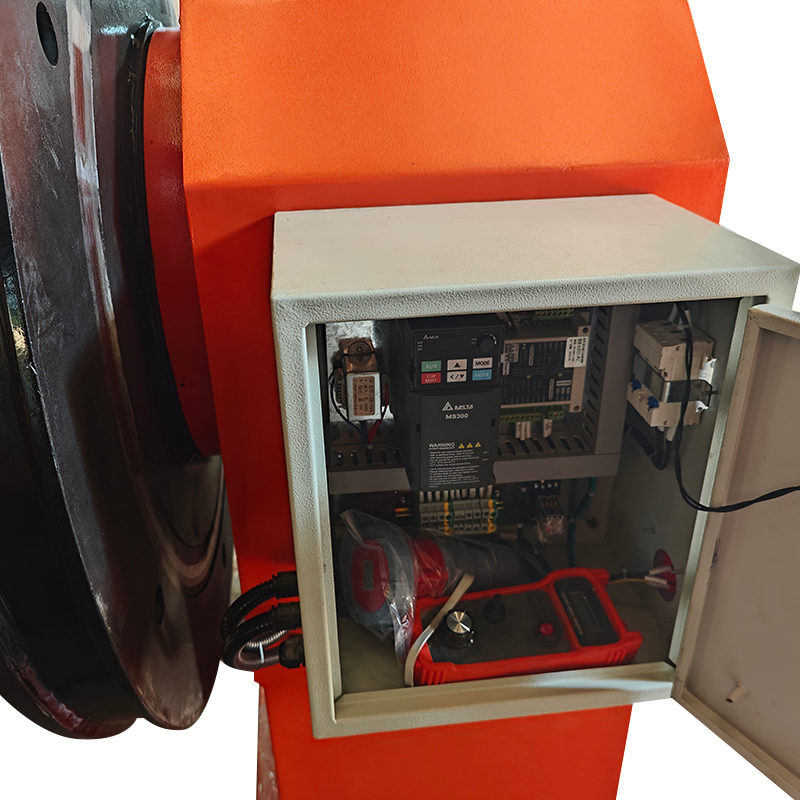 2T Double Column Welding Positioner na may Lifting Worktable Isang 2-toneladang double-column positioner na may stepless rotation at lifting worktable para sa matatag na suporta ng malalaki, sira-sira na workpiece sa mga automated na welding setup. Tingnan ang Produkto →
Checklist ng Isang Mamimili para sa Mga Accessory ng Positioner
Kumpirmahin ang walong item na ito sa pamamagitan ng pagsulat bago ilabas ang order; ang bawat isa ay nagdulot ng pagkaantala ng pagkomisyon sa sahig ng isang tao.
Data ng workpiece
Timbang, center of gravity offset, diameter o envelope, at ang pinakamanipis na pader na iyong i-clamp.
Interface ng spindle
Bolt bilog, pilot diameter, through-hole at taper, sinusukat sa halip na recall.
Tungkulin at bilis
Ang mga pag-ikot sa bawat shift, welding current, at ang rpm na accessory ay dapat na patuloy na mabuhay.
- Na-rate na load kumpara sa aktwal na overhung load sa spindle face.
- Jaw stroke o laki ng mesa laban sa tunay na bahagi ng pamilya, kabilang ang malalaking trabaho.
- Through-hole diameter para sa cable, purga o coolant routing.
- Rotary ground kasalukuyang rating at duty cycle.
- Resolusyon ng encoder, backlash ng gearbox at repeatability sa arc-minuto.
- Kontrolin ang boltahe ng interface, protocol at pag-aayos ng E-stop.
- Proteksyon sa ingress at spatter shielding para sa kapaligiran.
- Dokumentasyon, ekstrang panga at seal kit para sa unang taon ng operasyon.
Ang aming sariling hanay ng welding positioners at turntables ay binuo ayon sa pagkakasunud-sunod na ito ng mga tanong, mula sa 30 kg na bench units hanggang 300 t custom heads, kaya ang pagpili ng accessory at machine sizing ay sinipi nang magkasama sa halip na magkakasunod.
Mga Madalas Itanong
Kailangan ko ba ng chuck o faceplate?
Pumili ng chuck kapag ang bahagi ay nakasentro sa isang axis at jaw stroke ay sumasaklaw sa iyong diameter range; pumili ng faceplate o T-slotted table kapag ang bahagi ay hugis-parihaba, hindi regular o nangangailangan ng mga clamping point na malayo sa gitna.
Maaari bang ma-upgrade ang manual positioner gamit ang servo drive?
Kadalasan ay oo, ngunit kung magkatugma lamang ang gearbox, brake at encoder mounting at sinusuportahan ng control cabinet ang bagong drive; ang mekanikal na interface ay karaniwang ang limiting factor, hindi ang motor.
Sa anong bilis ng pag-ikot dapat i-rate ang mga accessory?
I-rate ang bawat umiikot na accessory para sa maximum na rpm ng cell, hindi ang average, dahil ang mga cable swivel, unyon at chuck ay mas mabilis na bumababa sa tuktok ng range kahit na sa maikling panahon.
Paano ko mapoprotektahan ang positioner bearings mula sa welding current?
Pagkasyahin ang isang nakatuong rotary ground na na-rate sa itaas ng maximum na kasalukuyang welding, panatilihing maikli ang return cable hangga't praktikal, at siyasatin ang ground path sa bawat agwat ng pagpapanatili sa halip na maghintay ng ingay.
Gaano karaming torque margin ang sapat?
Sa paligid ng 1.5 × sa paghawak ng metalikang kuwintas ay sumasaklaw sa karamihan ng mga fixture offset at cable pull; sa ibaba nito, asahan na ang positioner ay gumapang o ang drive sa fault sa panahon ng mahabang welds.
Ang mga accessory ay hindi ang pagtatapos sa isang positioner; sila ang bahagi ng sistema na talagang nakikita ng arko. Kunin ang workholding, ang drive package, ang ground path at ang control interface na itugma sa tunay na workpiece, at ang na-rate na load ay magiging isang numero na maaasahan mo. Laktawan ang hakbang na iyon, at ang bawat pagsasaayos sa ibang pagkakataon sa sahig ay magiging bahagyang pagwawasto sa isang desisyong ginawang masyadong maaga.