Oo—matagumpay na mawelding ang stainless steel, at karamihan sa mga fabrication shop ay mayroon nang kagamitan para gawin ito. Ang materyal ay hindi marupok o "hindi ma-welding"; pinaparusahan lamang nito ang mahinang paghahanda nang higit pa sa ginagawa ng banayad na bakal. Ang hindi kinakalawang na asero ay isang bakal na haluang metal na may hindi bababa sa 10.5% chromium, na bumubuo ng isang passive oxide layer na lumalaban sa kaagnasan. Ang layer na iyon din ang dahilan kung bakit napakahalaga ng init, kontaminasyon, at pagpili ng filler: ang isang sound weld ay dapat mapanatili ang resistensya ng kaagnasan, hindi lamang sumali sa dalawang piraso.
Ang praktikal na sagot ay ang weldability ay nakasalalay sa grado, proseso, at kapaligiran ng serbisyo. Ang mga Austenitic na grado gaya ng 304L at 316L ay karaniwan sa mga tangke, tubo, kagamitan sa pagkain, at gawaing arkitektura. Ang mga ferritic, martensitic, at duplex na grado ay kumikilos nang iba, kaya ang pamamaraan ay dapat tumugma sa aktwal na base metal sa halip na isang generic na "stainless" na label.
Aling Mga Proseso ng Welding ang Gumagana para sa Hindi kinakalawang na Asero?
Ang TIG, MIG, at stick welding ay gumagana sa hindi kinakalawang na asero; ang tamang pagpipilian ay depende sa kapal, tapusin, at dami ng produksyon. Ang TIG ay nagbibigay ng pinakamalinis na kontrol sa manipis na sheet at mga ugat ng tubo, ang MIG ay mas mabilis para sa produksyon, at ang stick ay nananatiling kapaki-pakinabang para sa pag-aayos ng field at mas mabibigat na seksyon.
| Proseso | Karaniwang hindi kinakalawang na gawain | Praktikal na hanay ng kapal | Tala sa tindahan |
|---|---|---|---|
| TIG / GTAW | Manipis na sheet, mga ugat ng tubo, sanitary tubing, precision assemblies | Mga 0.5–6 mm | Pinakamalinis na kontrol ng arko; mas mabagal na bilis ng paglalakbay |
| MIG / GMAW | Production welding, mga frame, mga tangke, mas makapal na sheet | Mga 1–12 mm | Mabilis na pagtitiwalag; kailangan ng tamang stainless wire at gas mix |
| Stick / SMAW | Pag-aayos ng trabaho, field fabrication, mas mabigat na plato | Mga 2–12 mm | Higit pang paglilinis ng slag; hindi gaanong angkop para sa manipis na gawaing kosmetiko |
| KITA | Mabigat na plato at mahabang tuwid na tahi | Karaniwan 8 mm at mas mataas | Mataas na deposisyon; hindi isang proseso ng manipis na sheet |
Ang resistance welding at laser welding ay ginagamit din para sa hindi kinakalawang sa mga partikular na setting ng produksyon, ngunit nangangailangan sila ng kagamitan at mga pamamaraan na binuo sa paligid ng materyal. Para sa pangkalahatang katha, sinasaklaw ng TIG at MIG ang karamihan sa hindi kinakalawang na gawain.
Filler Metal at Shielding Gas: Itugma ang Base Metal
Gumamit ng tagapuno na tumutugma sa klase ng kaagnasan ng base metal, hindi ang anumang nasa feeder na. Ang isang 304L na bahagi ay dapat na karaniwang gumagamit ng ER308L na tagapuno, habang ang 316L na trabaho ay nangangailangan ng ER316L. Ang paggamit ng banayad na wire na bakal ay maaaring makabuo ng isang weld na mukhang katanggap-tanggap sa simula, ngunit ang deposito ay kalawang at maaaring mabigo sa corrosive na serbisyo.
| Base metal o joint | Karaniwang tagapuno | Dahilan |
|---|---|---|
| 304 / 304L | ER308L | Tumutugma sa pangkalahatang paglaban sa kaagnasan at layunin sa mababang carbon |
| 316 / 316L | ER316L | Nagbibigay ng molibdenum para sa serbisyong nagdadala ng chloride |
| 304 hindi kinakalawang hanggang sa banayad na bakal | ER309L | Ang high-alloy filler ay tumutulong na tiisin ang pagbabanto mula sa carbon steel side |
| Hindi kinakalawang na duplex | ER2209 o katugmang duplex filler | Sinusuportahan ang balanseng ferrite-austenite microstructure |
Ang shielding gas ay nakakaapekto rin sa kulay, penetration, at corrosion resistance. Ang TIG ay karaniwang gumagamit ng argon. Ang MIG ay kadalasang gumagamit ng argon-rich mix na may kaunting oxygen o tri-mix, depende sa pamamaraan. Maaaring mapataas ng CO2-heavy mixes ang carbon pickup at mabawasan ang corrosion resistance sa ilang austenitic welds, kaya kumpirmahin ang gas specification bago ang produksyon.
Input ng init, Distortion, at Corrosion Resistance
Panatilihing mababa ang input ng init at temperatura ng interpass sa ilalim ng humigit-kumulang 150°C (302°F) para sa austenitic stainless; ang hindi makontrol na init ay ang pinakakaraniwang dahilan kung bakit nabigo sa serbisyo ang isang mukhang tunog na weld. Ang stainless ay lumalawak at nagdadala ng init na naiiba sa mild steel, kaya ang sobrang init ay maaaring magdulot ng warping, init ng kulay, at pagkawala ng corrosion resistance.
Sa hanay ng humigit-kumulang 425–850°C, ang karaniwang 304 at 316 ay maaaring bumuo ng chromium carbide sa mga hangganan ng butil. Binabawasan nito ang chromium na magagamit upang protektahan ang ibabaw, isang kondisyon na kadalasang tinatawag na sensitization. Ang mga mababang-carbon na "L" na grado at mga na-stabilize na grado ay nagbabawas sa panganib, ngunit hindi nila pinahihintulutan ang mahinang kontrol sa init. Gumamit ng stringer beads, laktawan ang welding, backstep sequence, copper backing, at well-fitted fixtures para limitahan ang distortion.
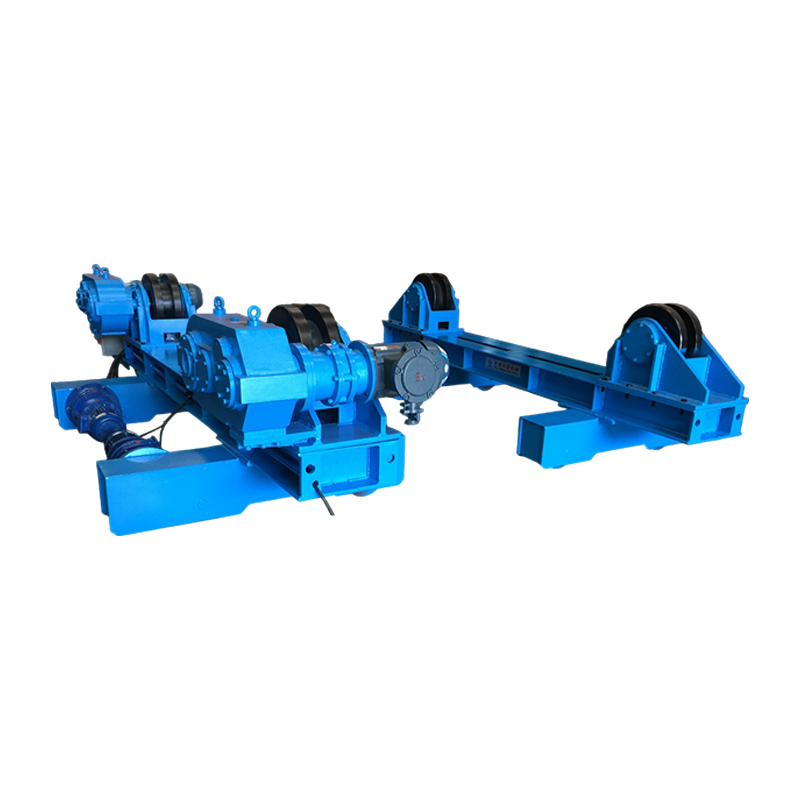
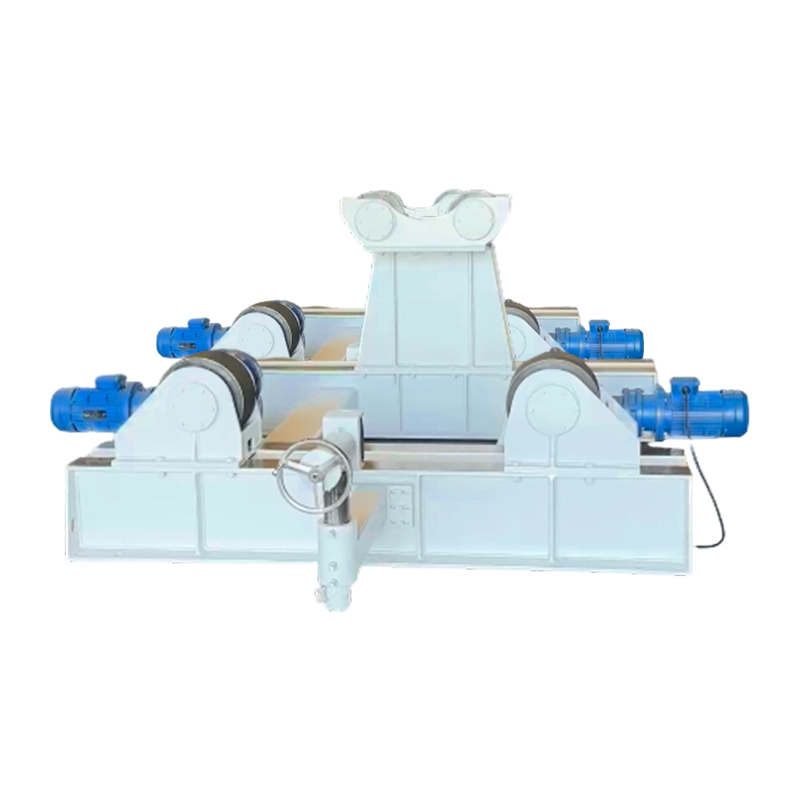
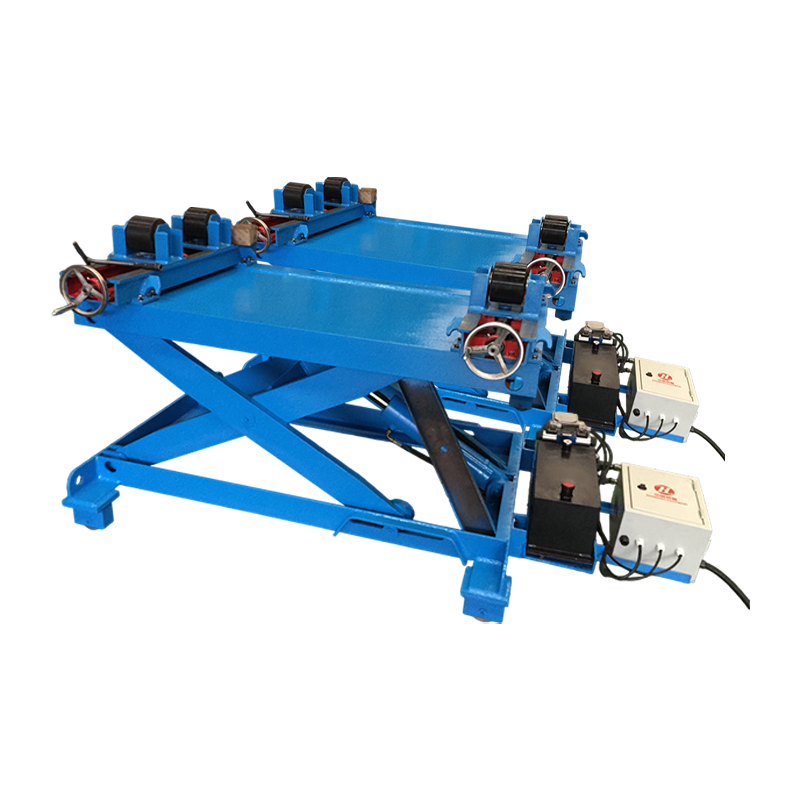
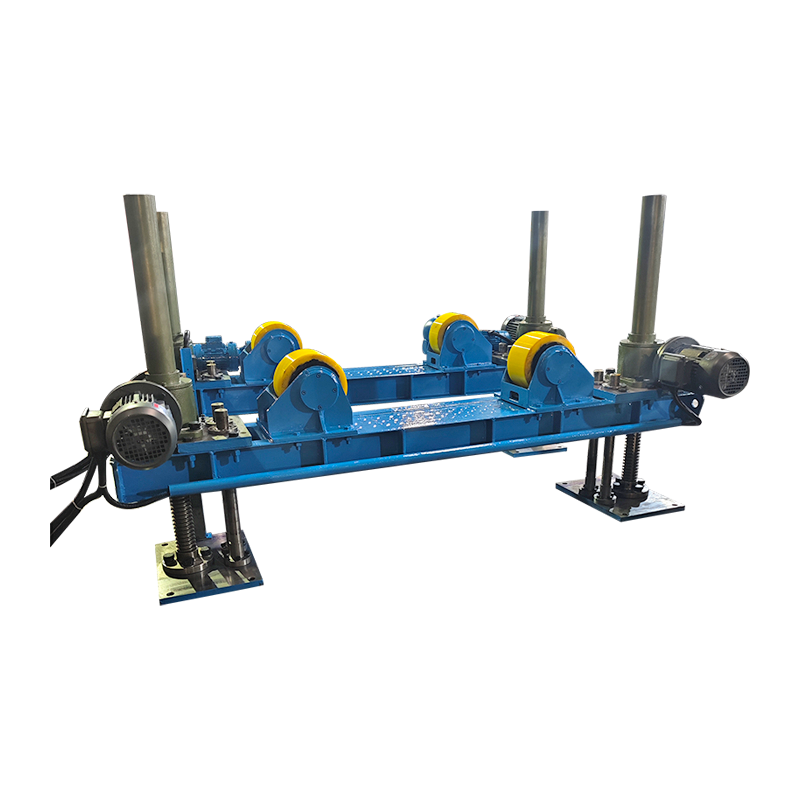
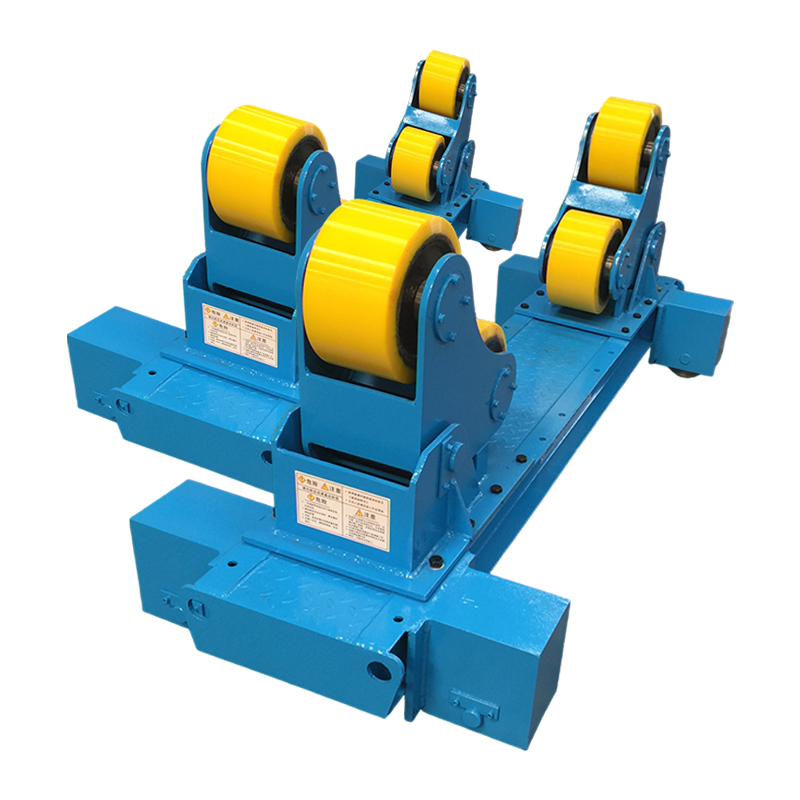
Para sa mga shell ng pipe at tangke, pinapanatili ng welding rotator ang bahagi na umiikot sa isang matatag na bilis upang ang arko ay mananatili sa patag o pahalang na posisyon. Mahalaga ang pare-parehong iyon sa hindi kinakalawang dahil lumalabas ang mga pagbabago sa bilis ng paglalakbay bilang mga pagbabago sa init-input. Para sa isang mas malapit na pagtingin sa application, tingnan welding rotators sa tangke at pipe work .
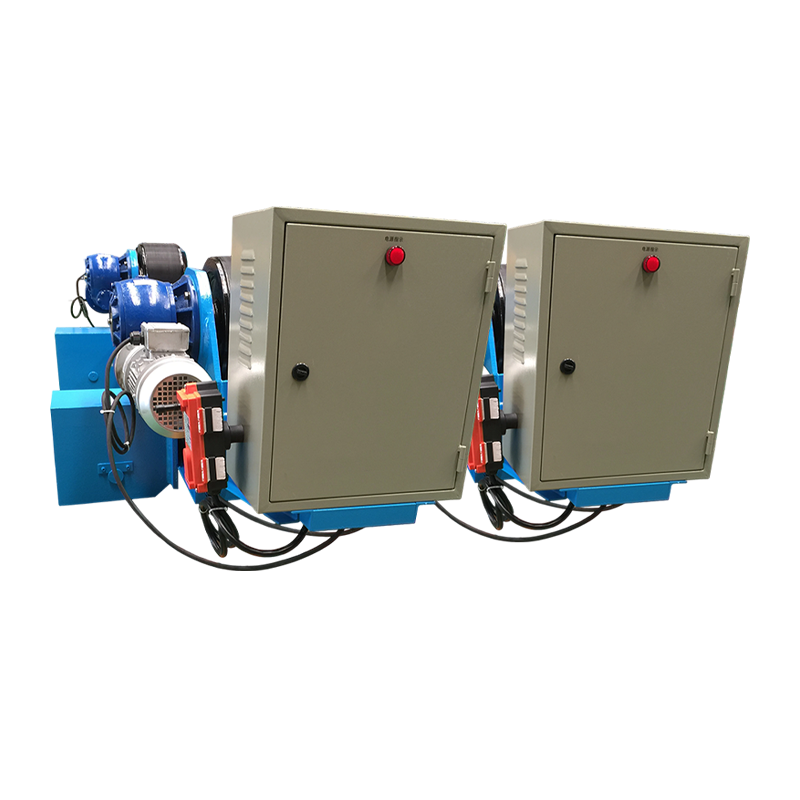 10T Adjustable Welding Rotator na may Anti-Drift Control 10-toneladang adjustable welding rotator na may sensor-based na anti-drift na kontrol para sa matatag na pagpoposisyon ng cylindrical at oblate na mga workpiece sa panahon ng seam welding. Tingnan ang Produkto →
Ang isang rotator na may kontrol na anti-drift ay kapaki-pakinabang sa mahabang tahi kung saan sinusubukan ng shell na lumakad. Ang layunin ay hindi lamang upang iikot ang bahagi, ngunit upang hawakan ang isang paulit-ulit na posisyon ng hinang habang ang operator ay nakatuon sa haba ng arko, saklaw ng gas, at bilis ng paglalakbay.
Paghahanda at Paglilinis Magpasya sa Kalidad ng Weld
Linisin ang hindi kinakalawang na asero kaagad bago hinang; Ang kontaminasyon ay ang nangungunang sanhi ng porosity, pagkawalan ng kulay, at pagkabigo ng kaagnasan. Ang langis, grasa, moisture, pintura, marker, adhesive, at carbon steel dust ay maaaring makapinsala sa weld surface o magpakilala ng porosity.
- Gumamit ng nakalaang hindi kinakalawang na wire brush; ang mga brush na carbon steel ay maaaring mag-iwan ng mga particle ng bakal na kinakalawang.
- Punasan ng acetone o alkohol ang joint at filler wire at hayaang matuyo ito.
- Alisin ang mill scale, oxide, at heavy heat tint mula sa weld zone bago magwelding kapag kailangan ito ng procedure.
- Back-purge pipe at tube na may argon kapag kailangan ang buong penetration at ang likod ay malantad sa corrosive na serbisyo.
- Panatilihing mahigpit at uniporme ang fit-up; ang malalawak na puwang ay pumipilit sa welder na magdagdag ng higit na init at tagapuno.
Pagkatapos ng hinang, linisin ang pagkawalan ng kulay at init na tint kapag kailangan ng detalye. Ibinabalik ng pag-aatsara at pagpapatahimik ang passive layer sa maraming hindi kinakalawang na katha, lalo na sa serbisyo ng pagkain, parmasyutiko, at dagat.
Mga Karaniwang Depekto at Praktikal na Pag-aayos
Karamihan sa mga hindi kinakalawang na depekto sa weld ay nagmumula sa tatlong dahilan: kontaminasyon, sobrang init, at pagkawala ng saklaw ng gas. Ang pag-aayos ay karaniwang pamamaraan sa halip na ibang setting ng makina.
| Depekto | Malamang na dahilan | Praktikal na pag-aayos |
|---|---|---|
| Porosity | Langis, moisture, draft, mababang daloy ng gas, maruming tagapuno | Linisin ang joint, suriin ang daloy ng gas, protektahan ang arko, gumamit ng dry filler |
| Warping | Masyadong init, hindi pantay na pagkakasunod-sunod, hindi magandang fit-up | Ayusin ang bahagi, gumamit ng backstep o laktawan ang welding, bawasan ang amperage |
| Sensitisasyon | Matagal na oras sa hanay na 425–850°C | Ibaba ang input ng init, kontrolin ang temperatura ng interpass, tukuyin ang L-grade na materyal |
| Mainit na basag | Hindi magandang fit-up, mataas na pagpigil, maling filler chemistry | Gamitin ang tinukoy na tagapuno, pagbutihin ang fit-up, bawasan ang pagpigil kung posible |
| Tint ng init | Ang pagkakalantad ng oxygen sa temperatura | Pagbutihin ang saklaw ng gas, linisin ang likuran, linisin at i-passivate pagkatapos ng hinang |
Kapag Nagbayad ang Kagamitan sa Pagpoposisyon
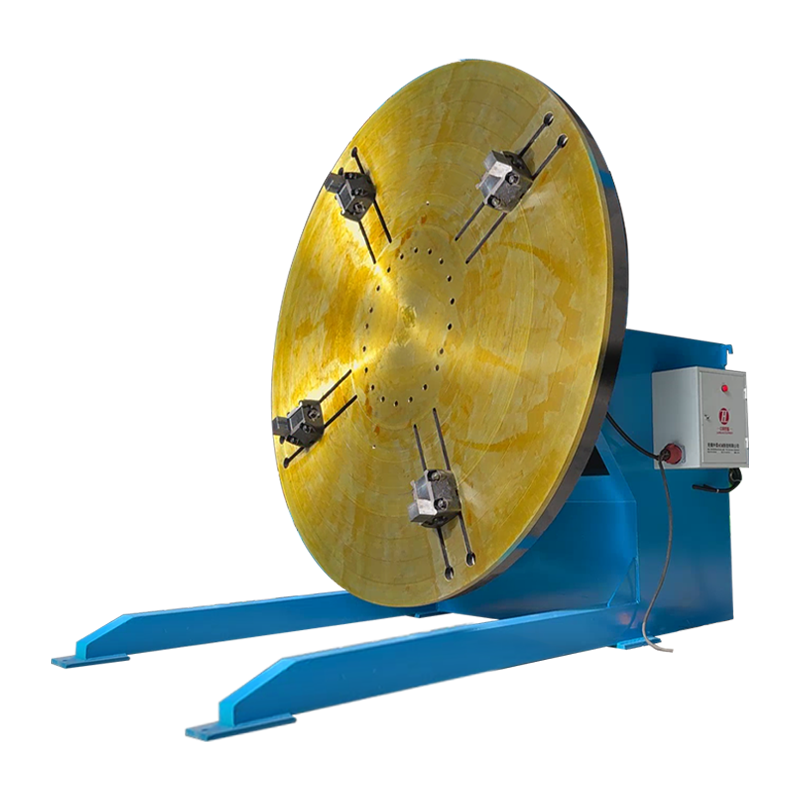
Magbabayad ang kagamitan sa pagpoposisyon kapag ang hindi kinakalawang na gawain ay paulit-ulit, mabigat, o nangangailangan ng pare-parehong anggulo ng sulo. Ang isang rotator ay nagpapaikot ng tubo, mga shell ng tangke, at mga cylinder sa isang kontroladong bilis. Ikiling ng isang positioner ang workpiece upang ang weld ay maupo nang patag o pahalang, na mas madaling kontrolin kaysa vertical o overhead welding.
Para sa maliliit na stainless assemblies, ang isang servo-controlled na positioner ay nagbibigay ng tumpak na pag-ikot at paulit-ulit na pag-index. Nakakatulong iyon kapag kailangan ng ilang bahagi ng parehong pagkakasunud-sunod ng weld at dapat mapanatili ng operator ang isang matatag na anggulo ng sulo. Para sa isang pangkalahatang-ideya, tingnan welding positioners at kahusayan sa paggawa .
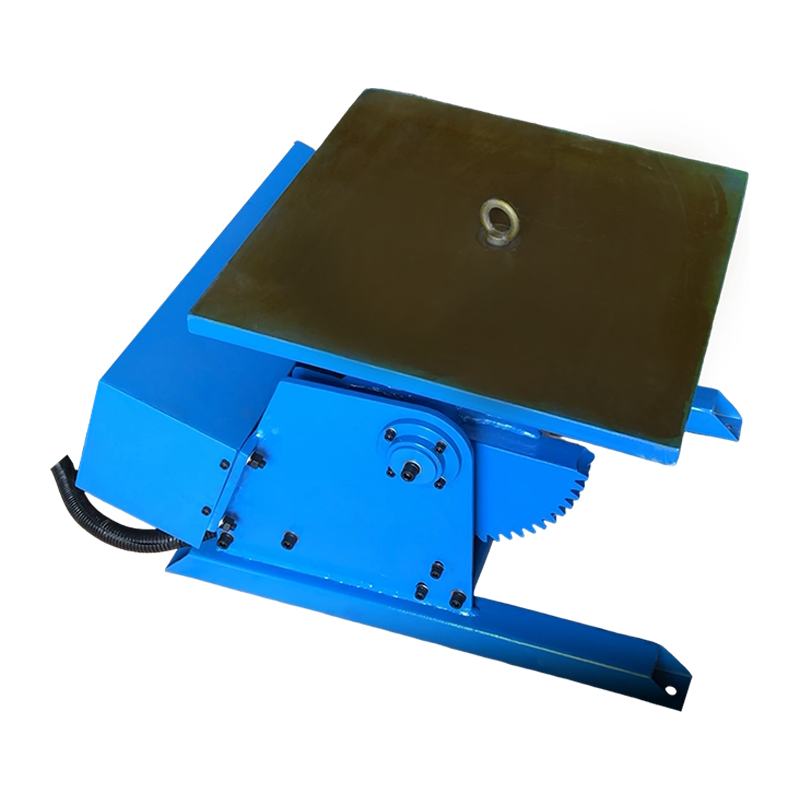 300KG Welding Positioner na may Servo Control sales@weldnicefactory.com Tingnan ang Produkto →
Para sa mahabang longitudinal seams sa stainless vessels, isang TIG column at boom ang humahawak sa torch habang ang workpiece o carriage ay gumagalaw sa isang kontroladong bilis. Ito ay lalong kapaki-pakinabang kapag ang pamamaraan ay nangangailangan ng pare-parehong haba ng arko at limitadong paggalaw ng operator.
 TIG Column at Boom Welding Support TIG column at boom para sa tumpak na pagpoposisyon ng torch, paglalakbay at oscillation sa manipis na pader at precision na mga bahagi, kabilang ang hindi kinakalawang na mga tahi ng sisidlan. Tingnan ang Produkto →
Mga Madalas Itanong
Maaari ka bang magwelding ng hindi kinakalawang na asero gamit ang isang MIG welder?
Oo, ang isang MIG welder ay maaaring magwelding ng hindi kinakalawang na asero kapag ito ay nilagyan ng stainless filler wire at isang naaangkop na argon-rich shielding gas. Ang banayad na bakal na wire at isang CO2-heavy gas mix ay hindi magbibigay ng parehong corrosion resistance, kahit na ang weld ay mukhang katanggap-tanggap.
Maaari ka bang magwelding ng hindi kinakalawang na asero hanggang sa banayad na bakal?
Oo, ang hindi kinakalawang na asero ay maaaring i-welded sa banayad na bakal, karaniwang may ER309L na tagapuno at kinokontrol na pagbabanto. Ang joint ay praktikal para sa istruktura o hindi kritikal na mga aplikasyon, ngunit maaaring hindi ito tumugma sa pagganap ng kaagnasan ng isang ganap na hindi kinakalawang na hinang.
Kailangan ba ng hindi kinakalawang na asero ng preheat?
Karamihan sa mga austenitic na hindi kinakalawang na grado ay hindi nangangailangan ng paunang init at sa pangkalahatan ay hindi dapat painitin nang labis. Ang mga ferritic at martensitic grade ay maaaring mangailangan ng preheat o post-weld heat treatment depende sa grade at procedure, kaya sundin ang qualified welding procedure kaysa sa pangkalahatang tuntunin.
Bakit kinakalawang ang aking hindi kinakalawang na hinang?
Ang isang hindi kinakalawang na weld ay kinakalawang kapag ang passive layer ay nasira o ang deposito ay nahawahan. Kabilang sa mga karaniwang sanhi ang mga brush na carbon steel, banayad na bakal na tagapuno, mahinang saklaw ng gas, matinding init ng kulay, kahalumigmigan, at hindi paglinis o pag-passivate ng natapos na hinang.
Sa pagsasagawa, ang matagumpay na hindi kinakalawang na welding ay bumaba sa isang maliit na hanay ng mga kontrol: itugma ang tagapuno, panatilihing init sa loob ng pamamaraan, linisin ang joint, protektahan ang weld gamit ang tamang gas, at gumamit ng kagamitan sa pagpoposisyon kapag nagpapabuti ito ng pagkakapare-pareho. Ang materyal ay weldable—ngunit ginagantimpalaan nito ang disiplinadong pagsasanay sa tindahan.