Sagutin muna: ang mga tool at kagamitan para sa paggawa ng metal na nagpapasya kung ang isang trabaho ay kumikita ay ang mga makina na nagpuputol ng plato, pinipihit ang workpiece at pinapanatili ang sulo sa posisyon - hindi ang mga tool sa hand toolbox. Para sa isang tindahan na nagtatayo ng 3 m diameter na mga vessel o 12 m structural beam, ibig sabihin ay apat na grupo: cutting machine, workholding at positioning equipment (rotators at positioner), welding automation (column at boom system, welding heads), at ang mga sumusuportang item tulad ng grinder, clamps, pagsukat, fume extraction at PPE.
Ang paggawa ng metal ay karaniwang tinukoy bilang apat na mga operasyon: pagputol ng stock sa laki, pagbuo nito sa pamamagitan ng pag-roll, baluktot o pagpindot, pagdugtong dito sa pamamagitan ng welding o bolting, at pagtatapos nito sa pamamagitan ng paggiling, pagsabog at pagpipinta. Ang bawat operasyon ay may sariling listahan ng kagamitan, at ang mga priyoridad ay nagbabago sa laki ng bahagi. Ang gawaing sheet metal ay pinangungunahan ng mga gunting, press brakes at mga tool sa kamay, habang ang mabigat na paggawa ng mga tangke, tore, tubo at structural steel ay pinangungunahan ng mga makinang humahawak sa bigat at init.
Narito ang praktikal na pagsusulit. Ang isang 30-tonelada, 3 m diameter na shell ng tangke na hinangin nang pahalang ay tumatagal ng dalawang welder na humigit-kumulang isang shift sa bawat circumferential seam, dahil dapat silang huminto, muling iposisyon gamit ang isang kreyn at umakyat pabalik sa posisyon. Ilagay ang parehong shell sa isang powered welding rotator na ang tahi ay nakahawak sa patag na posisyon, at ang parehong dalawang welder ay tatapusin ang tahi sa loob ng humigit-kumulang 40 minuto gamit ang submerged arc welding sa 500-700 A. Ang solong pagbabagong iyon ay karaniwang mas nagkakahalaga kaysa sa pagbili ng pangalawang welding machine.
Nauuna ang Kagamitan sa Paggupit: Flame, Plasma o Laser?
Ang paggupit ay ang unang hakbang sa bawat gawaing katha, at ito ay kung saan ang maling makina ay lumilikha ng pinakamaraming rework, dahil ang isang hiwa na gilid na wala sa parisukat o init-distorted ay hindi magsasara nang malinis sa isang weld joint.
Paano ihambing ang mga pangunahing proseso ng pagputol
Ang mga figure sa ibaba ay karaniwang mga halaga ng tindahan. Ang mga eksaktong numero ay nakadepende sa makina, sa gas o nozzle set at sa materyal na grado.
| Proseso | Karaniwang kapal | Kerf at pagpaparaya | Kung saan magkasya |
|---|---|---|---|
| Oxy-fuel (apoy) | 6-150 mm at mas mataas | Kerf 2-4 mm, tolerance sa paligid /-1.5 mm, malawak na zone na apektado ng init | Makapal na carbon steel plate at structural profile; pinakamababang gastos bawat metro sa itaas 25 mm |
| Magandang plasma | 0.5-50 mm | Kerf 1.5-3 mm, tolerance malapit sa /-0.5 mm, light dross sa ilang grado | Hindi kinakalawang na asero at aluminyo, pinaghalong materyal na mga tindahan, katamtamang kapal |
| Fiber laser | 0.5-25 mm, mas mabilis ang thinner | Kerf 0.2-0.5 mm, tolerance malapit sa /-0.1 mm, minimal distortion | Mga bracket, sheet at masikip na pugad kung saan mahalaga ang throughput |
Ano ang dapat suriin sa isang CNC cutting machine
- Ang laki ng mesa at haba ng riles ay dapat magkasya sa pinakamalaking plato na talagang binibili mo, kasama ang nesting margin.
- Uri ng drive: gantry na may dual-side drive para sa malalawak na mesa; ang single-side drive ay mas mura ngunit lumilihis sa ilalim ng pagkarga.
- Control at nesting software: ang offline na programming ay kadalasang nakakatipid ng mas maraming oras kaysa sa mas mataas na bilis ng pagputol.
- Pagkuha ng usok at alikabok, na nagpoprotekta sa operator at kinakailangan sa karamihan ng mga workshop.
- Repeatability: humingi ng figure sa mm kada metro at i-verify ito gamit ang cut sample sa halip na brochure.
- Mga opsyon na sulit na bayaran: awtomatikong kontrol sa taas ng sulo, mga ulo ng paggupit ng bevel at pagputol ng apoy ng dalawahang sulo para sa mahabang tuwid na mga gilid.
Workholding at Positioning: Ang Kagamitan na Pinakamabilis Magbayad
Kung ang isang tindahan ay makakayanan lamang ng isang pag-upgrade, ang pagpoposisyon ay kadalasang mas mahusay na pamumuhunan kaysa sa isa pang welder, dahil ang pagpoposisyon ay nagbabago ng posisyon ng welding mula patayo o overhead patungo sa flat, at ang flat ay kung saan posible ang mataas na deposition rate.
Welding rotators: itugma ang wheel set sa shell, hindi lang ang tonnage
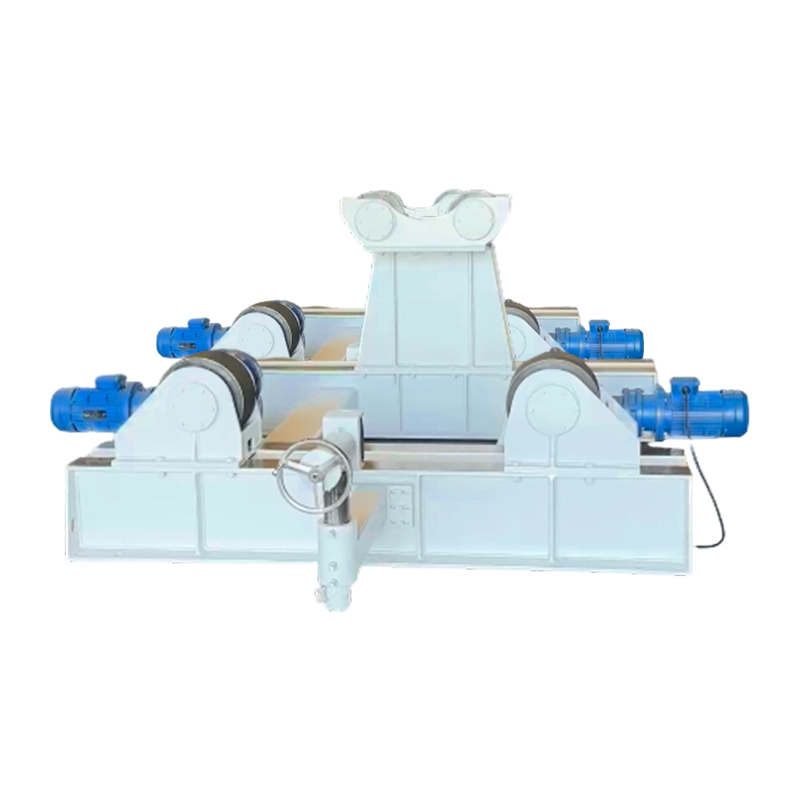
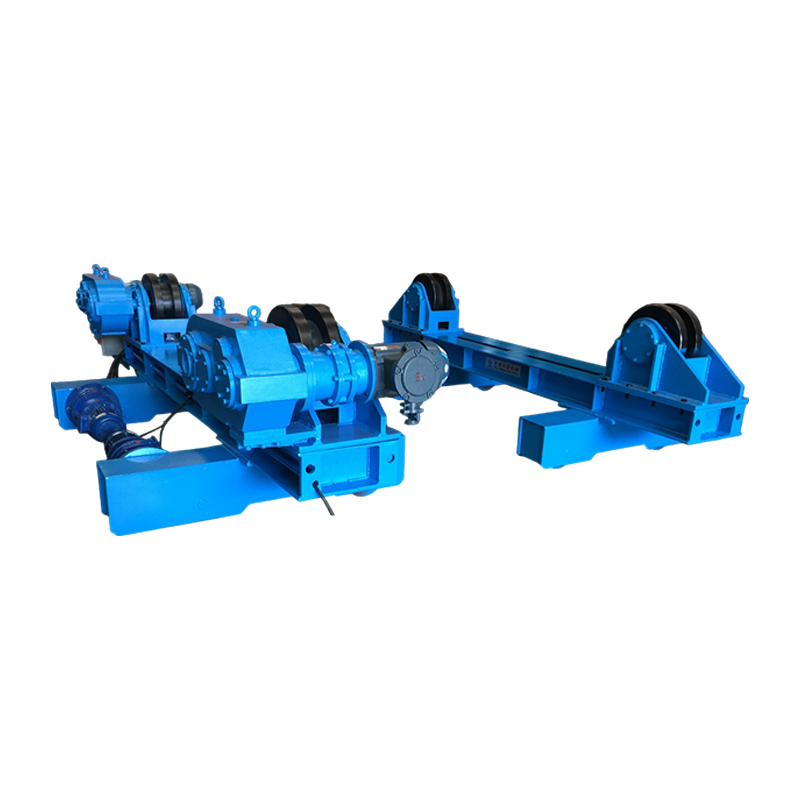
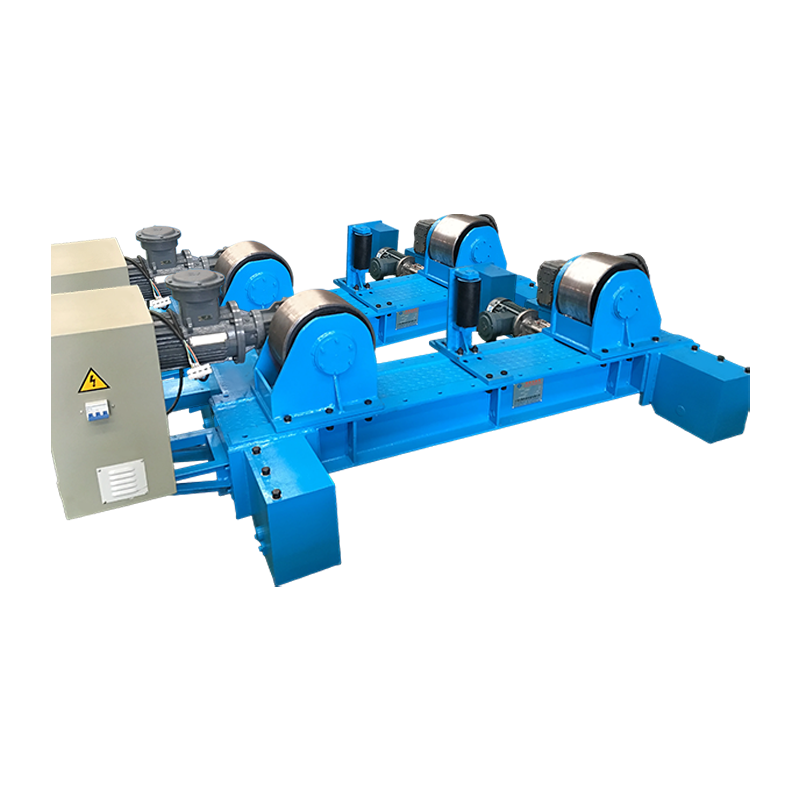
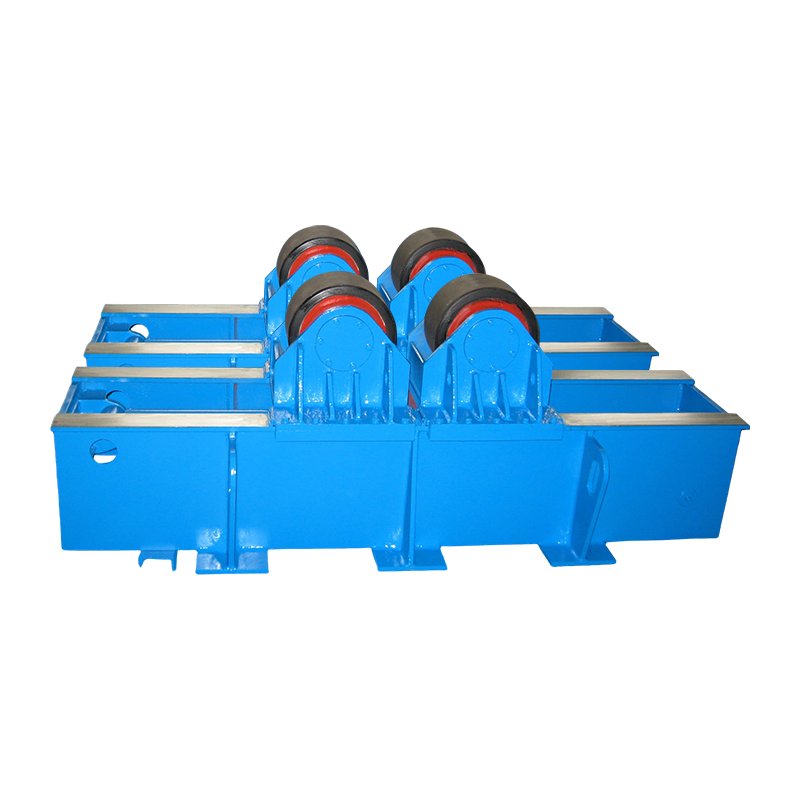
Ang welding rotator, na tinatawag ding turning roll, roller frame o pipe rotator, ay isang pares ng pinapatakbo at idler na gulong na nagpapaikot ng cylindrical na workpiece sa ilalim ng welding head o manual welder. Ang kapasidad ng pag-load ay na-rate bawat pares at kailangang takpan ang workpiece, ang tooling at anumang panloob na mga fixture; Ang isang 100 t set ay hindi labis-labis para sa isang 80 t shell, dahil ang isang off-centre seam ay naglilipat ng load sa isang gulong.
- Uri ng gulong: Ang mga polyurethane na gulong ay nagpoprotekta sa mga makina o pininturahan na ibabaw, ang mga gulong na bakal ay nagdadala ng pinakamabigat na karga.
- Configuration: hinahayaan ng mga self-aligning unit ang workpiece na itakda ang anggulo ng gulong, na nababagay sa iba't ibang diameters; ang mga adjustable unit ay gumagamit ng mga nakapirming anggulo at nababagay sa paulit-ulit na produksyon ng isang diameter; Ang mga fit-up rotator ay nagdaragdag ng hydraulic lift at pahalang na pagtulak upang isara ang mga longitudinal seams sa mga shell ng tangke.
- Hanay ng diameter: ang mga makina ay tinukoy sa pamamagitan ng minimum at maximum na diameter ng trabaho, kaya tingnan kung saklaw ng hanay ang iyong pinakamaliit na tangke pati na rin ang iyong pinakamalaking.
- Pagmamaneho at kontrol: variable-frequency drive na may pendant o foot control, ang bilis ng pag-ikot ay karaniwang nasa pagitan ng 100 at 1000 mm bawat minuto, kasama ang inching para sa alignment.
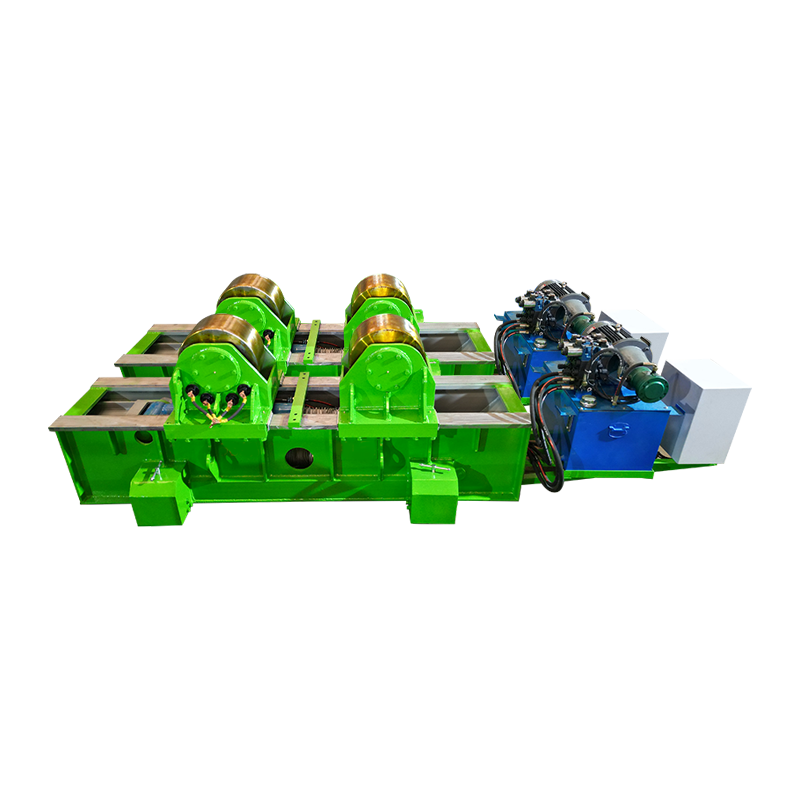
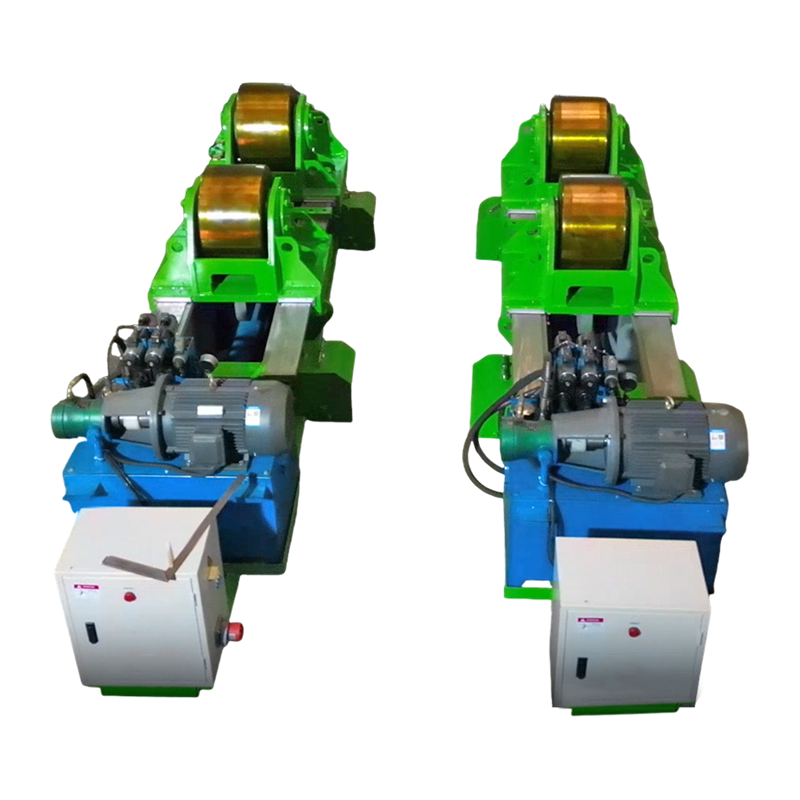
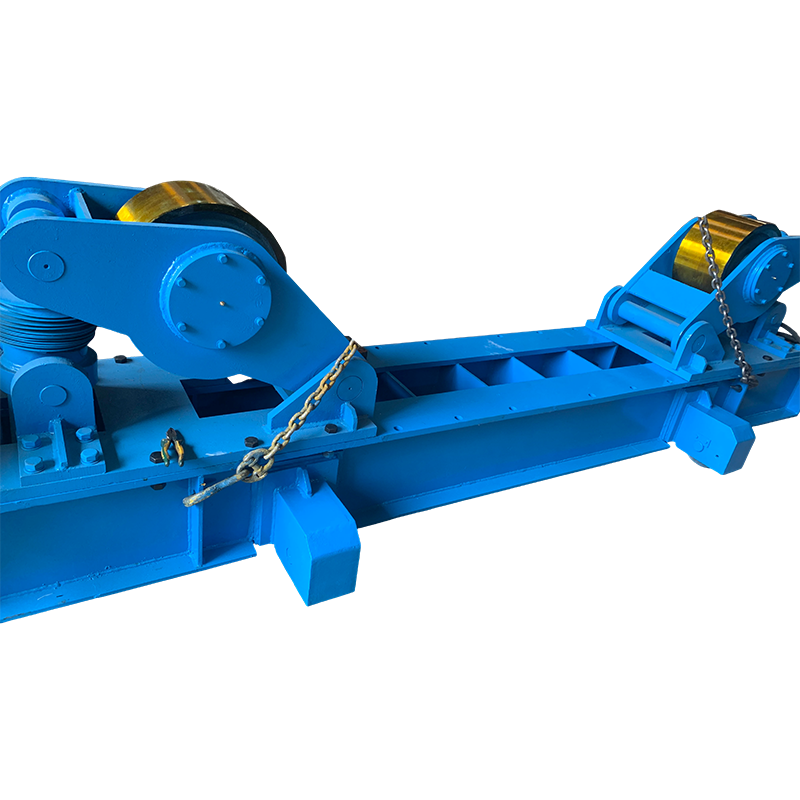 100T Fit-Up Welding Rotator na may Manu-manong Orbital Movement Heavy-duty 100-toneladang fit-up rotator para sa cylindrical workpieces; manual rail movement, adjustable center distance, at stable seam welding support para sa malalaking sisidlan. Tingnan ang Produkto →
Para sa malalaking sasakyang-dagat, ang isang fit-up rotator sa 100 t class na may manu-manong orbital na paggalaw ay isang karaniwang panimulang punto, at ang parehong lohika ay nagpapaliwanag kung paano binabago ng mga welding rotator ang tangke ng metal at paggawa ng tubo sa pagsasanay.
Welding positioners: torque at eccentricity mas mahalaga kaysa sa load rating
Ang isang welding positioner ay tinukoy sa pamamagitan ng metalikang kuwintas, karaniwang ipinahayag sa kNm, kasama ang eccentricity ng load, hindi sa pamamagitan ng load sa kilo lamang. Ang isang 3 t positioner na may malaking mesa ay maaari lamang gumawa ng 3-6 kNm ng tilting torque, at ang isang mahabang workpiece na naka-clamp palayo sa table center ay nagpaparami ng demand.
- Mag-load laban sa torque: hilingin sa supplier na kalkulahin ang iyong aktwal na bahagi at ang sentro ng grabidad nito.
- Configuration: ang mga conventional single-column turntable ay sumasaklaw sa 30 kg hanggang sampu-sampung tonelada, double-column at L-type na mga table na humahawak ng offset o mga pahabang bahagi, at ang mga unit na kinokontrol ng servo ay tumpak na humahawak sa posisyon para sa automated welding.
- Mga feature ng talahanayan: T-slot o tapped hole para sa clamping, hollow center para sa mga cable at gas, at isang nakasaad na flatness figure para sa tumpak na pagpupulong.
- Movement: 360 degree rotation na may 0-90 degree tilt ay standard, kaya kumpirmahin ang speed range para sa welding kumpara sa load at unload.
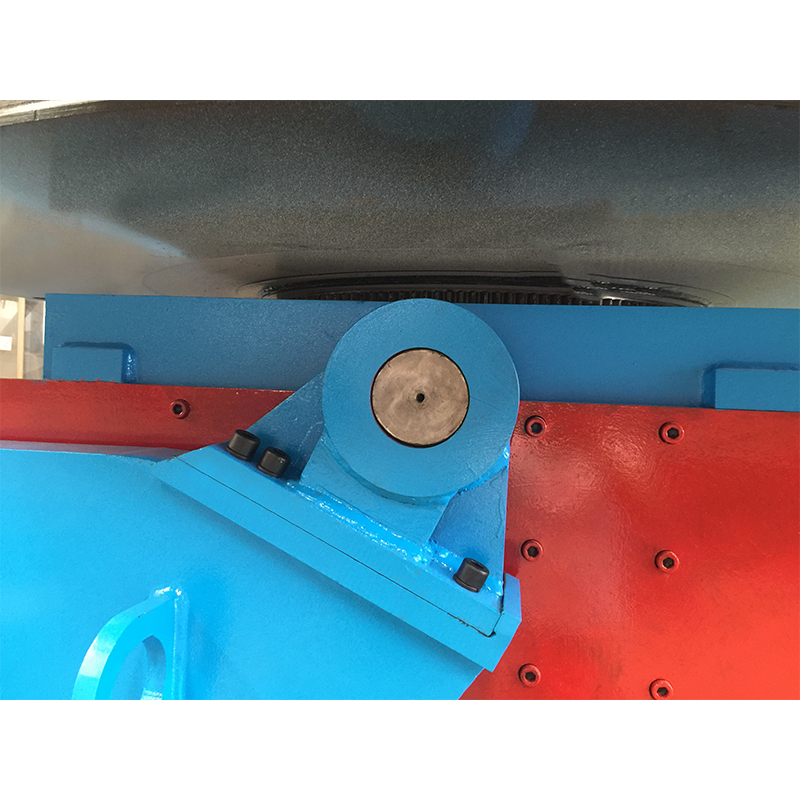 5T Conventional Welding Positioner para sa Medium-to-Heavy Workpieces Limang toneladang conventional positioner na may tilting at rotation, variable-frequency speed control, at maramihang control mode; nababagay sa mga karaniwang pang-industriya na workpiece habang binabalanse ang kapasidad at gastos. Tingnan ang Produkto →
Ang isang kumbensyonal na 5 t turntable na may karaniwang pag-ikot at pagtabingi ay hahawak sa karamihan ng maliliit na frame at bracket assemblies; mas malaki o awkward na mga bahagi ay kadalasang lumilipat sa mas malawak welding positioner at hanay ng turntable .
Mga Column at Boom System at Awtomatikong Welding
Kapag ang workpiece ay lumiliko nang mapagkakatiwalaan, ang susunod na bottleneck ay ang tanglaw. Ang welding manipulator, kadalasang tinatawag na column at boom, ang humahawak sa welding head, pinananatiling pare-pareho ang stick-out at hinahayaan ang isang operator na magpatakbo ng tahi mula sa isang control station sa halip na tumayo sa ibabaw ng arko.
SAW o TIG column at boom?
- Ang nakalubog na arc welding ay nababagay sa carbon steel mula sa humigit-kumulang 6 mm pataas, na may mga rate ng deposition na ilang kilo bawat oras at isang flux recovery system.
- Ang TIG ay nababagay sa hindi kinakalawang na asero, aluminyo at manipis, mataas na kalidad na mga joint; ito ay mas mabagal at nangangailangan ng tumpak na kontrol sa haba ng arko kasama ang isang malamig na wire feed.
- Tinutukoy ang mga custom na boom ayon sa boom stroke, taas ng column, travel bogie at traverse type upang umangkop sa mahahabang sasakyang-dagat o restricted bay layout.
- Pagsasama: ang mga manipulator ay karaniwang inuutusan kasama ng isang rotator at isang shared control system, kaya ang bilis ng pag-ikot at bilis ng welding ay mananatiling naka-synchronize.
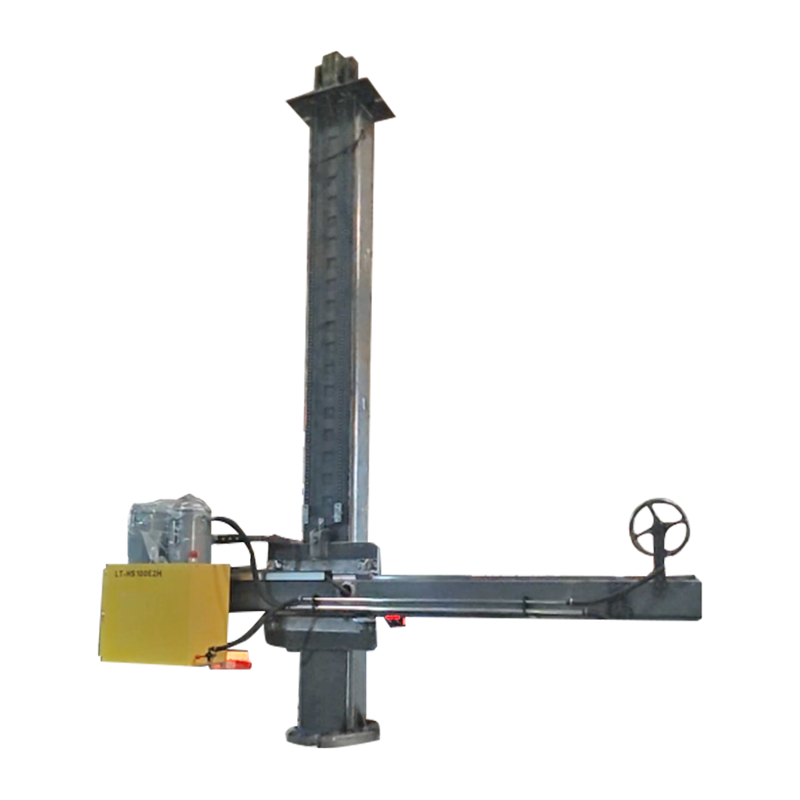 4030 Customized Column at Boom na may Electric Orbital Movement Customized welding column at boom na may electric orbital movement; bahagi ng pamilya ng welding manipulator na may hawak na welding head na may steady stick-out. Tingnan ang Produkto →
Mga Pansuportang Tool at Consumable na Kailangan Mo Pa Rin
Ang mga kagamitan sa kapital ay hindi nag-aalis ng pangangailangan para sa maliliit na bagay, at ang nawawalang clamp ay humihinto sa isang 100 t rotator na kasing epektibo ng isang pagod na grinding disc.
- Angle grinder na may stock ng mga grinding, cutting at flap disc para sa weld dressing at paghahanda sa gilid.
- Mga Clamp: F-clamp, edge clamp, pipe alignment clamp at strongback para sa fit-up bago mag-tacking.
- Mga tool sa pagsukat: tape, steel rule, welding gauge para sa haba ng binti at lalamunan, mga antas at isang vernier calliper.
- Paghahanda sa ibabaw: wire brushes, needle scaler at degreasing tool, dahil ang porosity ay karaniwang nagsisimula sa oil at mill scale.
- Pagkuha ng fume at PPE: tamang helmet shade, guwantes, leather, proteksyon sa pandinig at pagkuha o respirator para sa hindi kinakalawang at galvanized na trabaho.
Pagtutugma ng Kagamitan sa Trabaho: Isang Talaan ng Pagpili
Ang talahanayan sa ibaba ay nagmamapa ng mga karaniwang problema sa paggawa sa kagamitan na lumulutas sa mga ito at sa detalye na nagpapasya kung talagang gumagana ang pagbili.
| Trabaho o problema | Equipment | Pagtutukoy na nagpapasya sa tagumpay | Karaniwang saklaw |
|---|---|---|---|
| Mga shell ng tangke at sisidlan | Fit-up welding rotator na may hydraulic lift | Mag-load sa bawat pares, hanay ng diameter, lapad ng gulong | 10-1000 t |
| Mga sisidlan ng tubo at presyon | Self-aligning o adjustable welding rotator | Configuration ng gulong, saklaw ng bilis, uri ng drive | 1-300 t |
| Mga maliliit na pagtitipon at mga frame | Welding positioner o turntable | Torque sa kNm, eccentricity, flatness ng mesa | 30 kg-50 t |
| Mahabang tahi sa mga sisidlan | Manipulator ng column at boom | Boom stroke, paglalakbay sa hanay, uri ng ulo | 3-8 m booms |
| Paghahanda ng plato | CNC flame o plasma cutting machine | Cutting width, repeatability, nesting software | 1.5-4 m ang lapad |
Mga Pagsasaalang-alang sa Pagbili at Mga Karaniwang Panganib
Karamihan sa mga mamahaling pagkakamali sa welding equipment ay mga pagkakamali sa detalye sa halip na mga depekto sa pagmamanupaktura, at kadalasang nakikita ang mga ito bago mailagay ang order.
- Duty cycle: magkaibang mga makina ang pasulput-sulpot na paggamit ng shop at three-shift production, kaya hilingin ang rating ng tungkulin at klase ng motor insulation.
- Torque at eccentricity, hindi lang tonnage: i-verify ang load chart gamit ang iyong tunay na center of gravity.
- Ang pagpapaubaya laban sa pangangailangan: ang pagbabayad para sa /-0.1 mm sa isang cutting table ay nasasayang sa flame-cut plate na hinangin na may 2 mm na agwat.
- Mga ekstra at serbisyo: ang mga gulong, bearings, drive motors, control boards at pendant connectors ay dapat na mga karaniwang bahagi o malinaw na dokumentado.
- Sertipikasyon at mga dokumento: Pagmarka ng CE kung saan kinakailangan, mga sertipiko ng materyal, mga wiring diagram at isang manwal sa wika ng iyong mga operator.
- Pagsubok sa pagtanggap ng pabrika: patakbuhin ang makina na may kinatawan na pagkarga bago ipadala at itala ang bilis ng pag-ikot, ingay at pagtaas ng temperatura.
- Pag-customize kumpara sa pamantayan: kung hindi pangkaraniwan ang hanay ng diameter, karaniwang mas mura at mas mabilis ang isang binagong standard na makina kaysa sa ganap na custom na disenyo.
- Pag-install at pagsasanay: sumang-ayon kung sino ang nagsusuplay ng mga pundasyon, kapangyarihan, pagkomisyon at pagsasanay sa operator bago pumirma.
FAQ
Ano ang pagkakaiba sa pagitan ng welding rotator at welding positioner?
Ang welding rotator ay nagpapaikot ng cylindrical na gawain tungkol sa sarili nitong axis, na nababagay sa mga tubo, drum at mga shell ng tangke. Ang welding positioner ay itinatagilid at pinaikot ang isang workpiece sa isang mesa upang ang isang weld ay madala sa isang komportableng posisyon, na nababagay sa mga frame, flanges at mga gawa-gawang assemblies. Ang mga tindahan na nagtatrabaho sa mga sisidlan ay karaniwang nangangailangan ng pareho.
Gaano karaming kapasidad ng pagkarga ang kailangan ko?
Magsimula sa pinakamabigat na workpiece, magdagdag ng tooling at fixtures, magdagdag ng 20-30 percent margin, pagkatapos ay suriin ang sira-sira na load case. Ang na-rate na kapasidad ay karaniwang nagpapalagay ng nakasentro na pagkarga sa isang antas na pares ng mga gulong, kaya ang isang offset na tahi ay nakakabawas sa magagamit na pigura.
Dapat ba akong pumili ng self-aligning o adjustable welding rotators?
Ang mga self-aligning unit ay mas mahusay para sa magkahalong diameter at iba't ibang trabaho, mas maganda ang adjustable unit kung saan ang isang diameter ay paulit-ulit na ginagawa at predictable wheel contact matters, at ang mga fit-up na bersyon ay ang pagpipilian kapag ang mga longitudinal seams ay kailangan ding sarado at ihanay.
Maaari bang magdagdag ng kagamitan sa pagpoposisyon sa ibang pagkakataon?
Oo, ngunit planuhin muna ang mga pundasyon at bay layout. Ang pag-retrofitting ng 100 t rotator sa isang bay na idinisenyo para sa isang 20 t unit ay kadalasang nagkakahalaga ng higit pa kaysa sa mismong makina, at ang crane access ay kadalasan ang tunay na hadlang.
Aling mga pansuportang tool ang pinakamahalaga?
Mga gilingan, pang-ipit at mga kasangkapan sa pagsukat. Karamihan sa mga problema sa kalidad ng weld ay bumabalik sa fit-up, paglilinis at pagsukat sa halip na sa pinagmumulan ng kapangyarihan ng welding.
Simulan ang detalye mula sa workpiece sa halip na sa catalog: sukatin ang pinakamabigat at pinakamaliit na bahagi, magpasya kung aling posisyon ng welding ang gagawin ng bawat tahi, at pagkatapos ay piliin lamang ang pagputol, pag-ikot at paghawak ng mga kagamitan na makakapaghatid ng posisyong iyon nang paulit-ulit. Ang mga makinang gumagalaw sa trabaho ang siyang nagpapasya kung gaano karaming oras ang aktwal na ginagawa ng isang shift.