Ang MIG welding ay pinakamabisa kapag apat na kondisyon ang magkakasabay: ang base metal ay malinis at tuyo, ang kapal ng pader ay humigit-kumulang sa pagitan ng 3 mm at 12 mm, ang arko ay protektado mula sa gumagalaw na hangin, at ang joint ay hinangin sa patag o pahalang na posisyon — o iniikot para manatili ito doon. Alisin ang alinman sa mga kundisyong iyon at tatakbo pa rin ang proseso, ngunit tahimik itong huminto sa pagiging pinakamabilis, pinakamalinis at pinakamatipid na opsyon sa sahig ng tindahan.
Ang MIG welding, na pormal na gas metal arc welding (GMAW), ay nagpapakain ng tuluy-tuloy na consumable wire electrode sa pamamagitan ng baril habang pinoprotektahan ng externally supplied shielding gas ang molten pool. Dahil ang wire ay hindi tumitigil, walang slag sa chip at walang electrode na magbabago bawat ilang daang milimetro, na kung bakit ang proseso ay nangingibabaw sa welding sa produksyon sa tuwing nagtutulungan ang mga kondisyon sa pagtatrabaho.
Ang Apat na Kundisyon na Ginagawang Pinakamahusay na Pagpipilian ang MIG
Bawat praktikal na desisyon tungkol sa MIG — diameter ng wire, gas mix, amperage, fixture — ay bumabalik sa apat na kondisyong ito sa istruktura, at nararapat na suriin ang mga ito bago isulat ang isang pamamaraan ng hinang.
Malinis, tuyong metal
Ang mill scale, langis, pintura at moisture ay nasusunog sa loob ng arko at nagiging porosity. Sampung minuto na may gilingan ay mas mura kaysa sa rework ticket.
3 mm hanggang 12 mm na pader
Sapat na manipis upang mag-fuse sa pamamagitan ng walang tapyas, sapat na kapal na ang rate ng deposition ay nagbabayad para sa sarili nito. Sa ibaba ng 1.5 mm ang arko ay nagiging hindi matatag; higit sa 12 mm ikaw ay nasa mga bevel at multi-pass na teritoryo.
Hangin pa
Ang shielding gas ay ang pinakamahinang link. Aalisin ng isang light cross-draft ang gas envelope at mag-iiwan ng porosity, gaano man kahusay ang mga setting.
Patag o pahalang na posisyon
Gumagana sa iyo ang gravity sa 1G at 2G, kaya ang bilis ng paglalakbay, pagpasok at hitsura ng bead ay lahat ng peak doon — o sa halip ay paikutin mo ang workpiece.
Lahat ng iba pa — inductance, travel angle, contact-tip distance — ay isang detalye ng pag-tune na maaaring itama gamit ang isang tsart at sampung minuto ng pagsasanay. Ang apat na ito ay structural, at walang machine setting ang makakatumbas sa isang nawawala.
Kapal at Materyal: Ang MIG Sweet Spot
Para sa carbon steel, ang MIG ay pinakamaganda sa plate mula sa humigit-kumulang 3 mm hanggang 12 mm, at napakahusay din nitong hinahawakan ang manipis na sheet sa ibaba ng 3 mm kapag masikip ang fit-up at malinis ang metal.
| kapal ng materyal | Wire diameter | Panasang gas | Mode ng paglipat |
|---|---|---|---|
| 1.0–3.0 mm na sheet | 0.8 mm (0.030 in) | 75% Ar / 25% CO2 | Short-circuit |
| 3.0–6.0 mm na plato | 1.0 mm (0.035 in) | 85% Ar / 15% CO2 | Short-circuit o spray |
| 6.0–12.0 mm na plato | 1.2 mm (0.045 in) | 90% Ar / 10% CO2 | Pag-spray o pulsed spray |
| 12 mm pataas | 1.2–1.6 mm | 90% Ar / 10% CO2 | Pulsed spray, bevelled joint, multi-pass |
Binabago ng aluminyo ang mga panuntunan: kailangan nito ng 100% argon, isang push technique para masira ang balat ng oxide, at isang spool gun o push-pull torch dahil ang wire ay masyadong malambot para mapakain sa mahabang liner. Ang hindi kinakalawang na asero ay nasa pagitan ng dalawa at karaniwang gusto ng tri-mix na gas na may helium o isang maliit na karagdagan sa CO2 upang makontrol ang pagkalikido.
Kalinisan at Pagkasyahin: Kung Saan Nagsisimula ang Karamihan sa Mga Problema sa MIG
Humigit-kumulang siyam sa sampung mga depekto sa MIG ay nagbabalik sa kontaminasyon o magkasanib na puwang na masyadong malawak para sa wire na ginagamit — hindi sa welding machine.
Mill scale at kalawang ay hindi lamang umupo sa ibabaw; sinisipsip nila ang init na dapat ay natutunaw sa parent metal, kaya bumababa ang penetration at binabayaran ng operator sa pamamagitan ng pag-winding up ng boltahe. Ang langis, pintura at cutting fluid ay kumukulo sa arko at itulak ang gas palabas ng pool, kaya naman halos palaging lumilitaw ang porosity sa unang pass ng isang bahagi na hindi kailanman na-degrease. Ang galvanized na bakal ay ang pinakamahirap na kaso: ang zinc coating ay dapat na lupa pabalik ng hindi bababa sa 25 mm mula sa magkasanib na linya, at kahit na ang fume ay nangangailangan ng mahusay na pagkuha.
Ang fit-up ay mahalaga din. Ang isang solidong wire na 1.2 mm ay hindi maaaring maging tulay sa isang 3 mm na root gap nang hindi nasusunog, kaya ang mga gaps ay dapat hawakan sa humigit-kumulang isang wire diameter o mas kaunti sa isang parisukat na butt joint. Kung hindi iyon papayagan ng pagpapaubaya sa katha, ang sagot ay karaniwang isang backing strip o isang pagbabago ng proseso sa halip na isang pagbabago ng mga setting.
Pinoprotektahan ang Gas, Draft at Reality sa labas
Ang MIG ay pinaka-epektibo sa hangin, at ang shielding gas ang dahilan.
Ang 12–20 l/min (25–40 cfh) na daloy ng argon mix ay maaaring alisin sa pamamagitan ng cross-draft na 8–10 km/h lang, na halos kasing bilis ng simoy ng hangin sa isang bukas na pinto ng tindahan. Ang pag-ikot ng rate ng daloy na mas mataas kaysa sa humigit-kumulang 20 l/min ay bihirang ayusin ang problema; ang batis ay nagiging magulong, nagsisimulang magpasok ng hangin sa atmospera at ang porosity ay lumalala sa halip na mas mabuti. Ang mga screen, kurtina at pansamantalang enclosure ay nilulutas ito sa workshop.
Sa site, ang tapat na sagot ay ang solid-wire na MIG ay natatalo sa gas-shielded flux-cored wire (FCAW-G), na mas pinahihintulutan ang hangin dahil nakakatulong ang slag at flux core na protektahan ang pool. Iyon ang dahilan kung bakit bihirang tumakbo sa solid wire ang panlabas na istrukturang hinang at pagkukumpuni sa field.
Posisyon at Pag-ikot: Panatilihin ang Arc sa Flat
Ang MIG ay naghahatid ng pinakamataas nitong deposition rate at ang pinakamalinis nitong butil sa flat (1G/1F) at pahalang (2G/2F) na posisyon, dahil hawak ng gravity ang molten pool kung saan ito gusto ng operator.
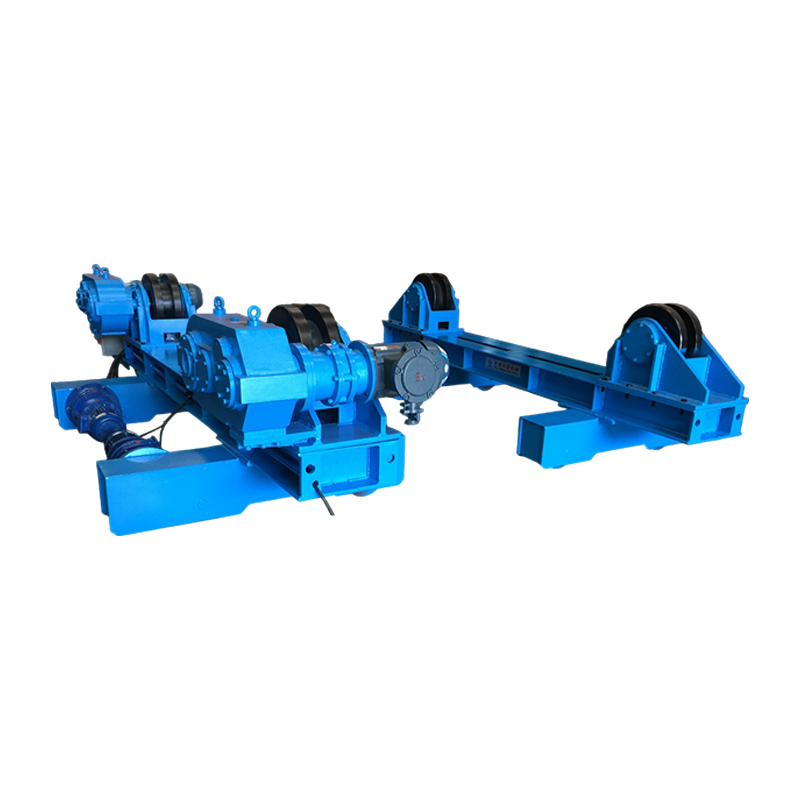
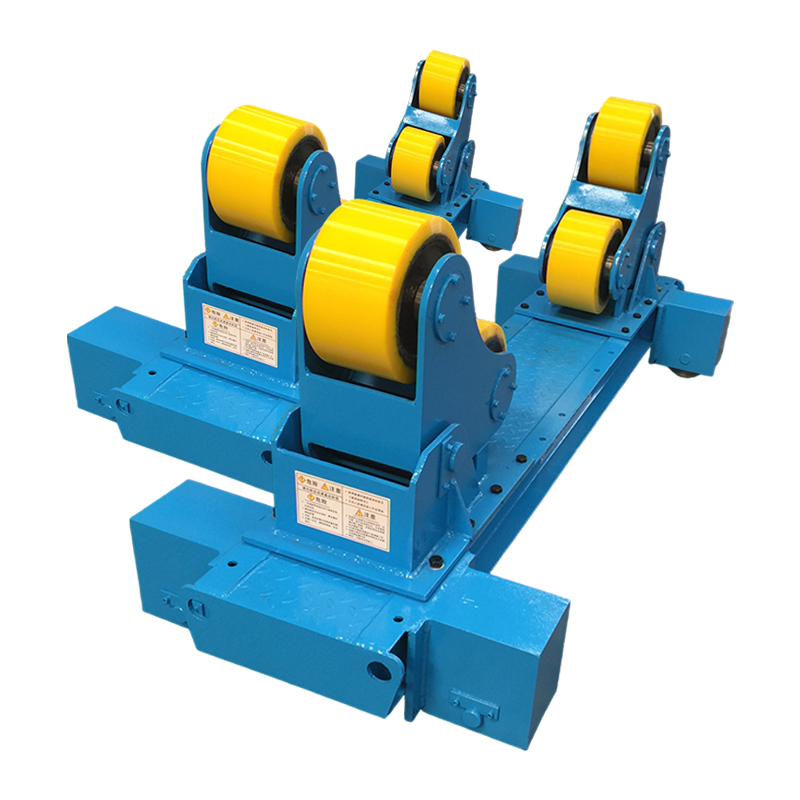
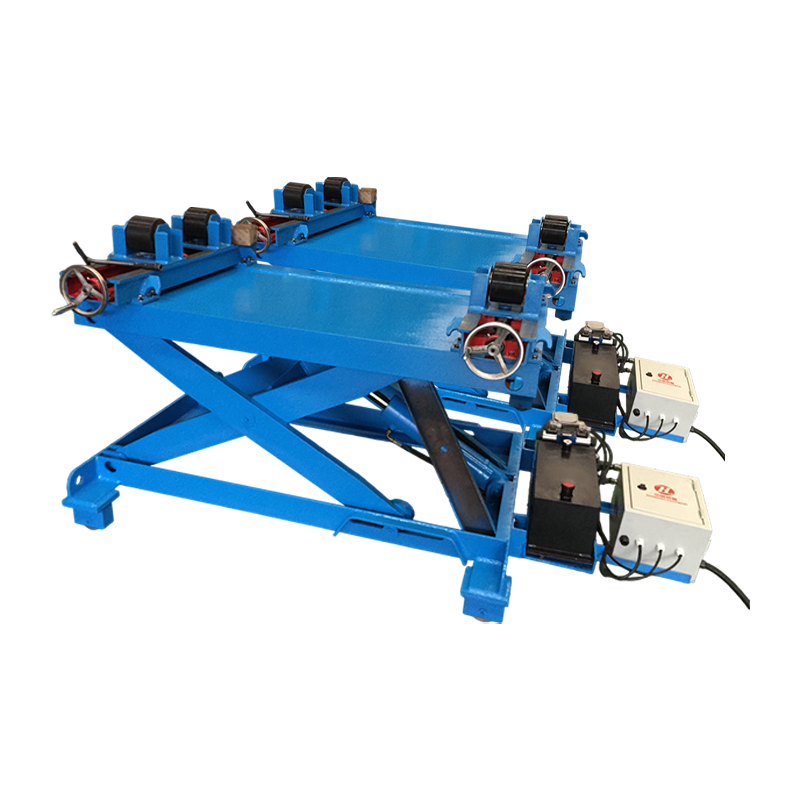
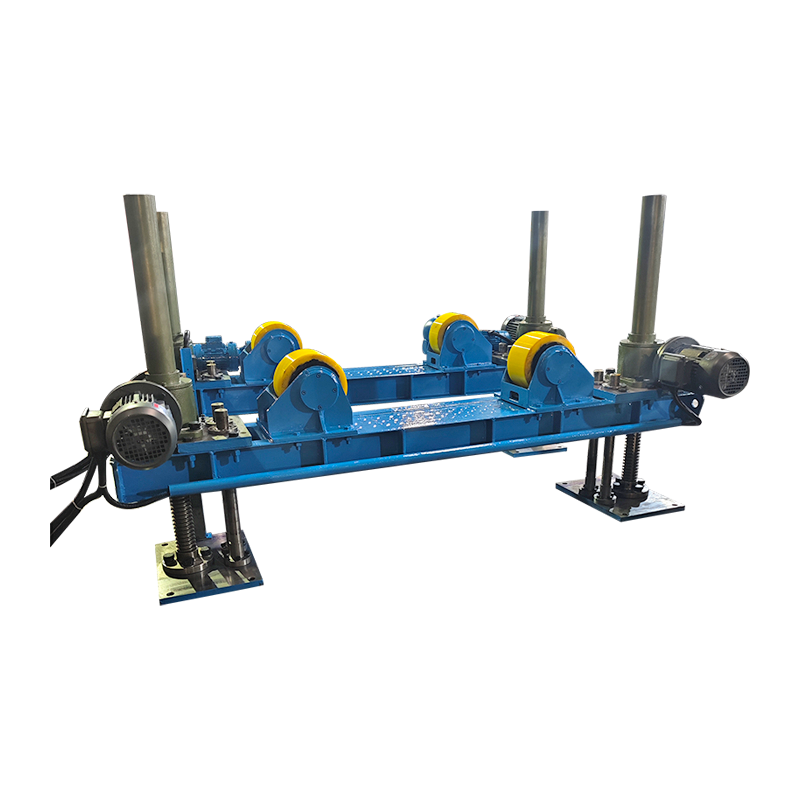
Sa produksyon, ang workpiece ay karaniwang iniikot sa halip na ang tanglaw. Pinapaikot ng welding rotator ang isang silindro, sisidlan o pipe spool sa isang kontroladong bilis ng ibabaw upang ang arko ay mananatili nang permanente sa patag na posisyon, na nagpapalit ng isang mabagal, nakadepende sa posisyon na trabaho sa isang nauulit. Para sa mahahabang tahi, pinipigilan ng isang unit na may anti-drift o powered orbital na paggalaw ang sisidlan mula sa gumagapang na axially habang lumiliko ito, kaya hindi umiikot ang tahi.
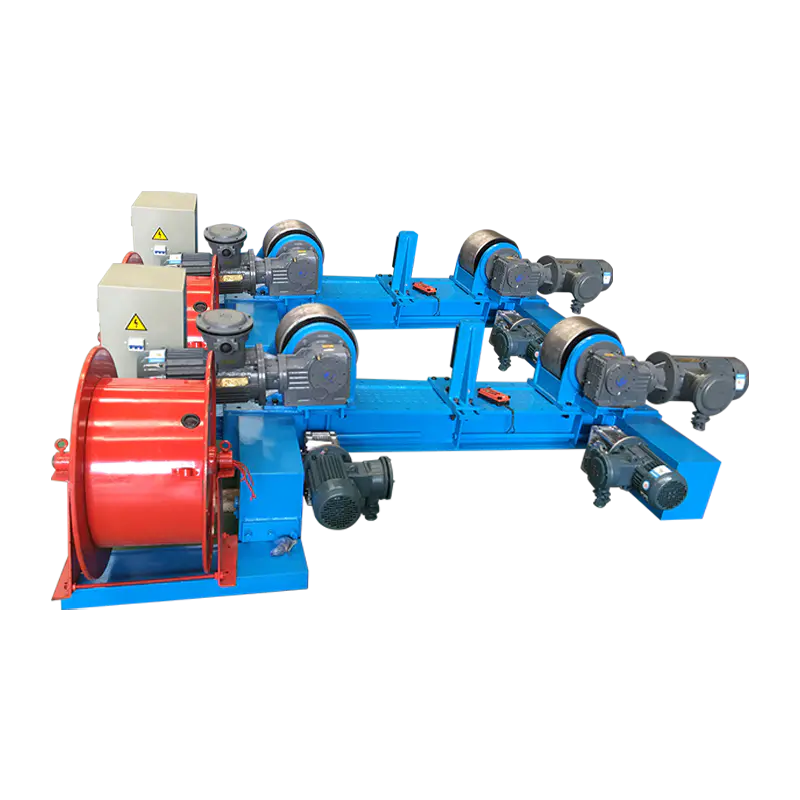 20T Adjustable Welding Rotator na may Electric Orbital Movement at Anti-Drift Electric welding rotator para sa malalaking cylinders, gamit ang anti-drift at dual-motor drive para mapanatiling stable at repeatable ang circumferential seams. Tingnan ang Produkto →
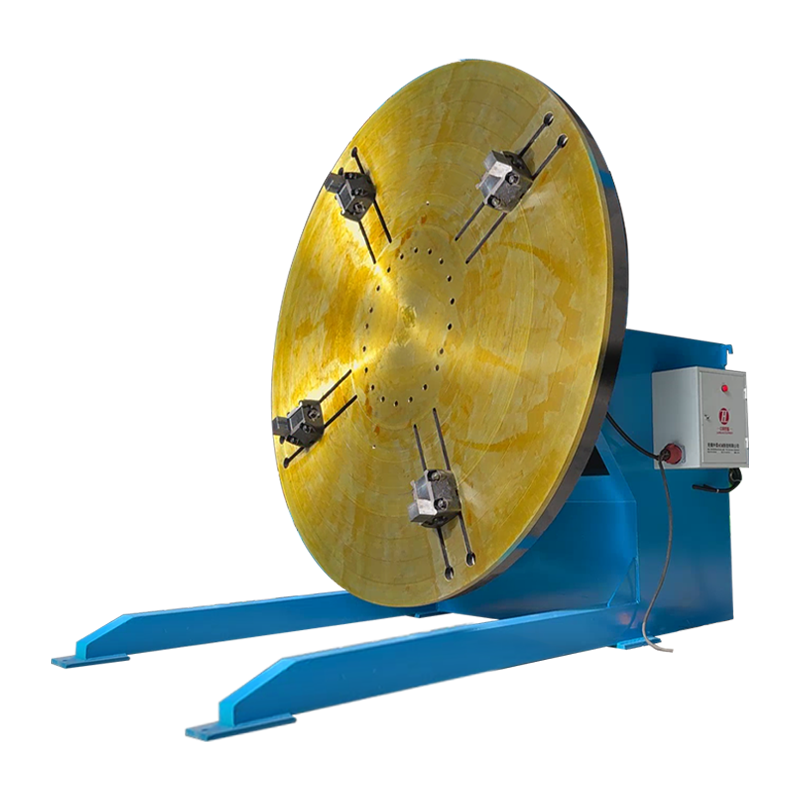
Ang mga bahaging hindi maaaring paikutin tulad ng isang silindro — mga bracket, frame, pump housing, valve body — ay hinahawakan sa isang welding positioner o turntable , na nagpapakiling at nagpapaikot sa trabaho upang ang joint ay ipinakita nang pahalang. Ang parehong tuntunin ay nalalapat: ang kabit, hindi ang pulso ng welder, ang magpapasya kung ang weld ay ginawa sa flat.
Isang Pre-Start Checklist na Lumulutas sa Karamihan sa Mga Reklamo sa MIG
Bago sisihin ang makina, ayusin ang listahang ito sa pagkakasunud-sunod — sa karamihan ng mga tindahan ang pagkakamali ay makikita sa unang limang item.
- Kumpirmahin ang electrode-positive (DCEP) polarity para sa solid wire sa bakal.
- Itakda ang contact-tip-to-work na distansya sa 10–15 mm; ang mas mahabang stick-out ay bumababa sa amperahe at sa pagtagos.
- Itakda ang daloy ng gas sa 12–20 l/min at suriin ang regulator na nakahawak ang trigger, hindi nakapahinga.
- Itugma ang bilis at boltahe ng wire feed sa bawat isa; ang arko ay dapat tunog tulad ng tuluy-tuloy na pagprito ng bacon, hindi pagkaluskos o humuhuni.
- Suriin ang tensyon ng drive roll at kondisyon ng liner — ang bird-nesting ay isang problema sa feed, hindi isang problema sa arko.
- I-clamp ang work return malapit sa joint, hindi sa pininturahan na frame rail.
- Para sa manipis na sheet, gumamit ng 5–15 degree na push angle at bahagyang mas mataas na inductance upang mapahina ang short-circuit transfer.
- Para sa mas mabigat na plato, kaladkarin ang baril at dagdagan ang bilis ng paglalakbay hanggang sa malinis na mabasa ang mga daliri sa paa.
Kapag MIG ang Maling Sagot
Ang MIG ay bihirang isang masamang proseso, ngunit sa ilang mga sitwasyon ay isa pang proseso ng arko ang nakakakuha ng lugar nito — at ang pagpapanggap kung hindi man ay nagkakahalaga ng pera.
| Proseso | Pinakamahusay na angkop sa | Praktikal na kapal | Pagpapahintulot sa hangin |
|---|---|---|---|
| MIG / GMAW (solid wire, gas) | Malinis na trabaho sa tindahan, sheet at medium plate, mataas na rate ng produksyon | 1–12 mm | mahirap |
| Flux-cored / FCAW-G | Trabaho sa site at panlabas, mas makapal na mga seksyon, mga structural joint | 6–25 mm | Mabuti |
| Stick / SMAW | Kinakalawang, marumi o basang metal, mga pagkukumpuni, mga nakakulong na espasyo | 3–20 mm | Mahusay |
| TIG / GTAW | Mga manipis na seksyon, root pass, hindi kinakalawang at aluminyo kung saan mahalaga ang hitsura | 0.5–6 mm | mahirap |
Dalawang karagdagang pagbubukod ang nagkakahalaga ng pagbibigay ng pangalan. Ang mga napakakapal na seksyon — higit sa 25 mm — ay kadalasang mas mabilis na may nakalubog na arko o flux-cored na multi-pass na trabaho. At napakaikling mga welds sa mga mahirap na posisyon, kung saan ang pagse-set up ng isang fixture ay nagkakahalaga ng higit pa kaysa sa weld mismo, madalas na mas mabilis gamit ang isang stick electrode.
Kung saan ang MIG ang Pinakamalaki ang Nagbabayad sa Produksyon
Ang mga tangke, pressure vessel, pipe spool, wind tower section at H-beam ay ang mga kapaligiran kung saan ang MIG welding ay pinakamabisa sa pang-industriyang sukat, dahil ang bawat isa sa kanila ay maaaring paikutin.
Sa isang sisidlan o pipe spool, ang trabaho ay nakatakda sa mga pinapatakbong roller, ang baril ay nakahawak sa isang nakapirming anggulo, at ang makina ang naglalakbay. Ang parehong logic ay nagtutulak sa produksyon ng tower at monopile, kung saan ang mga longitudinal at circumferential seams ay hinangin sa shell na lumiliko sa ilalim ng isang column at boom. Sa paggawa ng tangke at tubo, ang pagpapares na ito ng pag-ikot na may pare-parehong anggulo ng sulo ang nagpapabago sa MIG mula sa isang mabilis na manu-manong proseso tungo sa isang tunay na nauulit — ang praktikal na epekto ay sakop nang mas detalyado sa pagtingin na ito sa kung paano binabago ng mga welding rotator ang tangke ng metal at paggawa ng tubo .
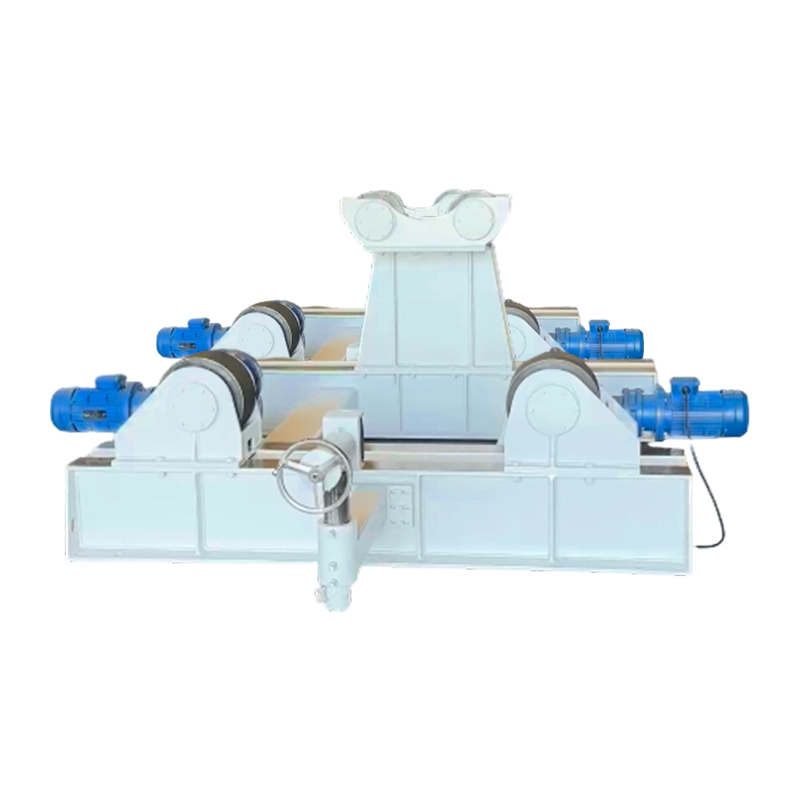
Ang mga mabibigat at awkward na workpiece ay kadalasang hinahawakan sa isang positioner, at ang malalaking shell na dapat ihanay bago magwelding ay nakikinabang mula sa fit-up rotator na may hydraulic lifting at horizontal pushing, na nag-aalis ng oras ng crane mula sa alignment step.
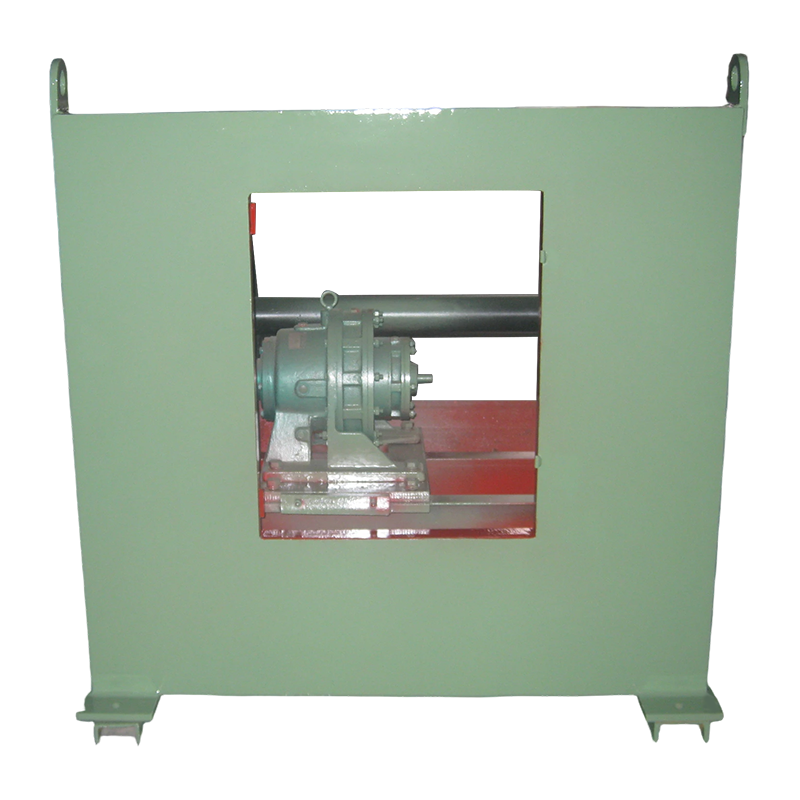 3T Conventional Welding Positioner para sa Mabibigat na Workpiece Pagkiling at pag-ikot ng turntable para sa mga workpiece na hanggang 3000 kg, na tumutulong na panatilihing flat ang mga welds sa panahon ng pressure vessel, pipeline, at structural fabrication. Tingnan ang Produkto →
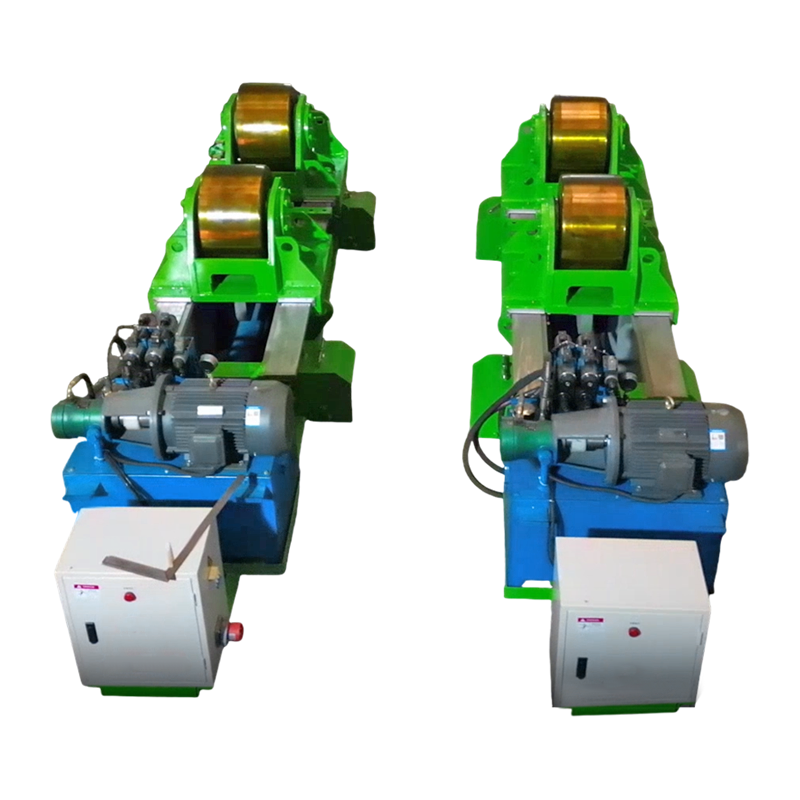 80T Fit-Up Welding Rotator na may Hydraulic Horizontal Pushing Hydraulic fit-up rotator para sa malalaking cylindrical shell, na may adjustable roller base at horizontal pushing para suportahan ang tumpak na welding assembly. Tingnan ang Produkto →
Ang karaniwang thread sa lahat ng mga kasong ito ay pare-pareho: ang arko ay nananatili sa patag na posisyon, ang bilis ng paglalakbay ay itinakda sa pamamagitan ng isang drive sa halip na sa pamamagitan ng kamay, at ang mga operator ay naglalaan ng kanilang pansin sa arko sa halip na sa pakikipaglaban sa gravity.
Mga Madalas Itanong
Maaari bang gamitin ang MIG welding sa labas?
Hindi gamit ang solid wire at shielding gas sa normal na flow rate. Ang hangin sa itaas ng humigit-kumulang 8–10 km/h ay nasira ang gas envelope, kaya ang gawaing panlabas ay karaniwang lumilipat sa gas-shielded flux-cored wire o naghihintay para sa isang screened enclosure na mabuo.
Ano ang perpektong hanay ng kapal para sa MIG?
Para sa carbon steel, humigit-kumulang 3 mm hanggang 12 mm ang matamis na lugar, na may sheet pababa sa humigit-kumulang 1 mm na magagamit din sa short-circuit transfer. Sa itaas ng 12 mm ang joint ay nangangailangan ng isang bevel at maramihang mga pass, na nakakasira sa kalamangan sa bilis ng MIG.
Bakit porous ang weld ko sa MIG?
Sa pagkakasunud-sunod ng posibilidad: kontaminasyon tulad ng langis, mill scale o galvanising; isang cross-draft na nagtatanggal ng shielding gas; masyadong maraming daloy ng gas na nagdudulot ng kaguluhan; o isang maluwag na regulator na umaangkop sa pagguhit ng hangin sa linya.
Ang MIG ba ay mabuti para sa vertical at overhead welding?
Gumagana ito, ngunit hindi na ito sa pinakamahusay. Nangangailangan ang vertical-up ng mas mababang wire feed speed at bahagyang paghabi upang makontrol ang pool, at ang overhead welding ay nagpapababa ng parehong deposition rate at ginhawa ng operator, kaya ang productivity ay karaniwang bumababa ng isang ikatlo o higit pa.
Aling gas mix ang nagbibigay ng pinakamahusay na resulta ng MIG sa mild steel?
Ang isang timpla ng 75–85% argon na may balanseng CO2 ay sumasaklaw sa karamihan ng trabaho: ang mas mataas na CO2 ay nagpapabuti sa pagtagos at basa sa maruming plato, habang ang mas mataas na argon ay nagpapakinis sa arko at binabawasan ang spatter sa manipis na materyal.
Sa madaling salita, ang MIG welding ay pinakamabisa kapag ang malinis na metal na may katamtamang kapal ay hinangin sa patag o pahalang na posisyon, sa loob ng bahay, na may stable na gas shield at wire feed speed na tumugma sa boltahe. Kunin ang mga kundisyong iyon nang tama at ang proseso ay naghahatid ng buong bilis, pagtagos at hitsura nito; kabit ang workpiece para makarating ang trabaho sa arko, at ang parehong mga kundisyon ay totoo sa loob ng walong oras sa isang shift sa halip na walong minuto.