15T Welding Rotator na may Karagdagang Suporta sa Oven
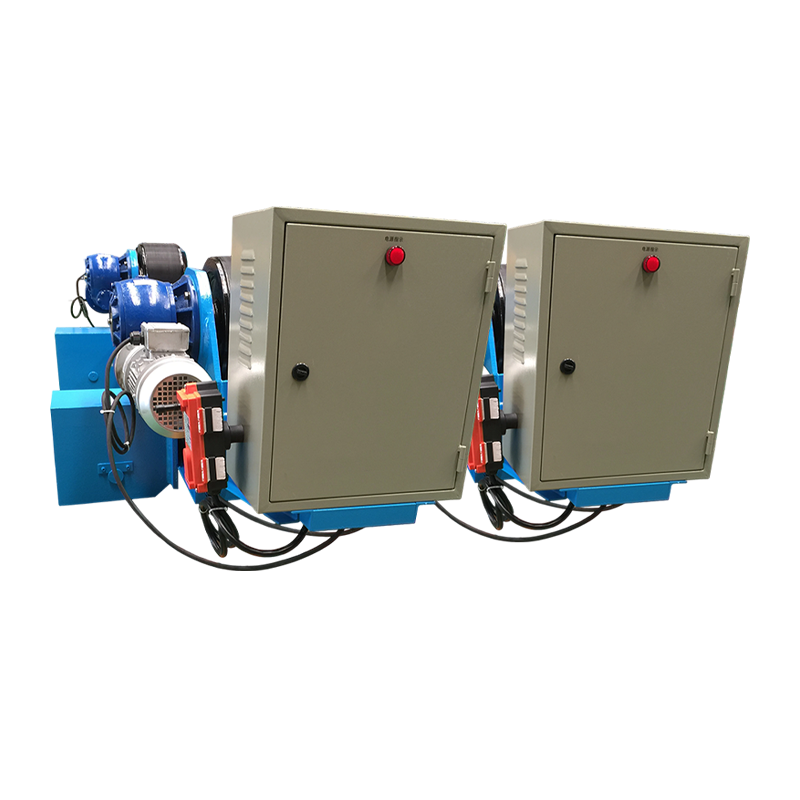
Ang 15t welding rotator na may karagdagang suporta sa oven ay espesyal na idinisenyo para sa paggawa ng malalaking istruktura ng bakal. Pinagsasama...
See Details
Bumili ng MIG welder kung nagwe-weld ka ng manipis na sheet sa loob ng bahay at gusto mo ng bilis, malinis na beads at maikling learning curve. Bumili ng stick welder kung nagtatrabaho ka sa labas, sa kalawangin o maruming bakal, o kailangan ng makina na nagsisimula sa generator at nabubuhay sa isang site. Iyan ang tapat na isang linyang sagot sa MIG vs stick welder na tanong, at ito ay humahawak para sa karamihan sa paggawa at pagkukumpuni.
Ang natitirang bahagi ng gabay na ito ay nagpapaliwanag kung bakit nahuhulog ang split kung saan ito nangyayari: rate ng deposition, profile ng penetration, pagpapahintulot sa hangin at kontaminasyon, duty cycle at gastos sa pagpapatakbo. Ang layunin ay hayaan kang itugma ang isang proseso sa mga joints na aktwal mong hinangin, sa halip na sa isang spec sheet sa isang showroom.
Ang MIG ay ang mas mabilis, mas malinis na proseso sa manipis na sheet, at ang stick ay ang mas matigas, mas mapagpatawad na proseso sa makapal, marumi o panlabas na trabaho.
Ang MIG (gas metal arc welding) ay nagtutulak ng tuloy-tuloy na solidong wire sa pamamagitan ng baril at pinoprotektahan ang arko gamit ang shielding gas. Kapag naitakda na ang bilis ng wire feed, boltahe at daloy ng gas, ipapakain ng makina ang tagapuno para sa iyo. Gumagamit ang stick (shielded metal arc welding) ng flux-coated electrode na nasusunog upang lumikha ng sarili nitong gas shield, at ang slag na nabuo pagkatapos ay nagpoprotekta sa cooling bead.
Ang nag-iisang mekanikal na pagkakaiba ay nagtutulak sa halos lahat ng iba pa: bilis ng paglalakbay, oras ng paglilinis, pagpapahintulot sa hangin, pinakamababang kapal, at ang kasanayang hinihingi ng bawat proseso mula sa taong may hawak ng stinger o ng baril.
| Trabaho o kundisyon | Mas mahusay na pagpipilian | Dahilan |
|---|---|---|
| 1 hanggang 3 mm na mga panel ng katawan, ducting, mga bantay | MIG | Mababang init na input at maikling arko, minimal na pagbaluktot at walang slag sa chip |
| Trabaho sa labas ng site sa hangin | stick | Ang kalasag ng pagkilos ng bagay ay hindi matatangay ng hangin; lata ng gas shielding |
| Kinakalawang, pininturahan o oily plate | stick | Ang arko ay nasusunog sa pamamagitan ng liwanag na kontaminasyon na magdudulot ng MIG porosity |
| 6 hanggang 10 mm structural fillet sa patag na posisyon | MIG (o flux-cored) | Mas mataas na deposition kada oras sa parehong posisyon |
| Vertical-up root sa pipe | stick | Sinusuportahan ng fast-freeze na slag ang puddle sa isang patayong mukha |
| Manipis na aluminyo | MIG | stick electrodes for aluminium are impractical at small thickness |
| Pag-aayos ng trabaho na may limitadong kapangyarihan | stick | Ang isang 3.2 mm electrode ay tumatakbo sa humigit-kumulang 90 hanggang 130 A mula sa isang katamtamang supply |
Gamitin ang talahanayan bilang filter, hindi isang rulebook. Kung ang iyong trabaho ay 80 porsiyentong manipis na sheet at 20 porsiyentong pag-aayos ng site, malinaw na nakukuha ng isang proseso ang puwang sa bench; kung ito ay ang iba pang mga paraan round, ang sagot flips.
Binibigyan ka ng MIG ng tuluy-tuloy na arko, kaya ang iyong pangunahing trabaho ay panatilihin ang wire sa nangungunang gilid ng puddle.
Ang bilis ng feed ng wire ay nagtatakda ng kasalukuyang at ang boltahe ay nagtatakda ng haba ng arko, habang ang daloy ng gas ay karaniwang nasa pagitan ng 12 at 18 litro bawat minuto. Ang transfer mode ay nagbabago sa kasalukuyang: short-circuit transfer na mas mababa sa humigit-kumulang 3 mm at mababang amperage, globular sa gitna, at spray transfer sa mas matataas na agos na may argon-rich mix. Ang short-circuit ay nababagay sa manipis na sheet at out-of-position na trabaho; Ang spray ay nagdedeposito ng metal nang mabilis at tumagos nang malalim ngunit karaniwang limitado sa mga patag at pahalang na posisyon.
Idikit ang mga kamay ng heat control sa operator, dahil ang haba ng arko ay direktang nagbabago ng boltahe at kasalukuyang.
Ang isang palaging-kasalukuyang pinagmumulan ng kuryente na may bumababa na katangian ay nagpapanatili sa kasalukuyang matatag habang nag-iiba ang haba ng arko. Ang klase ng electrode ay higit na mahalaga kaysa sa inaasahan ng karamihan sa mga mamimili: Ang 6013 ay madaling hampasin at muling i-strike para sa pangkalahatang trabaho, ang 6010 at 6011 ay nagbibigay ng malakas at malalim na paghuhukay ng arko sa maruming bakal, at ang 7018 ay isang low-hydrogen electrode na dapat panatilihing tuyo sa isang heated quiver o inihurnong ayon sa iskedyul ng gumagawa. Ang bawat stick bead ay nagkakahalaga din sa iyo ng pagtanggal ng slag, at ang oras ng pag-chipping ay isang tunay na linya ng paggawa sa anumang pagtatantya ng gastos.
Panalo ang MIG sa bilis at pagtatapos, panalo ang stick sa pagpapaubaya sa mga kondisyon, at ang dalawa ay mas malapit kaysa sa inaakala ng karamihan sa mga tao sa lakas.
| Salik | MIG | stick |
|---|---|---|
| Consumable | Solid o flux-cored wire sa isang spool | Mga electrodes na pinahiran ng flux, 2.5 hanggang 5 mm |
| Panangga | Bote ng gas, regulator at flowmeter | Itinayo sa electrode coating |
| Rate ng deposition | Humigit-kumulang 2 hanggang 4 kg bawat oras sa paglipat ng spray | Humigit-kumulang 1 hanggang 2.5 kg bawat oras, limitado sa laki ng elektrod |
| Praktikal na minimum na kapal | Mga 0.8 mm nang may pag-iingat | Mga 1.5 hanggang 2 mm bago tumaas ang panganib ng pagkasunog |
| Hugis ng pagtagos | Malapad at mababaw sa short-circuit; mas malalim sa spray | Makitid at malalim, lalo na sa mga cellulosic electrodes |
| Paglilinis | Banayad na pag-alis ng spatter, paminsan-minsang pagsisipilyo ng wire | Slag chipping sa bawat pass |
| Hangin at panahon | Mahirap na walang masisilungan | Mabuti, ang kalasag ay nabuo sa sarili |
| Learning curve | Mas maikli; ang machine feed filler para sa iyo | Mas mahaba; Ang haba ng arko at anggulo ng paglalakbay ay manu-manong kasanayan |
| Mga posisyon | Malakas na patag at pahalang, naisasagawa patayo-pababa sa manipis na sheet | Malakas sa lahat ng posisyon kabilang ang vertical-up at overhead |
| Kahusayan ng tagapuno | Humigit-kumulang 95 porsiyento ng wire ang nagiging weld metal | Mga 60 hanggang 70 porsiyento pagkatapos ng pagkawala ng stub at spatter |
| Dagdag na gastos sa pagpapatakbo | Panangga gas and regulator rental | Electrode stubs at slag removal labor |
Nagbabayad muna ang MIG para sa sarili nito sa anumang tindahan na nagwelding ng manipis na materyal sa dami.
Nananatiling default ang stick sa site dahil kinukunsinti nito ang lahat ng hindi ginagawa ng workshop: hangin, dumi, kahalumigmigan at kapabayaan.
Ang MIG ay tumagos nang sapat, ngunit ang lalim ay nakasalalay sa mode ng paglipat sa halip na sa pangalan ng proseso.
Ang short-circuit na MIG ay likas na isang malamig na proseso: ang kawad ay dumadampi sa puddle, nag-ipit at nagdedeposito ng metal na may limitadong lalim ng pagsasanib, kaya naman ang kakulangan ng pagsasanib ay ang klasikong depekto ng MIG sa plato na higit sa 6 mm. Binabago ng spray transfer ang larawan dahil ang arc ay stable at ang kasalukuyang mataas ay sapat na upang pagsamahin nang maayos ang mga sidewalls, ngunit ito ay higit sa lahat ay flat at horizontal technique. Ang mga stick electrodes, partikular na ang mga uri ng cellulosic, ay nag-concentrate ng kasalukuyang sa isang makitid na arko na naghuhukay ng profile ng penetration na hugis daliri kahit na sa maruming bakal.
Para sa vertical-up na trabaho, dumikit gamit ang fast-freeze electrode na hinahayaan kang humawak ng maliit na puddle at umakyat nang tuluy-tuloy. Ang MIG ay maaari ding magwelding nang patayo, gamit ang mas mababang wire feed speed, bahagyang paghabi at paghinto sa mga daliri ng paa, ngunit ang margin para sa error ay mas manipis. Sa itaas, ang stick ay karaniwang ang mas nakokontrol na opsyon dahil ang haba ng arko ay agad na nag-aayos habang ang isang MIG gun ay hindi nagbibigay sa iyo ng ganoong feedback.
Alinmang proseso ang pipiliin mo, ang kuwalipikadong pamamaraan ang namamahala: sa pressure at structural work, ang welding procedure specification at ang operator qualification ang magpapasya sa pagtanggap, hindi ang process label sa makina.
Ang duty cycle ay ang bilang na nagpapasya kung ang isang makina ay nababagay sa iyong rate ng produksyon, at ito ay karaniwang sinipi sa isang nakakapuri na amperage.
Ang isang tipikal na compact MIG set na may rating na 200 A sa 60 porsiyentong duty cycle ay maaaring magwelding sa loob ng anim na minuto mula sa sampu sa kasalukuyang iyon, mas mababa sa mas mataas na mga setting o sa isang mainit na pagawaan. Ang mga maliliit na set ng inverter stick ay madalas na sumipi ng 100 porsiyentong tungkulin sa 100 hanggang 130 A, na sumasakop sa 3.2 mm na mga electrodes nang tuluy-tuloy. Suriin ang rating sa amperage na aktwal mong gagamitin, at suriin ang input supply: ang mga single-phase na 230 V na makina ay nababagay sa isang maliit na tindahan, habang ang tatlong-phase na 400 V na mga yunit ay mas may hawak na boltahe sa ilalim ng matagal na pagkarga.
Sa mga tangke, pipe spool, shaft at sisidlan, isang rotator o positioner na ginagawang patag na posisyon ang joint ay kadalasang naghahatid ng mas malaking kita kaysa sa mga proseso ng paglipat.
Ang flat position ay nagbibigay-daan sa iyong magpatakbo ng mas mataas na agos nang hindi umaalis ang puddle, na nagpapataas ng deposition rate at nagpapaganda ng bead profile gamit ang MIG o stick. Para sa cylindrical na trabaho, ang isang pinapagana na rotator na may kontrol na anti-drift ay nagtataglay ng tuluy-tuloy na bilis ng pag-ikot at pinipigilan ang workpiece na gumagapang sa mga roller, kaya ang weld ay nananatili sa isang pare-parehong anggulo.
 10T Adjustable Welding Rotator na may Anti-Drift Control Ang 10-toneladang adjustable rotator na ito ay gumagamit ng sensor at PLC na anti-drift correction upang hawakan ang matatag na pag-ikot sa panahon ng circumferential at longitudinal seam welding ng cylindrical workpieces. Tingnan ang Produkto →
Ang isang kumbensyonal na positioner ay nagsisilbi sa parehong layunin para sa mga gawa-gawang bahagi na nangangailangan ng pagtabingi at pag-ikot sa halip na patuloy na pag-ikot, at para sa mga seksyon ng mabibigat na sasakyang-dagat ang isang fit-up rotator ay humahawak sa parehong pagkakahanay at pag-ikot bago mailagay ang unang pass.
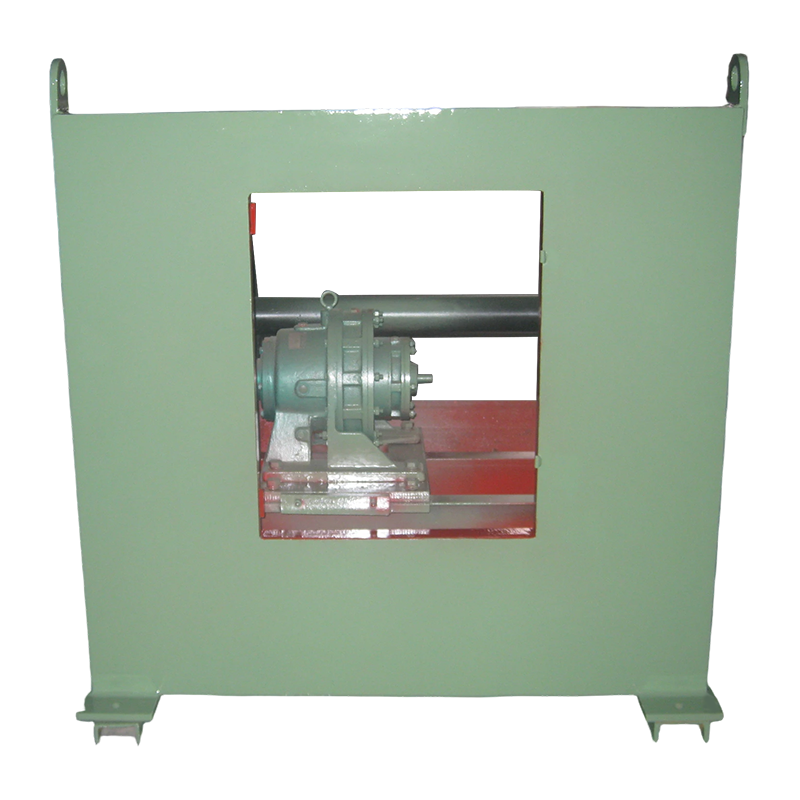 3T Conventional Welding Positioner para sa mga Fabricated Parts Ang 3-toneladang positioner na ito ay itinatagilid at pinaikot ang mga workpiece nang hanggang 3000 kg para panatilihing patag ang mga tahi, na may variable-frequency na pag-ikot at remote o foot control. Tingnan ang Produkto →
Ang sukat ay sumusunod sa timbang ng workpiece na may malusog na margin, at ang pagpili sa pagitan ng self-aligning, adjustable at fit-up na mga disenyo ay bumababa sa kung gaano karaming diameter variation ang iyong inaasahan. Ang puno hanay ng welding rotator sumasaklaw sa 1 t hanggang 1000 t class load, at ang praktikal na epekto sa paggawa ng tangke at tubo ay sakop sa pagtingin na ito sa kung paano binabago ng mga rotator ang paggawa ng tangke at tubo .
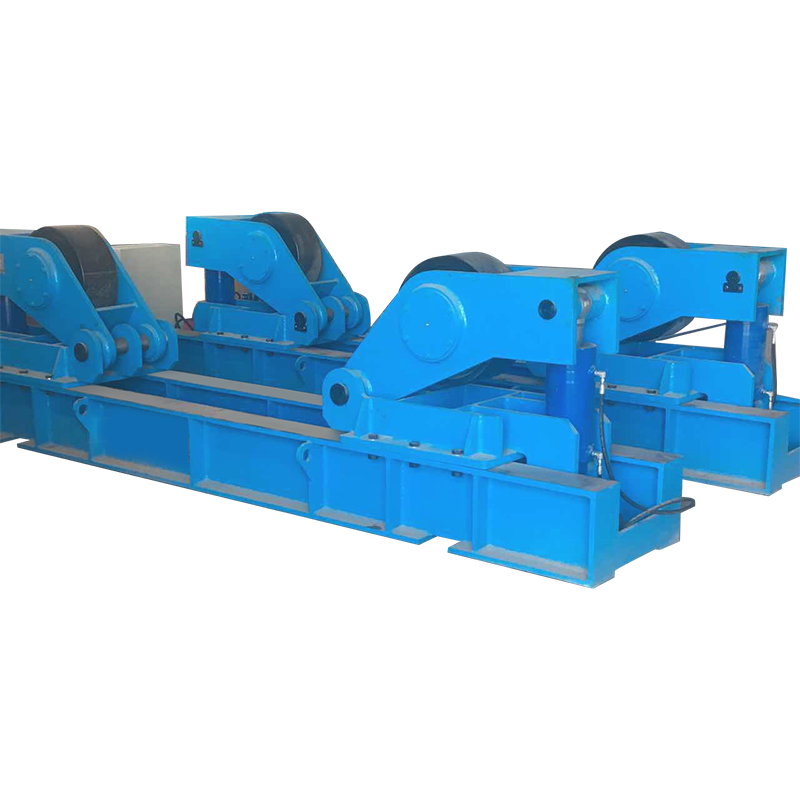 120T Fit-Up Welding Rotator para sa Malaking Cylindrical Workpiece Ang 120-toneladang master-slave rotator na ito ay sumusuporta sa pagpupulong at pagwelding ng malalaking cylinders, na may adjustable roller spacing at variable-speed drive para sa mga wind tower at pressure vessel. Tingnan ang Produkto →
Ang isang maikli, tapat na pag-audit ng iyong sariling trabaho ay nakakatalo sa anumang generic na rekomendasyon.
Wala alinman sa proseso ay likas na mas malakas; ang isang kwalipikadong pamamaraan para sa alinman ay maaaring lumampas sa lakas ng base metal. Ang stick ay mas mapagparaya sa kontaminasyon at nagbibigay ng mas malalim na pagtagos sa makapal, maruming bakal, habang ang isang hindi magandang set ng short-circuit na MIG bead sa plato ay kung saan kadalasang lumilitaw ang kakulangan ng pagsasanib.
Tanging mga multiprocess na makina na may nakalaang stick mode at ang tamang katangian ng output. Ang isang karaniwang set na MIG-only ay may palaging supply ng boltahe na hindi angkop para sa mga stick electrodes.
Ang MIG ay mas madali para sa karamihan ng mga nagsisimula dahil ang makina ay nagpapakain ng tagapuno at ang arko ay nananatiling maliwanag. Ang stick ay nangangailangan ng independiyenteng kontrol sa haba ng arko, anggulo ng paglalakbay at bilis, kaya asahan ang ilang linggo ng pagsasanay bago maging pare-pareho ang mga kuwintas.
Parehong gumagana sa itaas ng 10 mm, ngunit ang praktikal na ruta ay naiiba. Gumagamit ang stick ng malalaking electrodes at maraming pass na may pag-alis ng slag sa pagitan ng mga ito; Ang MIG sa spray transfer o flux-cored wire ay nagdeposito nang mas mabilis na may mas kaunting mga stoppage.
Ang solid wire ay nangangailangan ng gas, kadalasang argon at CO2 mix, o straight CO2 para sa mas malalim na pagtagos sa carbon steel. Ang self-shielded flux-cored wire ay tumatakbo nang walang bote at pinahihintulutan ang hangin, na ginagawa itong praktikal na alternatibong panlabas na dumikit.
Ang gastos sa pagpapatakbo ay depende sa iyong halo ng paggawa, gas at tagapuno. Ang solid wire ay nagko-convert ng humigit-kumulang 95 porsiyento ng timbang nito sa weld metal laban sa humigit-kumulang 60 hanggang 70 porsiyento para sa stick, ngunit ang gas, pagrenta ng regulator at paghawak ng bote ay kumakain sa kalamangan na iyon sa mababang dami ng trabaho.
Piliin ang prosesong tumutugma sa mga joints na pinakamadalas mong hinangin, pagkatapos ay gugulin ang natitirang badyet sa mga kagamitan sa pagpoposisyon na nagpapanatili sa mga joints na iyon na flat at repeatable. Ang isang katamtamang set ng MIG sa isang umiikot na workpiece ay maglalabas ng mas malaking machine na lumalaban sa gravity, at ang isang stick set na may magandang positioner ay gagawin din ito sa mabigat na gawaing sasakyan. Magpasya nang may kapal, lokasyon at duty cycle sa harap mo, at ang argumento ng MIG versus stick ay kadalasang nalulutas mismo sa loob ng ilang minuto.
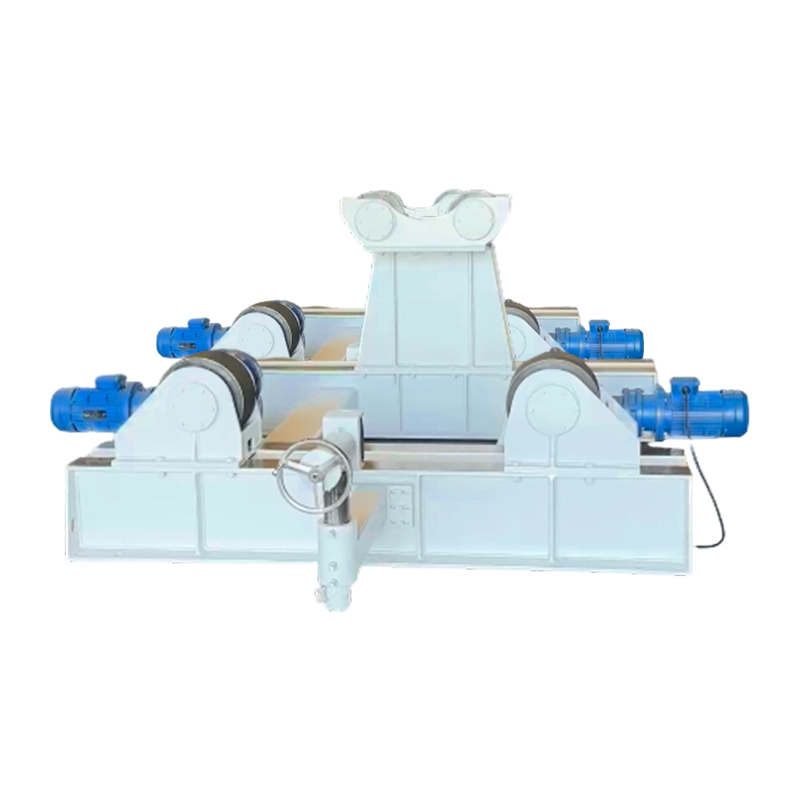
Ang 15t welding rotator na may karagdagang suporta sa oven ay espesyal na idinisenyo para sa paggawa ng malalaking istruktura ng bakal. Pinagsasama...
See Details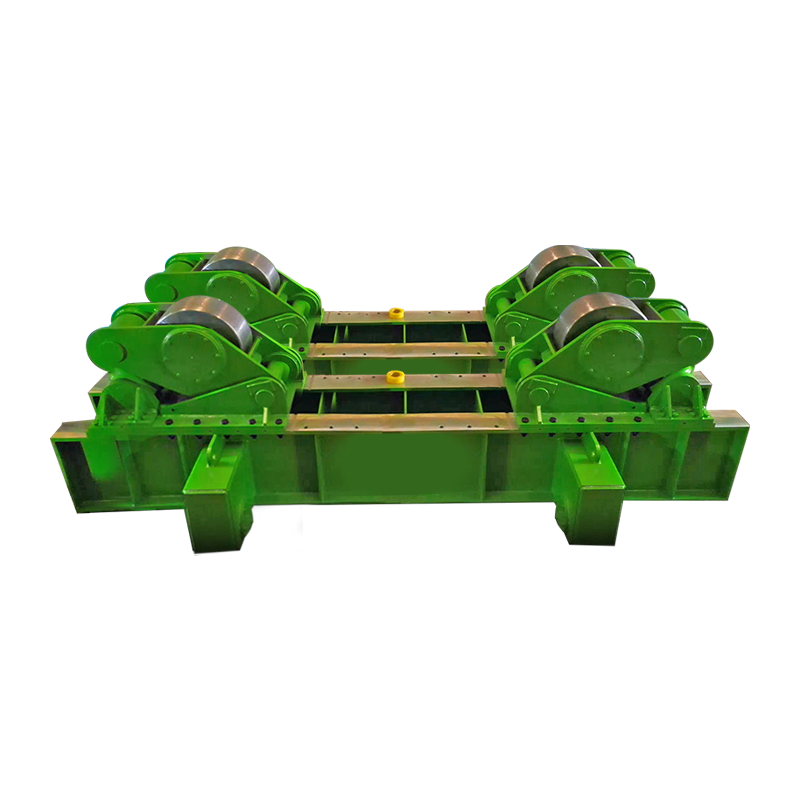
Ang 500t fit up welding rotator na may manual orbital movement ay isang heavy-duty na manu-manong orbital welding na pantulong na kagamitan. Ito ay...
See Details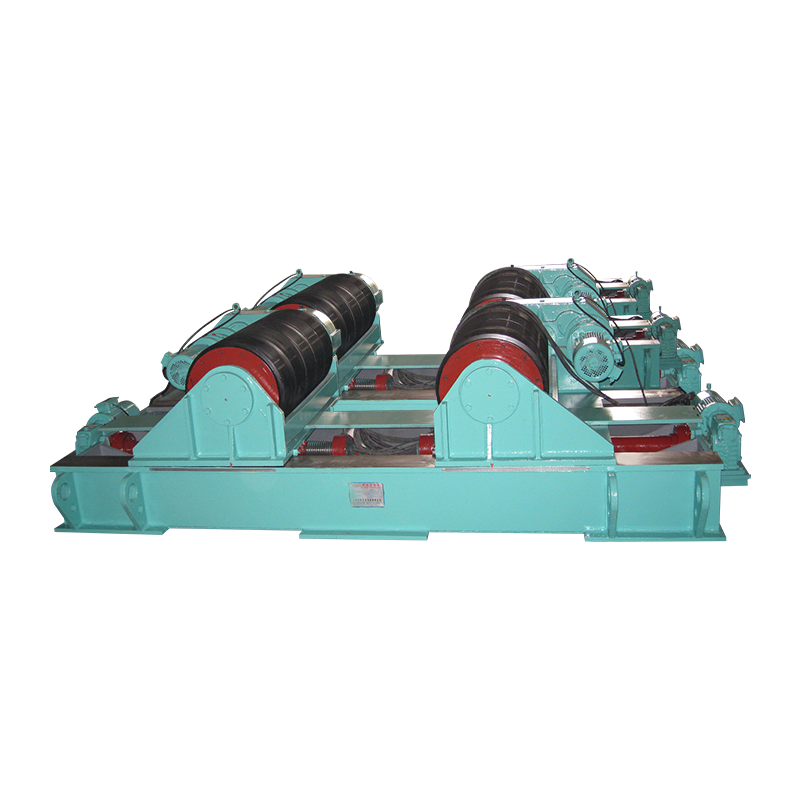
Ang produktong ito ay 120t screw-adjustable welding rotator-widened, na may load capacity na 120 tonelada, na angkop para sa welding ng mabibigat n...
See Details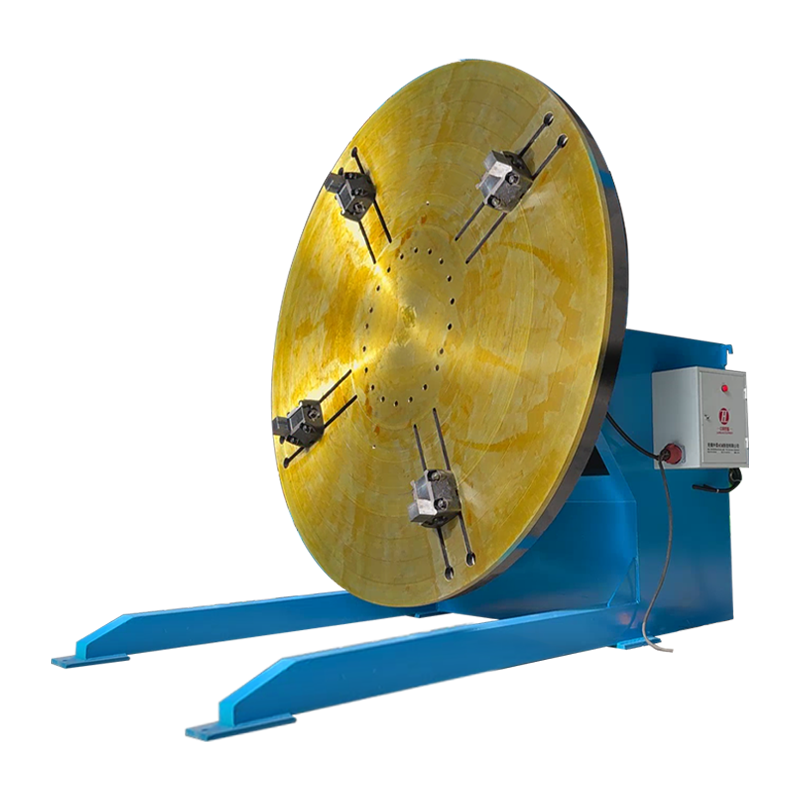
Ang 3T Conventional Welding Positioner na may Karagdagang Vertical Lathe Chucks ay isang aparato para sa pagpoposisyon at pag-ikot ng mga workpiece...
See Details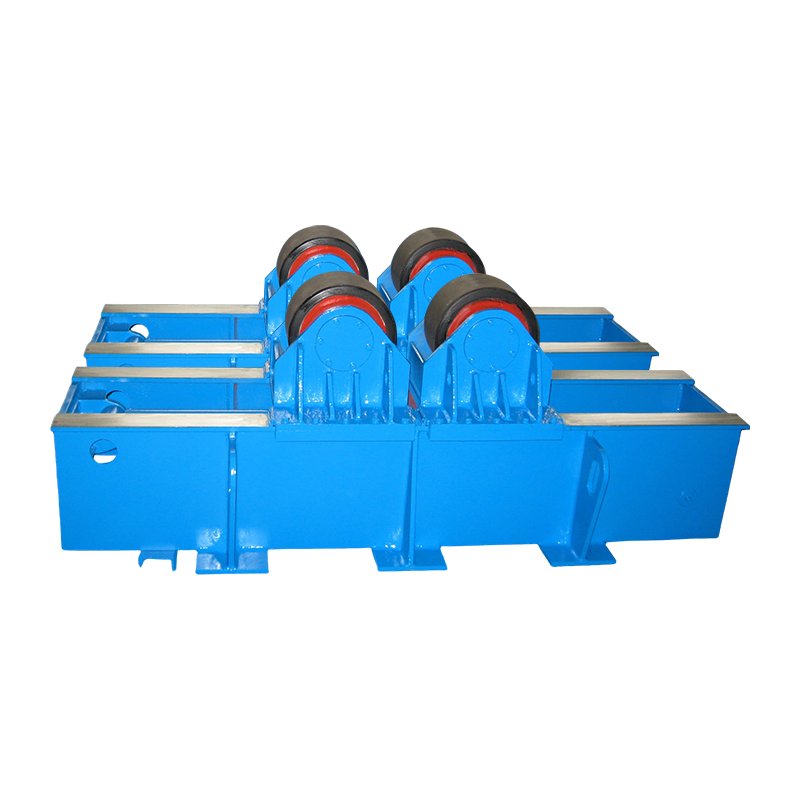
Ang 40T Fit Up Welding Rotator na may Hydraulic Horizontal Pushing ay may rated load na 40 tonelada at nakatutok sa pagpupulong at pagwelding ng ma...
See Details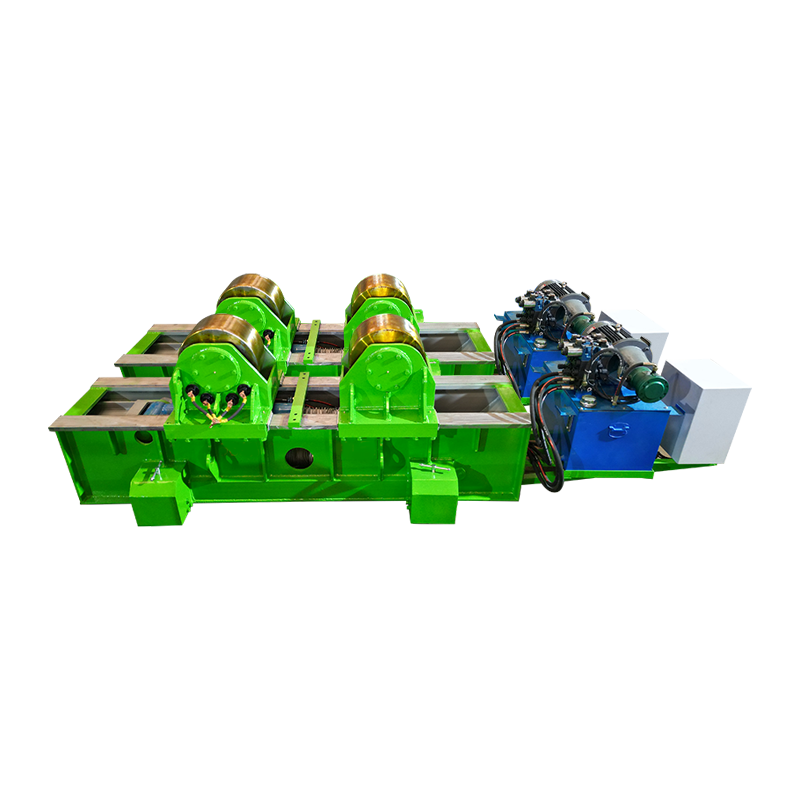
Ang 80T Fit Up Welding Rotator na may Hydraulic Horizontal Pushing&Manual Orbital Movement ay may rated load na 80 tonelada at espesyal na idinisen...
See DetailsCopyright 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com