Ang Kapasidad ay isang Load Envelope, Hindi Isang Tonela
Upang pumili ng kapasidad ng welding positioner, sukatin ang makina sa paligid ng totoong load envelope: bigat ng workpiece plus tooling, center of gravity, torque sa mesa o mga roller, bilis ng pag-ikot, at duty cycle. Ang isang 5 t rating ay kapaki-pakinabang lamang kung ang load ay nakaupo malapit sa table center, ang trabaho ay maaaring i-clamp nang ligtas, at ang drive ay maaaring magsimula at huminto sa mass nang walang shock.
Sa pagsasagawa, ang kapasidad ay ang kumbinasyon ng static load, dynamic na load, at moment. Ang static na pagkarga ay ang masa sa kabit. Lumilitaw ang dinamikong pagkarga kapag ang bahagi ay itinaas, na-index, o huminto. Lumilitaw ang sandali sa tuwing ang sentro ng grabidad ay na-offset mula sa rotation axis. Maaaring magkapareho ang timbang ng dalawang bahagi at nangangailangan ng ibang mga positioner dahil ang isa ay compact at ang isa ay isang mahaba, off-center weldment.
Para sa mga mamimili, ang praktikal na tuntunin ay simple: huwag bumili mula sa hanay ng tonelada lamang. Hilingin ang na-rate na load sa isang nakasaad na center-of-gravity offset, ang pinahihintulutang torque, ang speed range sa torque na iyon, at ang duty cycle. Ang apat na numerong iyon ay nagsasabi sa iyo ng higit pa sa isang pangalan ng modelo.
Magsimula Sa Tunay na Workpiece Load
Magsimula sa pinakamabigat na normal na workpiece, pagkatapos ay magdagdag ng tooling, clamp, at pansamantalang suporta; huwag gamitin ang bigat ng katalogo nang mag-isa. Ang isang gawa-gawang frame ay maaaring makakuha ng ilang daang kilo mula sa mga fixture, at ang isang seksyon ng tangke ay maaaring timbangin nang walang mga nozzle, flanges, o panloob na suporta. Ang pagkalkula ng kapasidad ay dapat gumamit ng kumpletong umiikot na masa.
Gumamit ng load map sa halip na isang numero. Itala ang masa, pangkalahatang dimensyon, center-of-gravity offset mula sa rotation axis, at ang pinakamasamang kaso na overhung na distansya. Kung ang center of gravity ay 300 mm mula sa table center, ang overturning moment ay load multiply sa offset na iyon. Ang sandaling iyon, hindi lamang ang masa, ay nag-load sa tindig, mesa, at pagmamaneho.
Ang karaniwang panimulang punto ng pagkuha ay ang panatilihin ang normal na welding load sa o mas mababa sa 70–80% ng rated capacity at panatilihin ang assembly o impact load sa loob ng nakasaad na limitasyon ng manufacturer. Hindi iyon kapalit para sa kalkulasyon ng tagabuo, ngunit nag-iiwan ito ng puwang para sa mga error sa fit-up, weld distortion, at paminsan-minsang pagbabago sa tooling.
Suriin ang Torque, Center of Gravity, at Bilis ng Pag-ikot nang Magkasama
Ang metalikang kuwintas ay ang limitasyon sa kapasidad na pinakamadalas na napalampas ng mga mamimili; ang isang positioner ay maaaring humawak ng isang load na hindi nito ligtas na maiikot. Ang kinakailangang torque ay tumataas kasama ang center-of-gravity offset, friction, acceleration, at anumang tilt axis. Para sa isang table positioner, hiwalay na suriin ang tilt torque at ang rotation torque. Para sa isang rotator, suriin ang roller load at ang drive torque na kailangan upang iikot ang shell.
Dapat ding suriin ang bilis ng pag-ikot sa working diameter. Ang bilis ng circumferential weld ay humigit-kumulang π × diameter × rpm. Para sa 1 m diameter shell at 300 mm/min welding speed, ang kinakailangang pag-ikot ay humigit-kumulang 0.10 rpm. Iyon ay napakabagal, kaya ang positioner ay dapat na matatag at nakokontrol sa mababang bilis, hindi lamang kaya ng isang mataas na maximum na rpm. Kung ang katalogo ay naglilista lamang ng pinakamataas na bilis, humingi ng pinakamababang kontroladong bilis at katatagan ng bilis sa ilalim ng pagkarga.
Gamitin ang sequence na ito: kalkulahin ang umiikot na masa, hanapin ang sentro ng grabidad, kalkulahin ang sandali, tantiyahin ang acceleration at friction torque, pagkatapos ay ihambing ang resulta sa na-rate na torque ng positioner sa nilalayong bilis. Kung ang bahagi ay mahaba, ang roller spacing at ang diameter ng shell ay nakakaapekto sa pamamahagi ng load hangga't ang kabuuang masa.
Itugma ang Uri ng Positioner sa Workflow
Ang tamang uri ay ang nagpapakita ng weld joint sa isang ligtas, matatag na taas nang hindi pinipilit ang operator na labanan ang kabit; ang kapasidad at geometry ay dapat suriin nang magkasama. Ang isang maginoo na turntable ay mahusay para sa mga compact na bahagi na maaaring i-clamp malapit sa gitna. Ang isang double-column o L-type na positioner ay nababagay sa offset o mataas na trabaho kung saan dapat maabot ng talahanayan ang bahagi. Ang isang fit-up rotator ay nababagay sa mga mahahabang silindro na dapat i-on ang mga roller sa halip na mag-hang sa isang mesa.
| Uri | Pinakamahusay para sa | Pagsusuri ng kapasidad |
|---|---|---|
| Maginoo na turntable | Mga compact na weldment, frame, flanges | Table load sa center of gravity, tilt torque, low-speed control |
| Dobleng column o L-type | Matataas o offset na mga bahagi na may access sa ilang panig | Saglit sa ganap na pag-abot, paninigas ng haligi, pag-load sa sahig |
| Fit-up rotator | Mahabang shell, tubo, at mga seksyon ng tangke | Roller load, shell diameter, drive torque, axial restraint |
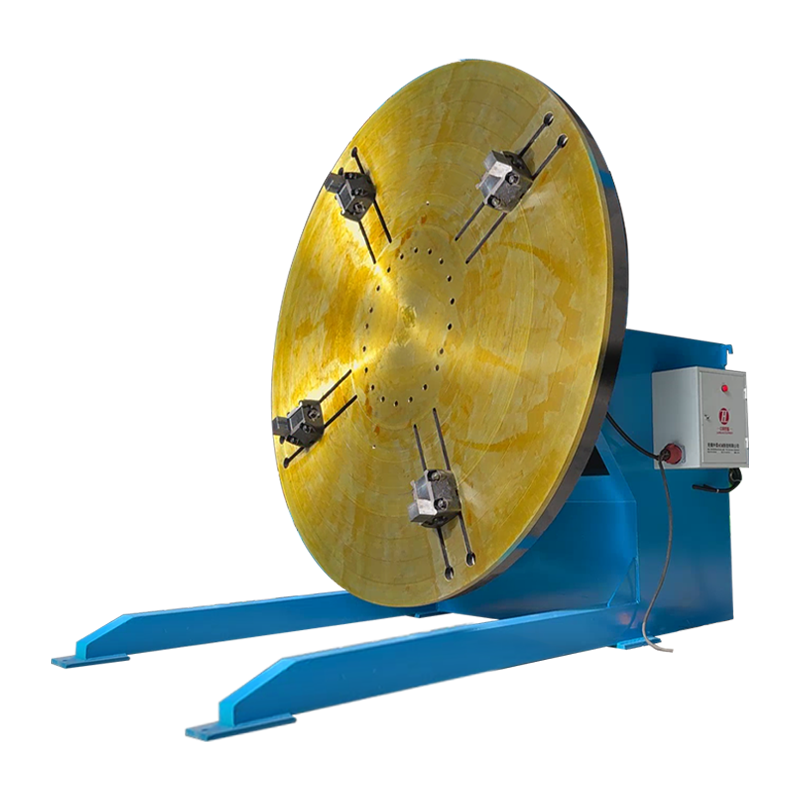
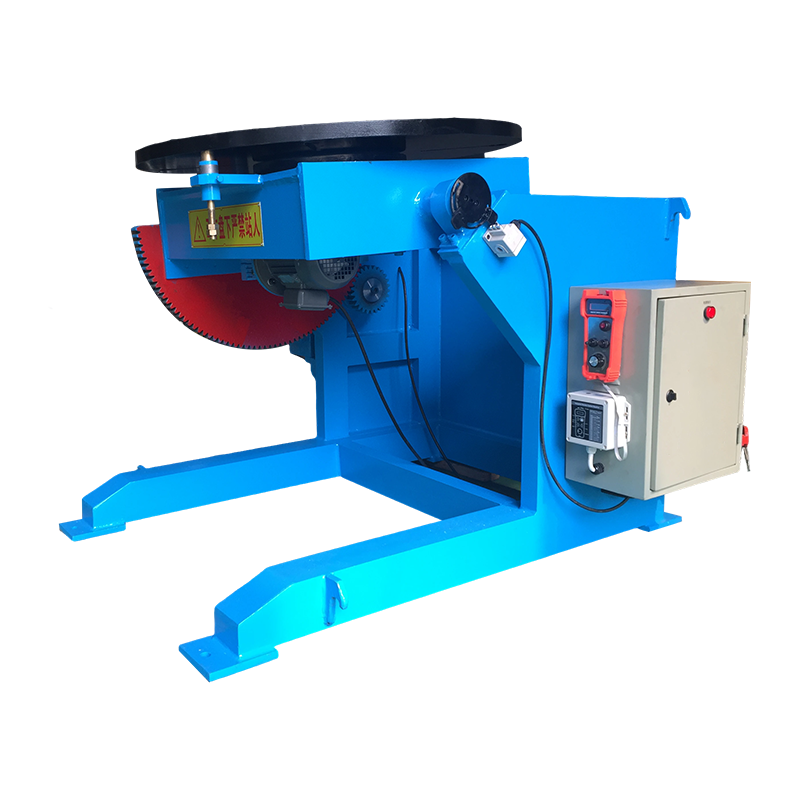
Para sa gawaing naka-table, suriin ang magagamit welding positioner turntables sa pamamagitan ng pagkarga at pagsasaayos. Ang 5 t conventional table ay kadalasang sapat para sa maliit hanggang kalagitnaan ng mga frame, ngunit hindi kung ang sentro ng grabidad ay malayo sa gitna o ang bahagi ay nangangailangan ng malaking tilt torque.
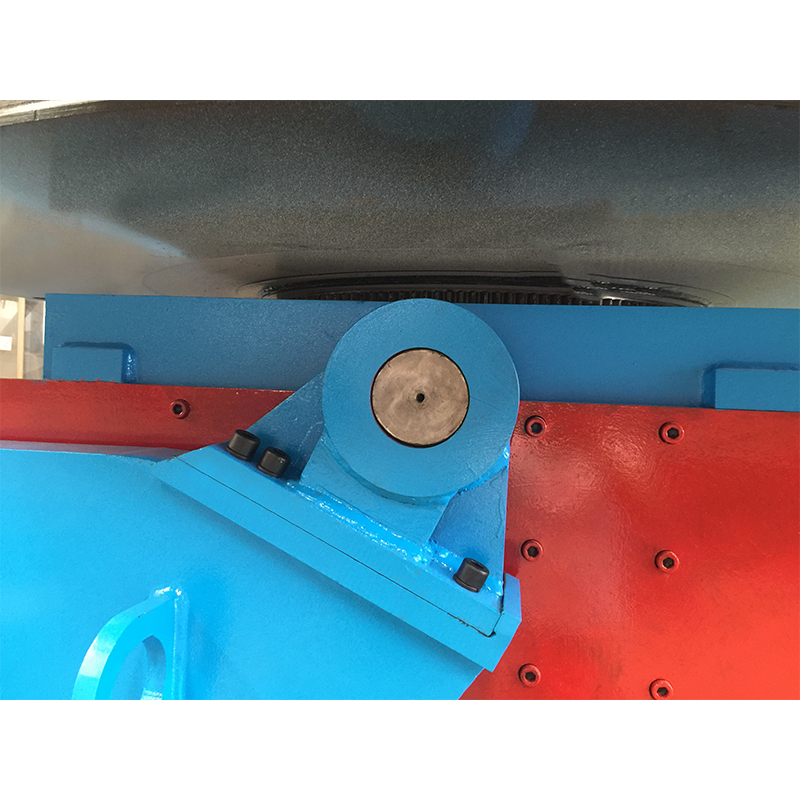 5T Conventional Welding Positioner para sa Medium-to-Heavy Workpieces Isang 5-toneladang tilting at rotating table positioner na may stepless speed control, na angkop sa maliit hanggang kalagitnaan ng mga frame kapag sinusuri ang mga limitasyon ng load at center-of-gravity. Tingnan ang Produkto →
Gumamit ng Mga Rotator Kapag Mahaba ang Bahagi, Hindi Basta Mabigat
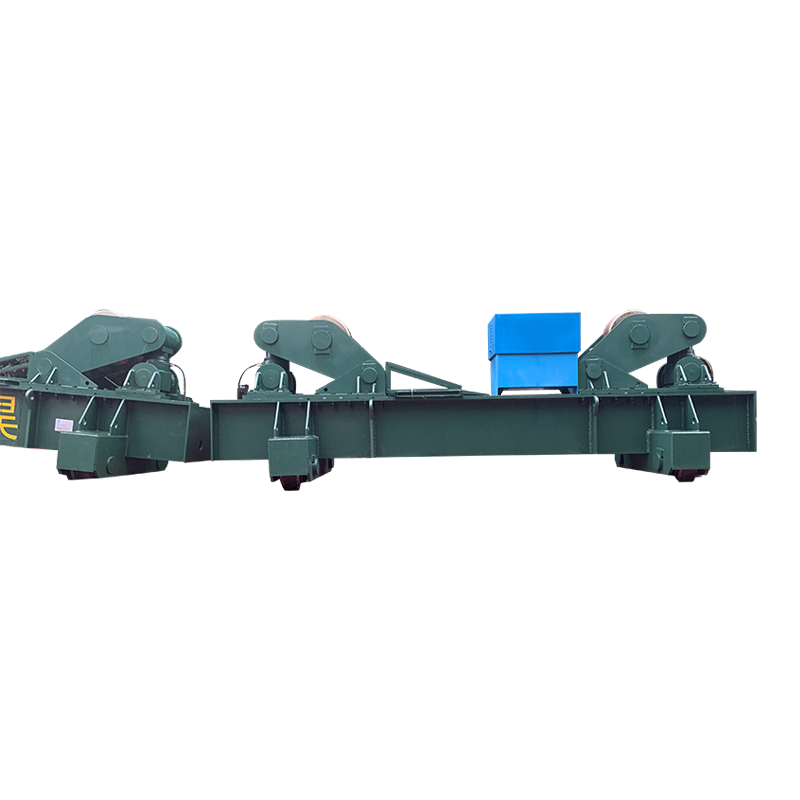
Ang mahabang cylindrical na trabaho ay karaniwang nabibilang sa isang rotator dahil ang load ay ibinabahagi ng mga roller at ang weld ay maaaring iikot sa isang matatag na bilis; ang isang table positioner ay maaaring maging isang problema sa cantilever. Nagbabago ang capacity check: roller load, shell diameter, center of gravity sa kahabaan ng axis, at ang drive torque na kailangan para malampasan ang friction at minor ovality.
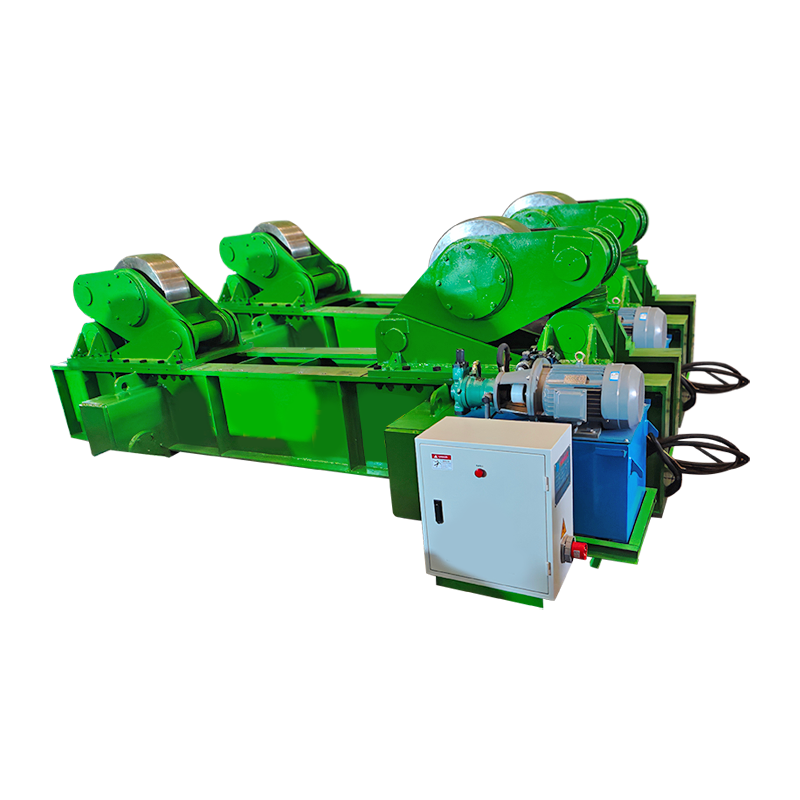
Para sa seksyon ng tangke o pipe, kumpirmahin ang puwang ng roller at hindi sinusuportahang haba ng shell. Kung ang trabaho ay isang mahabang silindro sa halip na isang bahagi na naka-mount sa mesa, ihambing welding rotators at turning roller frames . Pagkatapos ay ihambing ang drive at roller arrangement laban sa aktwal na shell.
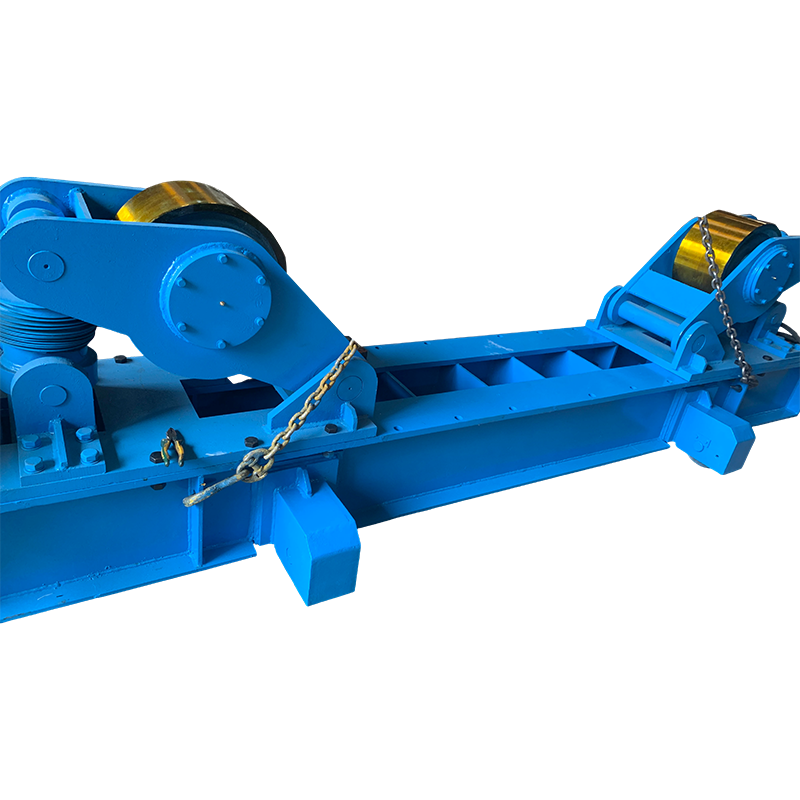 100T Fit-Up Welding Rotator na may Manu-manong Rail Movement Isang 100-toneladang rotator para sa pag-assemble ng medium-to-large cylinders, na may manu-manong rail movement at adjustable roller spacing para suportahan ang stable circumferential at longitudinal seam welding. Tingnan ang Produkto →
Kumpirmahin ang Duty Cycle, Controls, at Safety Margins
Ang duty cycle ay nagpapasya kung ang isang positioner na mukhang sapat sa papel ay makakaligtas sa produksyon; ang isang makina na na-rate para sa paminsan-minsang pag-index ay hindi katulad ng isang na-rate para sa tuluy-tuloy na pag-ikot. Hilingin ang duty cycle o rating ng ED, tungkulin ng motor at inverter, rating ng preno, at pinapayagang pagsisimula kada oras. Ang isang welding cell na halos patuloy na umiikot ay maaaring mangailangan ng ibang drive at cooling arrangement kaysa sa isang fit-up station na nag-i-index ng ilang beses bawat shift.
Dapat tumugma ang mga kontrol sa gawain ng operator. Ang mga pedal ng paa, mga kontrol ng palawit, malayong interface, at pinag-ugnay na pag-ikot na may column ng welding ay nakakaapekto sa tagal ng pag-ikot, kaligtasan, at kalidad ng weld. Ang positioner ay dapat na humawak sa posisyon nang walang drift, magsimula at huminto nang maayos, at payagan ang paghinto ng emergency nang walang walang kontrol na paggalaw.
- Suriin ang load sa aktwal na center-of-gravity offset, hindi lang ang rated tonnage.
- Kumpirmahin ang hanay ng bilis, metalikang kuwintas sa mababang bilis, at katatagan ng bilis sa ilalim ng pagkarga.
- I-verify ang duty cycle, uri ng preno, at pinapayagang pagsisimula kada oras.
- Suriin ang clamping, grounding, guarding, at emergency-stop access.
- Kumpirmahin ang floor loading, foundation, power supply, at lifting clearance.
Isang Praktikal na Checklist ng Pagpili
Gamitin ang checklist sa ibaba upang gawing quote ang hindi malinaw na pangangailangan na maihahambing nang patas; ang layunin ay gawin ang bawat supplier na sagutin ang parehong mga teknikal na tanong. Para sa simpleng gawain, maaaring sapat na ang isang karaniwang yunit. Para sa halo-halong o mabigat na trabaho, ang isang naka-customize na positioner ay kadalasang mas mura kaysa sa pag-aangkop sa isang karaniwang yunit pagkatapos ng paghahatid.
- Ilista ang bawat pamilya ng workpiece at ang pinakamabigat na normal na pagkarga, kabilang ang mga fixture.
- Markahan ang sentro ng grabidad at ang maximum na offset mula sa rotation axis.
- Tukuyin ang proseso: posisyon ng hinang, anggulo ng pagtabingi, bilis ng pag-ikot, at ikot ng tungkulin.
- Itakda ang pagsubok sa pagtanggap: pagsubok sa pagkarga, pagsubok sa pag-ikot, pagsusuri sa bilis, at pagsusuri sa kaligtasan.
- Kumpirmahin ang interface gamit ang welding column, robot, o kasalukuyang cell.
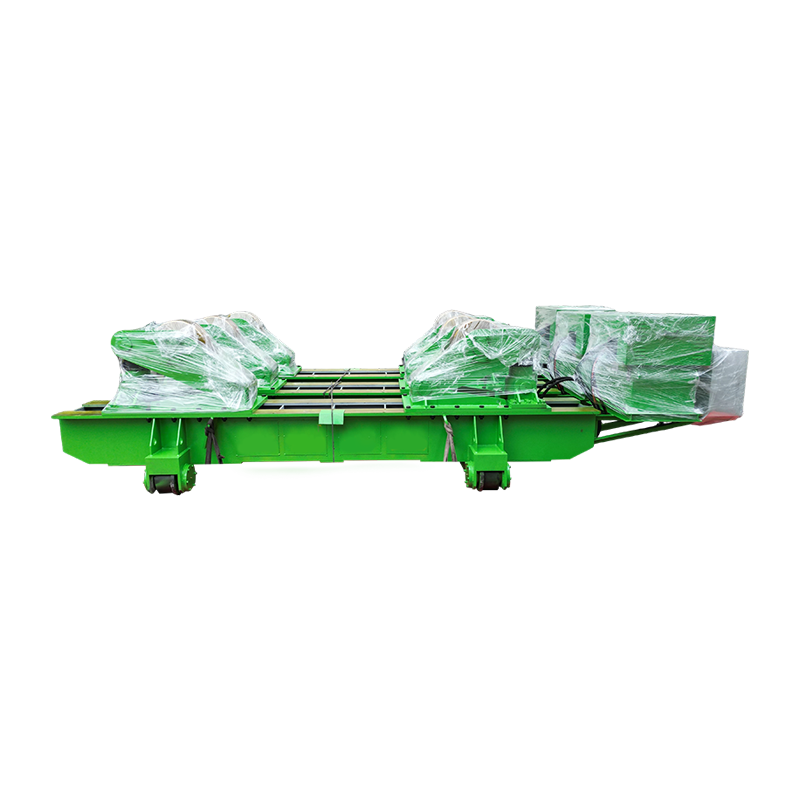
Para sa hindi pangkaraniwang geometry, humingi ng diagram ng pagkarga at pagkalkula ng torque na may quote. Sa hanay ng WeldNice, sinasaklaw ng mga karaniwang turntable ang maliit at katamtamang laki ng trabaho, habang ang mga naka-customize na unit ay tumutugon sa mabibigat o offset na bahagi.
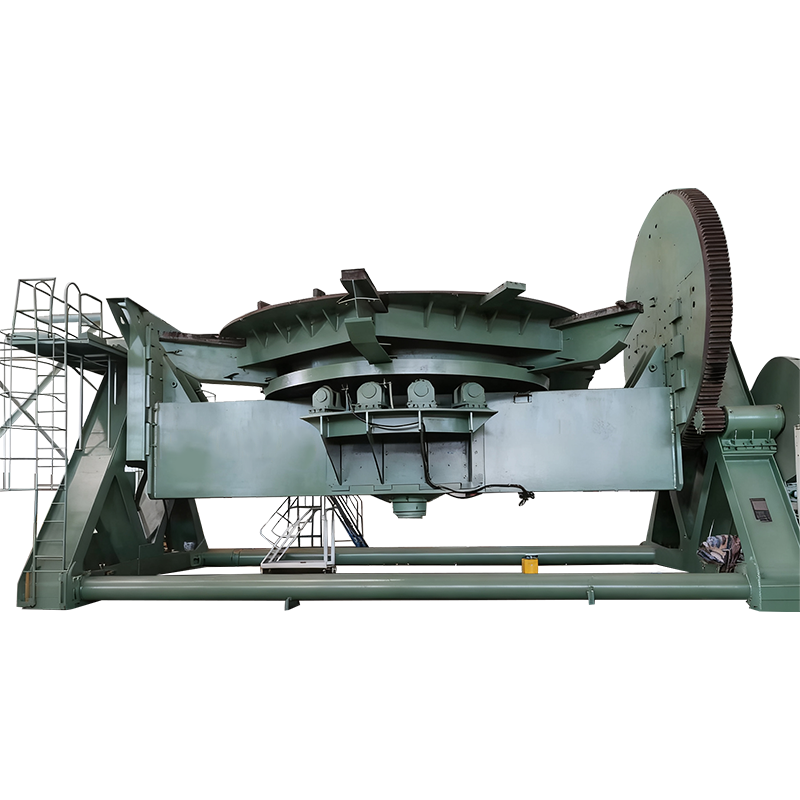 300T Welding Positioner para sa Mabibigat na Cylindrical Workpiece Isang 300-toneladang positioning system na may self-aligning, bolt-adjustable na mga roller frame para sa malalaking diameter na mga cylinder, gamit ang polyurethane roller at variable-frequency drive para sa stable na pag-ikot. Tingnan ang Produkto →
Mga Panganib sa Pagkuha na Dapat Suriin Bago Mag-order
Ang pinakamalaking panganib sa pagkuha ay ang paghahambing ng mga presyo nang hindi inihahambing ang kapasidad na batayan; ang isang mas mababang presyo na unit ay maaaring gumamit ng mas maliit na drive, mas maikling mesa, o mas magaan na bearing set. Hilingin sa bawat supplier na sabihin ang na-rate na load sa isang tinukoy na center-of-gravity offset, ang pinahihintulutang torque, ang bilis sa torque na iyon, at ang duty cycle. Kung ang mga numerong iyon ay nawawala, ang quote ay hindi teknikal na maihahambing.
Kumpirmahin din kung ano ang hindi kasama: tooling, clamps, foundation bolts, transport, commissioning, pagsasanay, at mga ekstrang bahagi. Ang isang positioner na dumating nang walang tamang chuck o fixture ay maaaring burahin ang mga matitipid mula sa mas mababang presyo ng makina. Para sa mga proyekto sa pag-export, suriin ang boltahe, dalas, klase ng proteksyon, at wika ng dokumentasyon bago ipadala.
Panghuli, sumang-ayon sa pagsusulit sa pagtanggap. Ang isang walang-load na pagsubok sa pag-ikot ay hindi sapat para sa isang mabigat na positioner. Dapat isama sa pagsusulit ang na-rate na load o isang napagkasunduang test load, isang mababang bilis ng stability check, isang preno check, at isang pagsusuri ng mga aparatong pangkaligtasan.
Mga Madalas Itanong
Paano ko makalkula ang kinakailangang kapasidad ng welding positioner?
Kalkulahin muna ang kabuuang umiikot na masa, pagkatapos ay idagdag ang center-of-gravity offset at ang torque na kailangan upang iikot, ikiling, o ihinto ang pagkarga. Ihambing ang resultang iyon sa na-rate na load at torque ng positioner sa nilalayong bilis, at panatilihin ang praktikal na margin para sa pagkakaiba-iba ng tooling at fit-up.
Lagi bang mas maganda ang mas mataas na tonelada?
Hindi. Ang isang mas mataas na tonelada ay maaaring magdagdag ng gastos, taas, at pagkarga sa sahig nang hindi pinapabuti ang hinang. Ang mas magandang pagpipilian ay ang makina na tumutugma sa load, center of gravity, bilis, at duty cycle na may ligtas ngunit hindi labis na margin.
Ano ang pagkakaiba sa pagitan ng kapasidad ng pagkarga at kapasidad ng metalikang kuwintas?
Ang kapasidad ng pag-load ay ang masa na maaaring suportahan ng istraktura at mga bearings. Ang kapasidad ng torque ay ang pagsusumikap sa pag-ikot na maaaring ipadala ng drive at istraktura. Maaaring suportahan ng isang makina ang isang load ngunit hindi pa rin ito maiikot nang maayos kung ang sentro ng grabidad ay masyadong malayo sa axis.
Kailan ako dapat pumili ng rotator sa halip na turntable positioner?
Pumili ng rotator para sa mahabang cylindrical na gawain tulad ng mga tangke, tubo, at shell dahil sinusuportahan ng mga roller ang bahagi sa haba nito. Pumili ng turntable para sa mga compact na bahagi na nangangailangan ng pagtabingi at pag-ikot sa paligid ng axis ng mesa.
Ano ang dapat isama sa isang capacity quote?
Dapat kasama sa quote ang rated load, pinapayagang center-of-gravity offset, torque, speed range, duty cycle, uri ng kontrol, tooling scope, mga kinakailangan sa pundasyon, at ang acceptance test. Kung wala ang mga detalyeng iyon, hindi kumpleto ang paghahambing ng presyo.