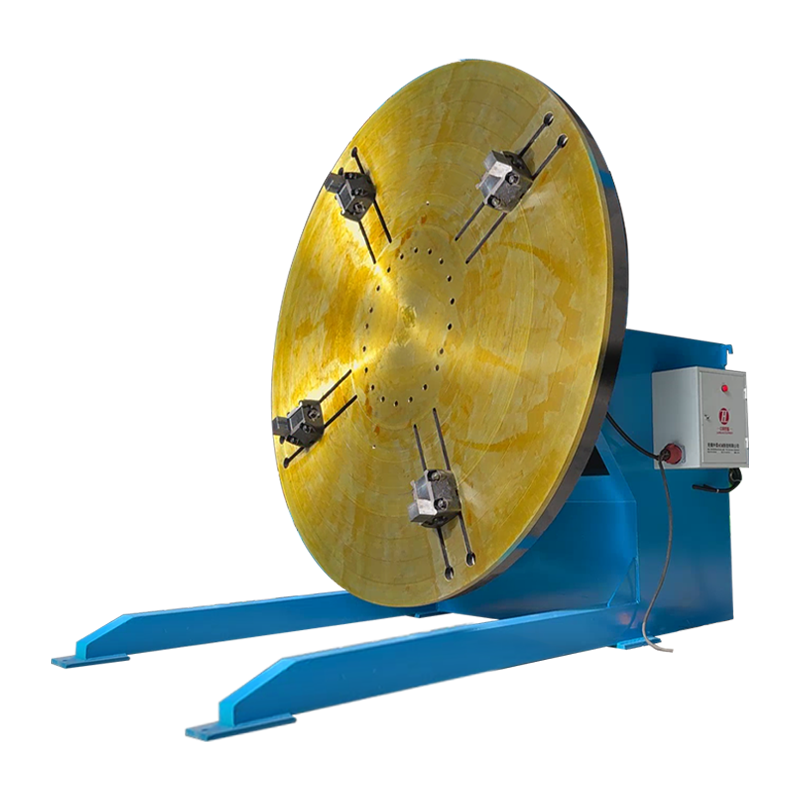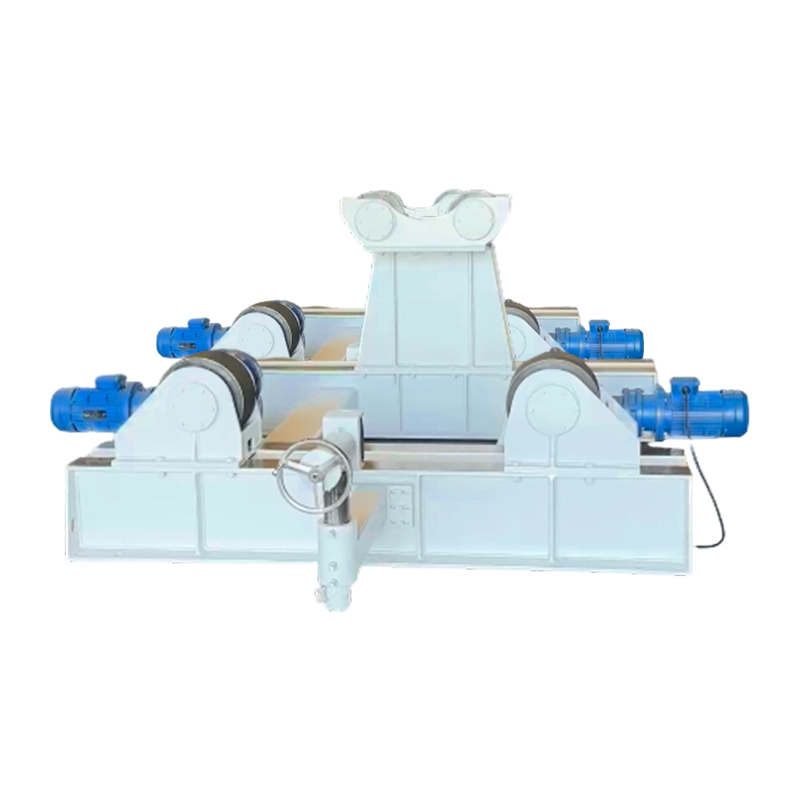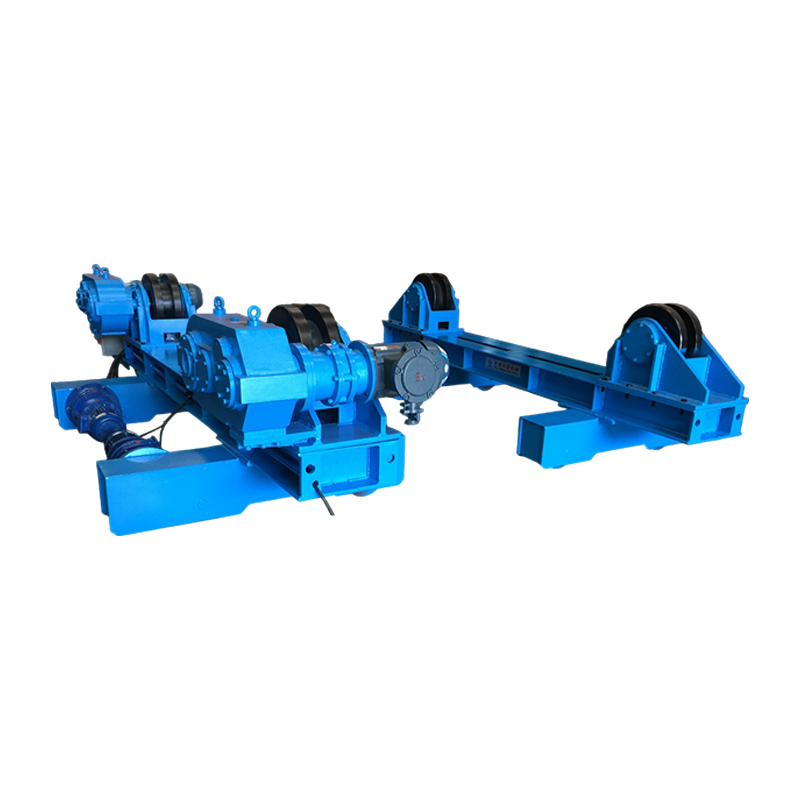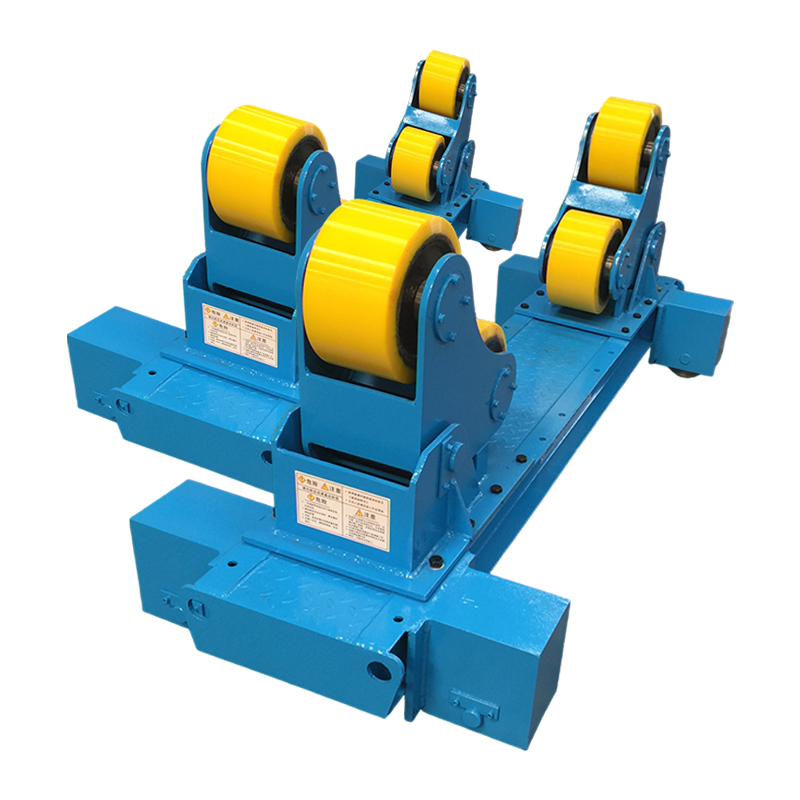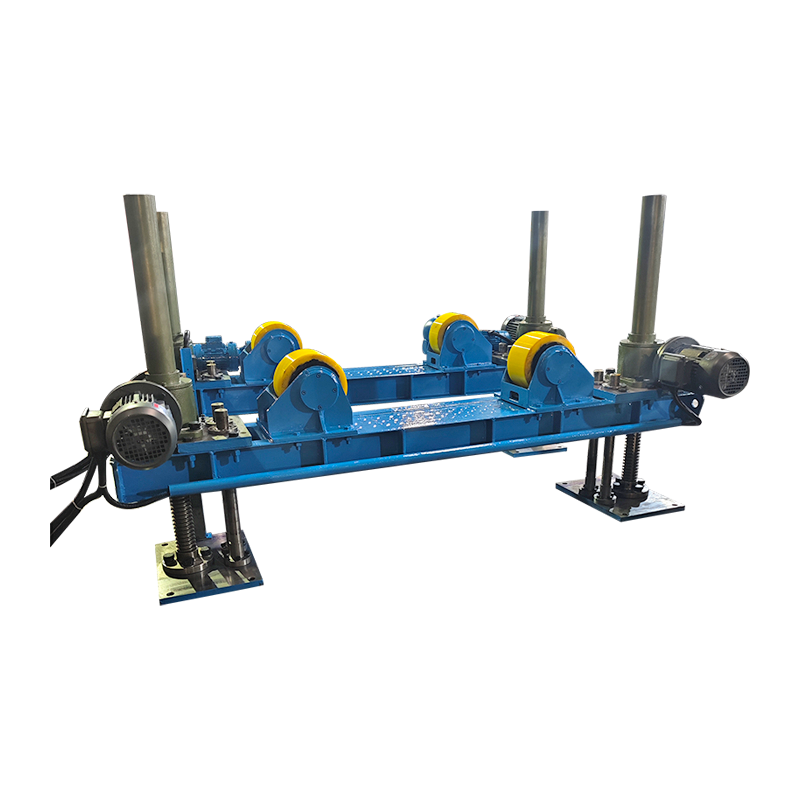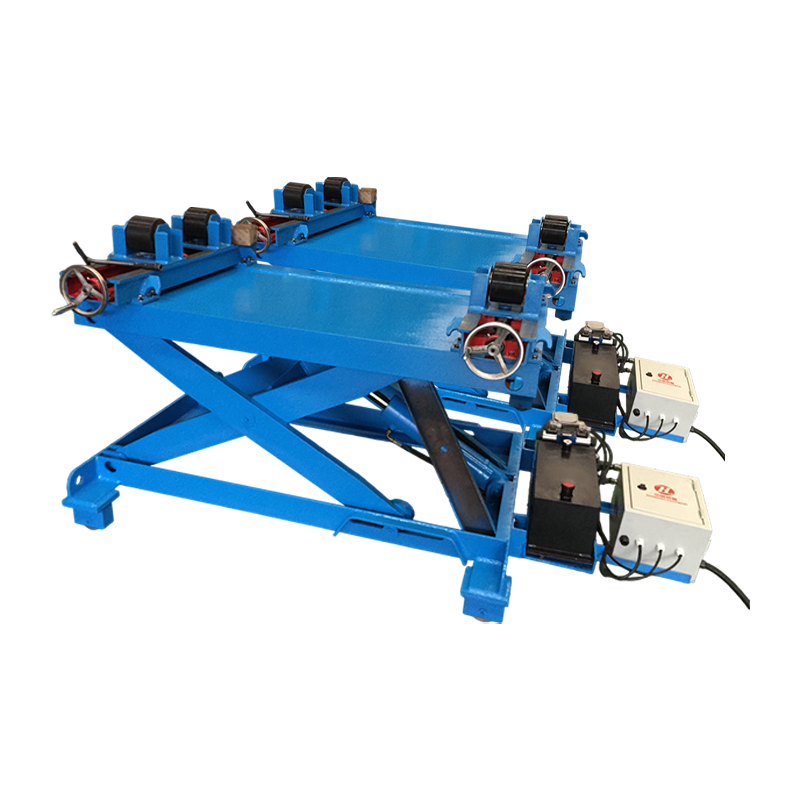
An awtomatikong welding positioner ay isang de-motor na mekanikal na aparato na humahawak, umiikot, at ikiling ang isang workpiece habang hinang, tinitiyak na ang weld joint ay nananatili sa pinakamainam na flat o horizontal na posisyon. Sa pamamagitan ng pag-aalis ng manu-manong repositioning at pagbabawas ng oras na hindi arc, maaari itong tumaas sa pangkalahatan kahusayan ng hinang sa pamamagitan ng 40% hanggang 60% kumpara sa mga manu-manong paraan ng pagpoposisyon, ayon sa mga pag-aaral sa pagiging produktibo ng katha.
1. Pag-unawa sa Core Function ng isang Automated Welding Positioner
Sa pinakapangunahing antas nito, isang awtomatikong welding positioner nilulutas ang patuloy na hamon sa paggawa ng metal: ang pangangailangang magwelding ng mga kumplikadong assemblies mula sa maraming anggulo habang pinapanatili ang kalidad ng weld at kaligtasan ng operator. Ang device ay binubuo ng isang motor-driven na worktable na naka-mount sa isang tilting base, na kinokontrol sa pamamagitan ng isang programmable interface na nagbibigay-daan sa tumpak na pag-ikot at angular positioning.
Ang prinsipyo ng pagpapatakbo ay prangka ngunit makapangyarihan. Ang isang workpiece ay naka-secure sa faceplate ng positioner gamit ang mga clamp o isang chuck. Gumagamit ang operator ng control pendant o foot pedal upang paikutin ang bahagi, na dinadala ang bawat weld area sa perpektong flat na posisyon—karaniwang nasa loob ng 15-degree na tolerance mula sa pahalang. Ang gravity-assisted orientation na ito ay nagbibigay-daan sa molten weld pool na dumaloy nang pantay-pantay, na gumagawa ng mas malakas, mas pare-parehong mga joint na may mas kaunting filler na materyal.
Ang mga modernong system ay nagsasama ng mga variable na bilis ng drive, na nagbibigay-daan sa mga bilis ng pag-ikot mula sa kasingbaba ng 0.1 na rebolusyon bawat minuto para sa tumpak na makapal na seksyon na welding hanggang sa 10 rpm para sa mga high-speed na circumferential seam sa mas maliliit na bahagi. Ang mekanismo ng pagkiling ay karaniwang nag-aalok ng saklaw mula 0 hanggang 135 degrees, na nagbibigay-daan sa pag-access sa halos anumang magkasanib na anggulo nang hindi nangangailangan ng operator na pisikal na manipulahin ang workpiece.
2. Paano Napapahusay ng Isang Automated Welding Positioner ang Kahusayan sa Welding
2.1 Pagbawas sa Non-Arc Time para I-maximize ang Productivity
Ang nag-iisang pinakamalaking kontribyutor sa pinabuting kahusayan ng hinang ay ang matinding pagbawas sa non-arc time—ang mga panahon kung kailan ang welding torch ay hindi aktibong nagdedeposito ng materyal. Ang pananaliksik na inilathala ng American Welding Society ay nagpapahiwatig na sa manu-manong mga pagpapatakbo ng welding na walang kagamitan sa pagpoposisyon, ang arc-on time factor, na kadalasang tinatawag na operator factor, ay maaaring kasing baba ng 15% hanggang 25% para sa mga kumplikadong pagtitipon. Ang isang fabricator na gumugugol ng walong oras na shift nang manu-mano sa paghawak at muling pagpoposisyon ng mga mabibigat na bahagi ng bakal ay maaari lamang makamit ang dalawang oras ng aktwal na hinang.
Gamit ang isang awtomatikong welding positioner , ang operator factor ay maaaring tumaas sa 45% hanggang 65%. Sa halip na huminto sa pag-unclamp, pag-angat, pag-ikot, at muling pag-secure ng 200-kilogram na pagpupulong sa pagitan ng bawat weld pass, pinindot ng welder ang isang foot pedal upang makamit ang nais na oryentasyon sa ilang segundo. Sa loob ng 2,000-oras na taon ng pagtatrabaho, ang pagkakaibang ito ay isinasalin sa humigit-kumulang 900 karagdagang oras ng arc time sa bawat welding station—epektibong nadodoble ang throughput nang hindi nagdaragdag ng paggawa.
2.2 Pag-aalis ng Manu-manong Paghawak para sa Mas Mabibigat na Workpiece
Ang manu-manong muling pagpoposisyon ng mga mabibigat na gawa ay nagpapakilala sa parehong kawalan ng kakayahan at panganib sa kaligtasan. Ang isang assembly na tumitimbang ng 150 kilo ay maaaring mangailangan ng dalawang manggagawa, isang bridge crane, at sampung minuto upang paikutin ng 90 degrees sa pagitan ng mga pagkakasunud-sunod ng welding. Sa panahong ito, ang welding arc ay pinapatay, ang weld ay lumalamig, at ang mga pamamaraan ng pag-restart ay dapat isaalang-alang ang wastong kontrol sa temperatura ng interpass.
An awtomatikong welding positioner na may 500-kilogram na kapasidad ay maaaring paikutin ang parehong workpiece sa anumang kinakailangang anggulo sa ilalim ng 30 segundo, na ganap na kontrolado ng isang operator. Ang epekto sa ekonomiya ay masusukat: kung ipagpalagay na ang labor rate na $45 kada oras at anim na repositioning event bawat shift, ang manu-manong diskarte ay nagkakahalaga ng humigit-kumulang $45 sa paggawa lamang para sa paghawak—mga gastos na umuulit araw-araw sa bawat welding cell. Sa loob ng isang taon na may 240 araw ng trabaho, ang isang solong positioner ay nag-aalis ng halos $11,000 sa direktang paghawak ng mga gastos sa paggawa habang sabay-sabay na pinapataas ang arc time.
2.3 Pagpapahusay ng Kalidad ng Weld Sa Pamamagitan ng Pinakamainam na Pinagsanib na Positioning
Ang welding sa patag na posisyon ay patuloy na gumagawa ng pinakamataas na kalidad ng mga welds na may pinakamaraming rate ng deposition. Kapag ang isang joint ay flat, nakakatulong ang gravity sa paghubog ng weld pool, na nagbibigay-daan sa paggamit ng mas malalaking diameter electrodes o mas mataas na wire feed speed nang hindi nanganganib sa undercut, overlap, o kawalan ng fusion. Kinikilala ng structural welding code ng American Welding Society na ang flat position welding ay nagbibigay-daan sa mas mataas na mga parameter ng input ng init kumpara sa mga vertical o overhead na posisyon, na nagreresulta sa mas malalim na pagtagos at mas mabilis na bilis ng paglalakbay.
An awtomatikong welding positioner ginagawang flat-position joint ang bawat joint. Isaalang-alang ang isang pipe-to-flange assembly na nangangailangan ng 360-degree circumferential weld. Kung walang positioner, ang welder ay dapat sumulong sa mga flat, vertical, at overhead na posisyon habang naglalakbay sila sa paligid ng pipe. Gamit ang isang positioner, ang tubo ay patuloy na umiikot habang ang sulo ay nananatiling nakapirmi sa ika-12 na posisyon, na pinapanatili ang pinakamainam na kontrol ng puddle sa buong lugar. Ipinapakita ng data ng pagsubok mula sa mga pasilidad ng fabrication na pinapataas ng diskarteng ito ang mga rate ng deposition ng 30% hanggang 50% para sa circumferential pipe welds habang binabawasan ang mga depekto ng weld ng hanggang 70%.
2.4 Pagpapabuti ng Consistency sa Repetitive Production Welding
Sa mga kapaligiran ng produksyon kung saan paulit-ulit na hina-welded ang magkatulad na mga assemblies, nagiging pangunahing sukatan ng kalidad ang pagkakapare-pareho. Ang isang bihasang manu-manong welder ay hindi maaaring hindi nagpapakilala ng mga banayad na pagkakaiba-iba sa bilis ng paglalakbay, anggulo ng tanglaw, at pattern ng paghabi mula sa isang bahagi patungo sa susunod. Habang ang isang napakaraming welder ay maaaring mapanatili ang kapansin-pansing pagkakapare-pareho, ang likas na pagkakaiba-iba ng ganap na manu-manong pagpoposisyon ay lumilikha ng mga pagkakataon para sa dimensional drift.
An awtomatikong welding positioner na sinamahan ng isang mekanisadong welding carriage o kahit isang manu-manong ginabayang tanglaw ay makabuluhang binabawasan ang pagkakaiba-iba na ito. Ang positioner ay nagbibigay ng parehong bilis ng pag-ikot at oryentasyon para sa bawat bahagi sa isang batch. Kapag nakatakdang umikot sa 0.8 rpm para sa 12-millimeter fillet weld, ang bawat pagpupulong ay tumatanggap ng magkaparehong circumferential motion. Ang data mula sa mga talaan ng kontrol sa kalidad sa pagmamanupaktura ng mabibigat na kagamitan ay nagpapahiwatig na ang pagsasama ng awtomatikong pagpoposisyon ay binabawasan ang mga paglihis ng weld dimensional tolerance ng 40% hanggang 55%, na pinapaliit ang pangangailangan para sa post-weld straightening o rework.
2.5 Pagbabawas ng mga Gastos sa Rework at Materyal na Basura
Ang muling paggawa ay kumakatawan sa isa sa pinakamahalagang nakatagong gastos sa mga pagpapatakbo ng welding. Ang pag-alis ng may sira na weld, paghahanda muli ng joint, at re-welding ay maaaring kumonsumo ng tatlo hanggang limang beses ang paggawa at mga materyales ng orihinal na weld. Ang data ng industriya na pinagsama-sama ng mga programa sa pagpapalawig ng pagmamanupaktura ng National Institute of Standards and Technology ay nagmumungkahi na ang rework at scrap na mga gastos sa mga fabrication shop na walang sapat na kagamitan sa pagpoposisyon ay maaaring lumampas sa 8% ng kabuuang gastos sa produksyon.
Sa pamamagitan ng pagpapagana ng pare-parehong flat-position welding na may wastong pagmamanipula ng torch, isang awtomatikong welding positioner direktang tinutugunan ang mga pangunahing sanhi ng karaniwang mga depekto. Ang porosity na dulot ng hindi tamang anggulo ng sulo, kakulangan ng pagsasanib mula sa mahinang pag-access sa magkasanib na bahagi, at hindi regular na mga profile ng bead mula sa positional welding ay makabuluhang nabawasan. Ang mga tindahan na nagsasama ng automated na pagpoposisyon sa kanilang daloy ng trabaho ay karaniwang nag-uulat ng mga pagbabawas ng rework rate mula sa 6% hanggang 8% na hanay pababa sa ilalim ng 2%, na naghahatid ng direktang pagtitipid sa paggawa, shielding gas, filler metal, at grinding consumables.
2.6 Pagpapabuti ng Kaligtasan ng Operator at Pagbabawas ng Pagkapagod
Ang welding sa awkward positions—overhead, vertical, o cramped quarters—ay naglalagay ng malaking pisikal na strain sa mga operator. Ang mga musculoskeletal disorder ay nagdudulot ng hindi katimbang na bahagi ng mga nawala sa oras na pinsala sa mga welder, kung saan ang U.S. Bureau of Labor Statistics ay nag-uulat ng mga rate ng insidente na 30% sa itaas ng average ng pagmamanupaktura para sa mga kalakal na nauugnay sa welding. Ang manu-manong pag-aangat at muling pagpoposisyon ng mga mabibigat na weldment ay pinagsama ang panganib na ito.
An awtomatikong welding positioner nagbibigay-daan sa operator na magtrabaho sa isang komportable, nakaupo o nakatayo na posisyon sa taas ng baywang, na ang weld joint ay ipinakita na flat at accessible. Ang ergonomic na pagpapahusay na ito ay nagpapababa ng pagkapagod, nagpapababa ng panganib sa pinsala, at nagbibigay-daan sa mas mahabang epektibong panahon ng pagtatrabaho. Ang isang welder na dati ay nangangailangan ng madalas na pahinga upang magpahinga mula sa overhead na trabaho ay maaaring mapanatili ang pare-parehong produksyon sa buong shift. Ang resultang pagkamit ng produktibo ay makabuluhan: ang isang 15% na pagbawas sa mga pagbagal na nauugnay sa pagkapagod sa isang walong oras na shift ay nagdaragdag ng humigit-kumulang 45 minuto ng produktibong oras ng welding araw-araw.
3. Mga Pangunahing Aplikasyon sa Mga Pang-industriya na Sektor
Ang versatility ng awtomatikong welding positioners ginagawa silang kailangang-kailangan sa malawak na hanay ng mga industriya ng pagmamanupaktura at katha. Ang sumusunod na talahanayan ay naglalarawan ng mga karaniwang aplikasyon at ang mga partikular na benepisyo ng kahusayan na natanto sa bawat sektor.
| Sektor ng Industriya | Karaniwang Aplikasyon | Pangunahing Episyente Makamit |
|---|---|---|
| Paggawa ng Malakas na Kagamitan | Excavator boom at arm assemblies | 50% pagbawas sa oras ng paghawak para sa 500 kg weldments |
| Paggawa ng Pressure Vessel | Shell longitudinal at circumferential seams | 40% na pagtaas sa rate ng deposition na may flat-position na SAW |
| Paggawa ng Pipe Spool | Flange-to-pipe at pipe-to-fitting welds | 60% na pagbawas sa mga rate ng weld defect sa mga circumferential joints |
| Produksyon ng Component ng Automotive | Mga axle housing at suspension subassemblies | Ang oras ng pag-ikot ay nabawasan mula 12 minuto hanggang 7 minuto bawat bahagi |
| Paggawa ng Wind Tower | Seksyon ng tower panloob at panlabas na welds | Napabuti ang operator factor mula 22% hanggang 55% |
Talahanayan 1: Mga pagpapabuti sa kahusayan na nakamit sa pamamagitan ng awtomatikong welding positioner integration sa mga pangunahing sektor ng industriya, batay sa na-publish na data ng case study mula sa mga asosasyon ng industriya ng fabrication at mga manufacturer ng kagamitan.
4. Paghahambing ng Manu-manong Positioning sa Automated Positioning: Isang Dami ng Pagsusuri
Ang pag-unawa sa nakikitang pagkakaiba sa pagitan ng manual at automated na pagpoposisyon ay nangangailangan ng magkatabi na pagsusuri ng mga pangunahing sukatan ng pagganap. Ang paghahambing sa ibaba ay nagha-highlight kung bakit ang mga tindahan na gumagawa ng paglipat ay karaniwang nakakakuha ng return on investment sa loob ng 12 hanggang 18 buwan.
| Sukatan ng Pagganap | Manu-manong Pagpoposisyon | Automated Welding Positioner |
|---|---|---|
| Operator Factor (Arc-On Time) | 15% hanggang 25% | 45% hanggang 65% |
| Oras ng Pag-reposition sa bawat Kaganapan (150 kg na bahagi) | 8 hanggang 15 minuto | 15 hanggang 30 segundo |
| Rate ng Weld Defect | 6% hanggang 8% ng mga welds | 1% hanggang 2% ng mga welds |
| Rate ng Deposition (FCAW, katumbas ng flat-position) | 2.5 hanggang 3.5 kg bawat oras | 4.5 hanggang 6.5 kg bawat oras |
| Mga Tauhan na Kinakailangan para sa Malakas na Pagpupulong | 2 hanggang 3 manggagawa | 1 manggagawa |
| Taunang Gastos sa Rework (bawat welding station) | $8,000 hanggang $15,000 | $1,500 hanggang $3,500 |
Talahanayan 2: Comparative analysis ng manual positioning kumpara sa awtomatikong welding positioner na sukatan ng performance. Ang data na nakuha mula sa mga benchmark ng industriya na pinagsama-sama ng mga programa sa pagsososyo ng extension ng pagmamanupaktura at mga sanggunian sa welding engineering, batay sa mga medium-scale na operasyon ng fabrication.
5. Mga Uri ng Automated Welding Positioner at Kanilang Pamantayan sa Pagpili
Ang pagpili ng tamang configuration ng awtomatikong welding positioner direktang nakakaapekto sa mga natamo ng kahusayan na makakamit sa isang partikular na aplikasyon. Nag-aalok ang merkado ng ilang natatanging kategorya, bawat isa ay na-optimize para sa partikular na mga geometrie ng workpiece at mga kinakailangan sa produksyon.
5.1 Single-Axis Rotary Positioner
Ang mga single-axis unit ay nagbibigay ng pag-ikot sa paligid ng isang patayo o pahalang na axis at kumakatawan sa pinakakaraniwan at matipid na entry point sa automated na pagpoposisyon. Ang horizontal-axis turntable na may 300-kilogram na kapasidad at 600-millimeter faceplate diameter ay tipikal para sa pangkalahatang paggawa ng gawa. Ang mga system na ito ay mahusay sa circumferential pipe welding, cylindrical vessel fabrication, at anumang application na nangangailangan ng tuluy-tuloy na pag-ikot sa kinokontrol na bilis. Ang mga presyo para sa pang-industriya na grade single-axis positioner na angkop para sa mga kapaligiran ng produksyon ay karaniwang mula $6,000 hanggang $25,000 depende sa kapasidad ng pagkarga at kontrol sa pagiging sopistikado.
5.2 Two-Axis Tilt-and-Rotate Positioner
Ang mga two-axis system ay nagdaragdag ng mekanismo ng pagtabingi sa rotary table, na nagpapagana ng compound angular positioning. Maaaring ikiling ng isang operator ang isang workpiece nang 45 degrees at pagkatapos ay paikutin ito, na nagpapakita ng mga fillet weld joint sa isang patag na posisyon anuman ang geometry ng bahagi. Pinangangasiwaan ng mga positioner na ito ang mga kumplikadong structural fabrication—mga bracket, frame, at multi-faceted assemblies—kung saan hindi makakamit ng isang solong rotation axis ang pinakamainam na joint orientation para sa bawat weld. Ang mga kapasidad ng pag-load ay mula sa 100 kilo para sa mga bench-top na unit hanggang mahigit 10,000 kilo para sa mabibigat na fabrication na mga cell. Ang karagdagang axis ay karaniwang nagdaragdag ng 40% hanggang 60% sa gastos ng kagamitan kumpara sa mga single-axis na modelo na may katumbas na mga rating ng pagkarga.
5.3 Mga Configuration ng Headstock-Tailstock
Para sa mahaba, mabibigat na workpiece gaya ng mga turbine shaft, malalaking diameter na pipe spool, at structural column, ang mga headstock-tailstock arrangement ay nagbibigay ng suporta sa magkabilang dulo habang iniikot ang assembly. Ang headstock ay naglalaman ng drive motor at mga kontrol, habang ang tailstock ay nagbibigay ng isang adjustable, libreng-spinning na suporta. Ang isang tipikal na configuration para sa structural fabrication ay maaaring humawak ng mga workpiece na hanggang 4 na metro ang haba at 2,000 kilo ang timbang, na umiikot sa bilis mula 0.05 hanggang 5 rpm. Ang mga system na ito ay partikular na epektibo para sa longitudinal stiffener welding at long-seam applications kung saan ang pare-parehong bilis ng pag-ikot ay kritikal para sa pare-parehong kalidad ng weld.
6. Pagsasama sa Robotic at Mechanized Welding System
An awtomatikong welding positioner nagsisilbing isang kritikal na teknolohiyang nagpapagana para sa mga robotic welding cells. Ang braso ng robot, sa kabila ng kakayahang umangkop nito, ay hindi maaaring magwelding ng hindi nito maabot. Sa pamamagitan ng pag-mount ng positioner bilang panlabas na axis sa ilalim ng coordinated na kontrol, nagkakaroon ang robot ng kakayahang mapanatili ang pinakamainam na oryentasyon ng torch habang umiikot ang workpiece, na epektibong nagpaparami ng work envelope at naa-access na mga joint configuration.
Sa isang coordinated robotic cell, ang positioner at robot ay nakikipag-usap sa pamamagitan ng shared controller. Tinutukoy ng robot program ang mga anggulo ng positioner at bilis ng pag-ikot sa pag-synchronize sa mga paggalaw ng sulo. Para sa isang circumferential weld sa isang pipe elbow, iniikot ng positioner ang bahagi habang ang robot ay nagsasagawa ng isang minimal na pattern ng paghabi, na nakakakuha ng mga rate ng deposition na 6 hanggang 8 kilo bawat oras na may pare-parehong profile ng bead. Ang data ng pagmamanupaktura mula sa mga industrial automation integrator ay nagpapahiwatig na ang mga coordinated positioner-robot system ay nakakamit ng pangkalahatang mga rating ng pagiging epektibo ng kagamitan na 25% hanggang 35% na mas mataas kaysa sa mga fixed-table na robotic na cell, pangunahin dahil sa nabawasang idle time sa panahon ng part repositioning.
Nakikinabang din ang mga semi-automated na configuration. Ang isang mechanized submerged arc welding tractor na naka-mount sa ibabaw ng umiikot na positioner ay maaaring mag-deposito ng weld metal sa mga rate na lampas sa 15 kilo bawat oras para sa heavy-wall pressure vessel fabrication. Ang kumbinasyon ng tuluy-tuloy na pag-ikot at pare-parehong standoff distance ay gumagawa ng radiographic-quality welds sa isang solong pass sa mga materyales na hanggang 50 millimeters ang kapal.
7. Mga Madalas Itanong Tungkol sa Mga Automated Welding Positioner
7.1 Anong laki ng awtomatikong welding positioner ang kailangan ko para sa aking tindahan?
Ang naaangkop na laki ay pangunahing nakasalalay sa maximum na bigat ng workpiece at mga sukat na regular mong pinangangasiwaan. Pumili ng positioner na may kapasidad ng pag-load nang hindi bababa sa 25% na mas mataas sa iyong pinakamabigat na inaasahang workpiece upang matugunan ang mga dynamic na load na ipinataw sa panahon ng acceleration at deceleration. Para sa isang fabrication shop welding structural assemblies na may average na 200 kilo na may paminsan-minsang 350-kilogram na mga bahagi, ang isang 500-kilogram na kapasidad na two-axis positioner ay nagbibigay ng sapat na safety margin. Isaalang-alang din ang center of gravity distance mula sa faceplate—ang 500-kilogram na rating sa 150 millimeters mula sa faceplate ay maaaring bumaba sa 250 kilo sa 300 millimeters dahil sa tumaas na bending moment.
7.2 Gaano katagal bago makakita ng return on investment?
Karamihan sa mga fabrication shop ay nakakakuha ng payback sa loob ng 12 hanggang 18 buwan batay sa mga pagpapabuti ng kahusayan sa paggawa. Ang isang $20,000 positioner na nag-aalis ng 10 oras ng hindi produktibong oras ng paghawak bawat linggo sa isang $45 oras-oras na rate ng paggawa ay nakakatipid ng humigit-kumulang $23,400 taun-taon sa direktang paggawa. Kapag isinaalang-alang ang pinababang mga gastos sa muling paggawa, binabawasan ang natupok na paggamit mula sa pinahusay na kahusayan sa pag-deposito, at nabawasan ang mga claim sa kompensasyon ng manggagawa mula sa mga ergonomic na pagpapabuti, kadalasang bumibilis ang kita sa pananalapi hanggang sa wala pang 10 buwan. Ang mga tindahan na gumagawa ng high-mix, low-volume na trabaho ay karaniwang nakakakita ng mas mabilis na pagbabayad kaysa sa mga may simple, paulit-ulit na pagtitipon na nangangailangan ng kaunting repositioning.
7.3 Maaari bang gamitin ang welding positioner sa lahat ng proseso ng welding?
Ang mga awtomatikong welding positioner ay katugma sa lahat ng pangunahing proseso ng arc welding kabilang ang gas metal arc welding, flux-cored arc welding, gas tungsten arc welding, submerged arc welding, at plasma arc welding. Ang pangunahing pagsasaalang-alang ay ang pagtiyak na ang grounding system ng positioner ay humahawak sa welding current nang hindi nagdudulot ng pinsala sa bearing. Ang mga de-kalidad na positioner ay may kasamang grounding brush o slip ring na na-rate para sa maximum na inaasahang welding current, karaniwang 400 hanggang 600 amperes para sa mga heavy fabrication application. Para sa nakalubog na arc welding sa mga agos na lampas sa 800 amperes, i-verify na ang tagagawa ay tumutukoy ng naaangkop na kasalukuyang-carrying capacity para sa rotary ground.
7.4 Ang automated positioner ba ay angkop para sa maliliit na tindahan ng fabrication?
Ang mga maliliit na tindahan na may kasing-kaunti hanggang tatlo hanggang limang welder ay maaaring bigyang-katwiran ang pamumuhunan kapag regular nilang pinangangasiwaan ang mga asembliya na nangangailangan ng maraming pagbabago sa pagpoposisyon. Ang mga bench-top na single-axis positioner na may 100-kilogram na kapasidad ay nagsisimula sa humigit-kumulang $3,500, na kumakatawan sa isang accessible na entry point. Ang isang maliit na structural fabrication shop na hinang ang mga bahagi ng kagamitang pang-agrikultura ay karaniwang maaaring mag-amortize ng halagang ito sa loob ng unang taon sa pamamagitan ng pinahusay na throughput. Ang mga nadagdag na kahusayan ay pinaka-binibigkas kapag ang positioner ay nakatuon sa isang partikular na pamilya ng produkto sa halip na ginagamit nang paulit-ulit sa malawak na iba't ibang trabaho.
7.5 Paano maihahambing ang isang awtomatikong welding positioner sa paggamit ng cobot para sa small-batch welding?
A welding positioner at ang isang collaborative na robot ay nagsisilbi ng mga pantulong ngunit natatanging mga tungkulin. Pinahuhusay ng isang positioner ang pagiging produktibo ng isang welder ng tao sa pamamagitan ng pagpapakita ng workpiece nang mahusay; ang welder ay nagpapanatili ng ganap na kontrol sa pagmamanipula ng sulo at mga desisyon sa kalidad ng weld. Kino-automate ng isang cobot ang pagmamanipula ng sulo mismo, na sumusunod sa mga naka-program na landas. Para sa small-batch, high-variability na trabaho kung saan ang mga parameter ng weld ay madalas na nagbabago, ang isang bihasang welder na gumagamit ng isang positioner ay kadalasang nahihigitan ng cobot sa parehong bilis at kalidad dahil ang paghuhusga ng tao ay agad na umaangkop sa mga variation ng fit-up. Para sa paulit-ulit na produksyon ng mga pare-parehong pagtitipon, ang kumbinasyon ng positioner-cobot ay nag-aalok ng pinakamataas na throughput. Malaki ang pagkakaiba ng profile ng pamumuhunan: ang isang dekalidad na positioner ay nagkakahalaga ng $5,000 hanggang $30,000, habang ang kumpletong cobot welding system ay karaniwang nagsisimula sa itaas ng $50,000.
8. Ang Madiskarteng Halaga Higit pa sa Direktang Mga Nadagdag sa Kahusayan
Higit pa sa masusukat na mga pagpapabuti sa arc-on na oras at mga rate ng deposition, isang awtomatikong welding positioner naghahatid ng mga madiskarteng benepisyo na nagpapalakas sa mapagkumpitensyang posisyon ng isang negosyo sa katha. Ang mga tindahan na nilagyan ng sapat na kakayahan sa pagpoposisyon ay maaaring mag-quote nang mas mapagkumpitensya sa mga kumplikadong assemblies dahil ang kanilang aktwal na mga gastos sa produksyon ay nakaayon sa mahusay na flat-position welding na pinapagana ng positioner. Ang isang fabricator na nagbi-bid sa isang structural frame contract na may $4,000 sa quoted labor batay sa manual positioning assumptions ay maaaring makatuklas ng aktwal na mga gastos na umaabot sa $5,200 dahil sa paghawak ng mga inefficiencies. Ang parehong kontrata na tinatantya sa mga automated na pagpapalagay sa pagpoposisyon sa $3,200 sa paggawa ay mas tumpak na sumasalamin sa matamo na mga gastos sa produksyon habang naghahatid ng mas malakas na bid.
Ang pagpapaunlad ng mga manggagawa ay nakikinabang din. Ang mga bihasang welder ay lalong naghahanap ng mga tagapag-empleyo na namumuhunan sa mga kagamitan na nagpapababa ng pisikal na strain at nagpapahusay sa produktibidad. Ang isang positioner-equipped welding cell ay nagpapahiwatig ng isang propesyonal, may kamalayan sa kaligtasan na operasyon, na tumutulong sa parehong recruitment at pagpapanatili sa isang labor market kung saan ang mga kwalipikadong propesyonal sa welding ay nananatiling kulang sa suplay.
Ang kalidad ng dokumentasyon at traceability ay nagpapabuti din. Maraming mga modernong positioner controller ang nag-log ng mga bilis ng pag-ikot, mga bilang ng cycle, at mga input ng operator, na nagbibigay ng data para sa pag-verify ng proseso at mga hakbangin sa patuloy na pagpapabuti. Sa mga industriyang nangangailangan ng mahigpit na dokumentasyon ng kalidad—paggawa ng pressure vessel sa ilalim ng ASME code, structural welding sa ilalim ng AWS D1.1, o mga detalye ng militar—binabawasan ng awtomatikong pagkuha ng data na ito ang administratibong pasanin ng manu-manong pag-iingat ng rekord habang pinapahusay ang pagiging handa sa pag-audit.
9. Konklusyon: Positioning para sa Productive Welding
An awtomatikong welding positioner kumakatawan sa isa sa mga pinaka-cost-effective na pamumuhunan na maaaring gawin ng isang fabrication operation upang mapabuti kahusayan ng hinang . Sa pamamagitan ng pagbabago sa bawat weld sa isang mahusay na nakaposisyon na joint, ang mga device na ito ay nagpapataas ng arc-on time mula sa kasingbaba ng 15% hanggang sa higit sa 50%, binabawasan ang mga gastos sa muling paggawa ng 60% o higit pa, at lumikha ng isang mas ligtas, mas ergonomic na kapaligiran sa pagtatrabaho. Ang teknolohiya ay sumusukat mula sa mga compact na bench-top unit para sa maliliit na tindahan hanggang sa multi-axis, multi-toneladang mga sistema para sa mabibigat na industriyal na katha, na tinitiyak ang pagiging angkop sa buong spectrum ng welding-intensive na pagmamanupaktura.
Ang data na sumusuporta sa mga claim sa kahusayan na ito ay pare-pareho at nakakahimok: 40% hanggang 60% na mga pagpapabuti sa operator factor, 30% hanggang 50% na pagtaas sa mga rate ng deposition, at mga pagbawas sa rate ng depekto na nagbabayad para sa kagamitan sa loob ng mga buwan sa pamamagitan lamang ng pagtitipid sa rework. Para sa sinumang tagapamahala ng katha na sinusuri ang mga pamumuhunan sa kagamitan sa kapital, ang tanong ay hindi kung ang isang awtomatikong welding positioner maaaring mapabuti ang kahusayan, ngunit sa halip kung gaano kabilis ang pagpapabuti ay matutupad sa kanilang partikular na kapaligiran ng produksyon.