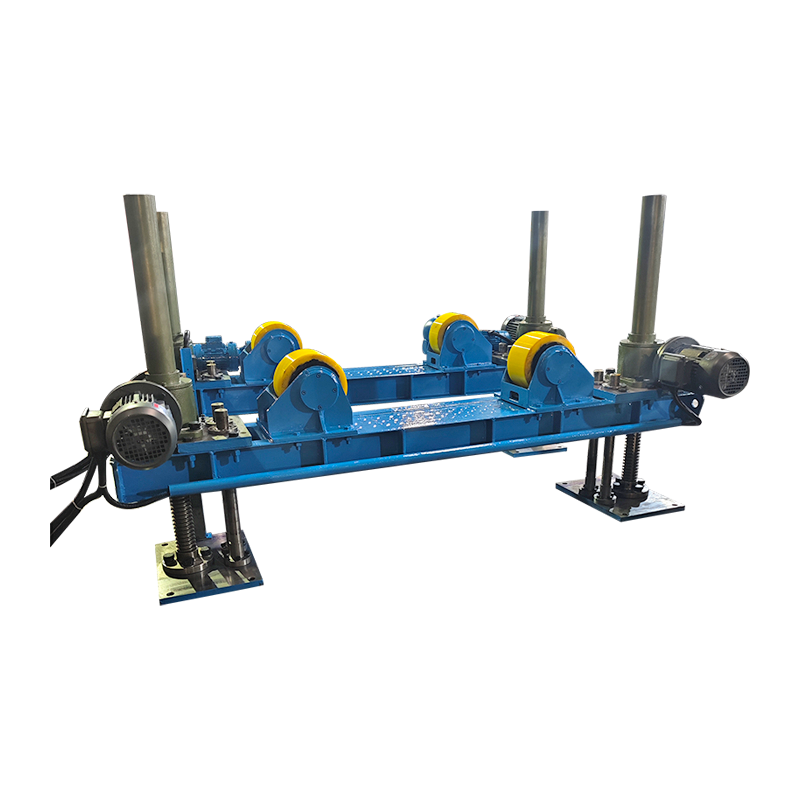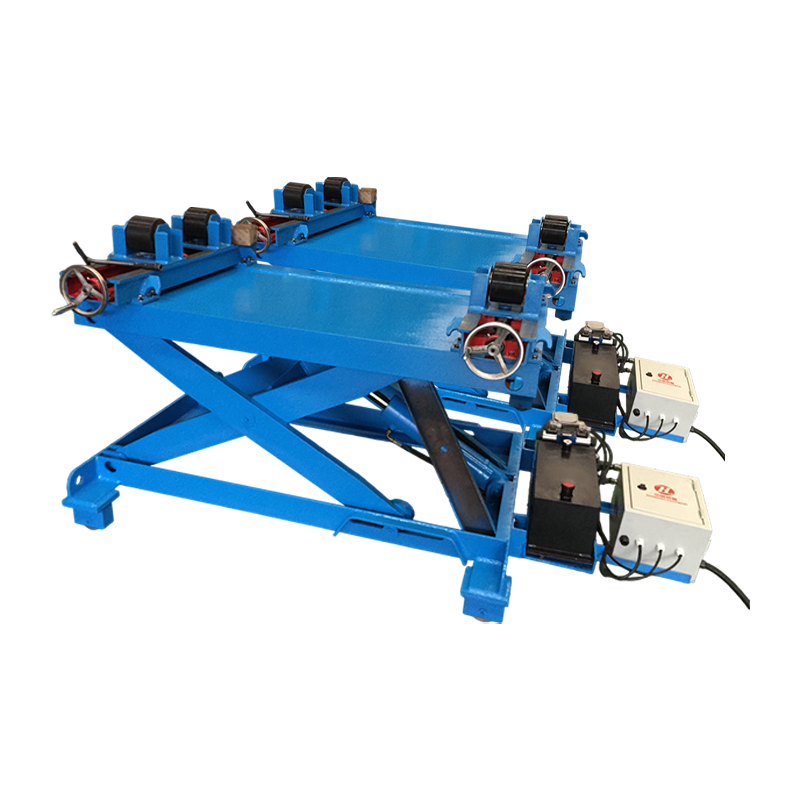
A pipe welding positioner ay isang motorized rotating fixture na humahawak at nagpapaikot ng pipe workpiece sa isang kontroladong bilis at anggulo upang mapanatili ng welder ang pinakamainam na flat o horizontal welding position sa buong joint, sa halip na i-reposition ang sarili o ang pipe nang manu-mano. Sa halip na welding overhead, patayo, o sa paligid ng fixed pipe — mga posisyon na nagpapababa ng arc-on time, nagpapataas ng depekto, at nagdudulot ng pagkapagod ng welder — patuloy na iniikot ng positioner ang pipe upang ang aktibong weld pool ay laging nakaupo sa pinaka nakokontrol na posisyon: ang 12 o'clock o 1-2 o'clock flat position.
Ayon sa isang 2024 productivity study ng American Welding Society (AWS) , welders gamit ang pipe welding positioner makamit 40–65% na mas mataas na mga rate ng deposition kumpara sa manual all-position pipe welding, habang binabawasan ang mga rate ng weld defect ng hanggang 55% . Ang pandaigdigang welding positioner market ay pinahahalagahan sa USD 620 milyon noong 2024 at inaasahang maabot USD 1.1 bilyon pagdating ng 2031 sa CAGR na 8.6% (Source: MarketsandMarkets, 2025), na hinimok ng paglago sa imprastraktura ng pipeline, paggawa ng pressure vessel, at mga automated na welding system.
Paano Gumagana ang Pipe Welding Positioner
Gumagana ang pipe welding positioner sa pamamagitan ng pag-clamp ng pipe sa isang umiikot na headstock na pinapatakbo ng isang variable-speed na motor, na nagpapahintulot sa welder na panatilihing nakatigil ang sulo habang umiikot ang tubo sa ilalim nito sa eksaktong katugmang bilis ng paglalakbay. Sa panimula nitong binabago ang welding geometry mula sa isang kumplikadong 3D spatial na problema sa isang simpleng 2D flat-position weld.
Mga Pangunahing Bahagi ng Mekanikal
- Headstock (unit ng drive) — Ang motorized side na humahawak at umiikot sa tubo. Naglalaman ng gearbox, motor (karaniwang AC servo o DC variable-speed), at ang chuck o face plate. Tinutukoy ng headstock ang pinakamataas na torque, hanay ng RPM, at kakayahan sa pagtabingi ng positioner.
- Tailstock (unit ng suporta) — Ang passive support end na humahawak sa kabilang dulo ng pipe, na pumipigil sa sag at vibration sa mas mahaba o mas mabibigat na pipe. Ang tailstock ay dumudulas sa isang riles o kama upang mapaunlakan ang iba't ibang haba ng tubo.
- Chuck o face plate — Ang gripping interface sa pagitan ng positioner at pipe. Ang three-jaw chucks ay ginagamit para sa round pipe; face plates na may adjustable clamping arms handle flanged dulo, irregular shapes, o very large diameters.
- Controller ng bilis — Isang variable-frequency drive (VFD) o thyristor controller na nagtatakda ng bilis ng pag-ikot sa mga rebolusyon bawat minuto. Ang welder ay nagda-dial sa bilis ng pag-ikot na tumutugma sa bilis ng paglalakbay ng welding na kinakailangan para sa napiling proseso at wire feed rate.
- Mekanismo ng ikiling — Sa mga modelo ng tilting positioner, ang isang pangalawang motor o worm-gear na mekanismo ay nagpapakiling sa buong rotation axis, na nagbibigay-daan sa mga fillet welds sa pipe flanges at T-joints na maiposisyon sa pinakamainam na 45-degree na anggulo.
Ang Pagkalkula ng Bilis ng Pag-ikot
Ang pagtatakda ng tamang bilis ng pag-ikot ay ang pinaka-kritikal na parameter ng pagpapatakbo para sa isang pipe welding positioner. Ang kinakailangang RPM ay kinakalkula mula sa target na bilis ng paglalakbay ng welding at ang circumference ng tubo:
RPM = Bilis ng Paglalakbay (mm/min) / (Pi x Pipe Outer Diameter (mm))
Halimbawa, ang pag-welding ng 168 mm (6-inch) OD pipe na may proseso ng GMAW sa target na bilis ng paglalakbay na 400 mm/min ay nangangailangan ng: 400 / (3.14159 x 168) = humigit-kumulang 0.76 RPM . Karamihan sa mga pipe welding positioner ay sumasaklaw sa isang hanay ng bilis na 0.1–5 RPM, na may mga premium na modelo ng CNC na nag-aalok ng 0.01–10 RPM para sa micro-welding sa high-deposition submerged arc application.
Aling Mga Uri ng Pipe Welding Positioner ang Magagamit?
Available ang mga positioner ng pipe welding sa limang pangunahing configuration, bawat isa ay angkop sa ibang kumbinasyon ng laki ng tubo, uri ng magkasanib na bahagi, dami ng produksyon, at badyet. Ang pagpili ng maling uri ay ang pinakakaraniwan at magastos na pagkakamali sa pagkuha ng positioner.
1. Headstock-Tailstock (H-T) Positioner
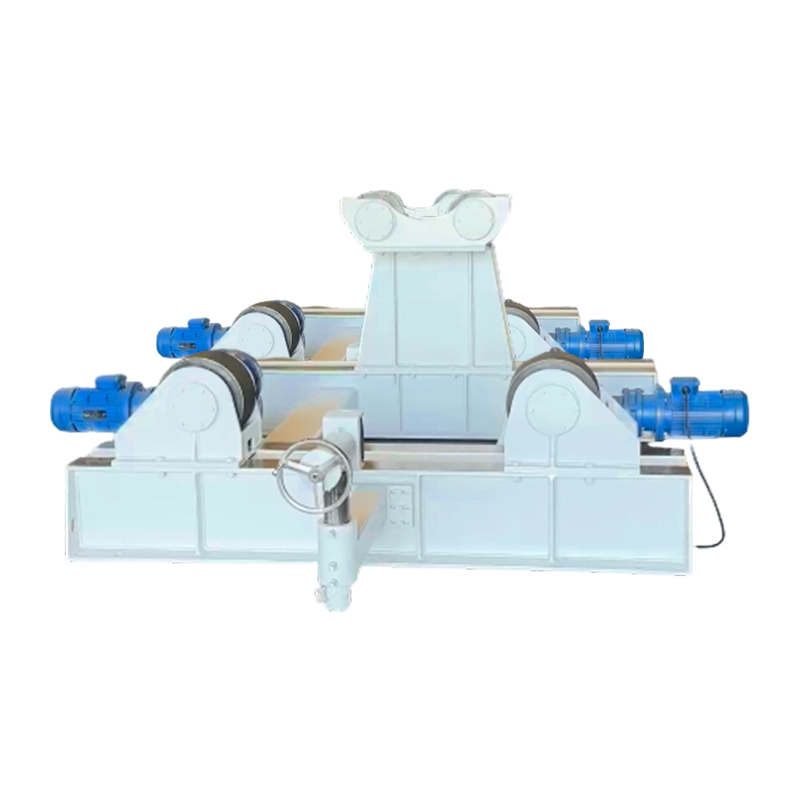
Ang pagsasaayos ng headstock-tailstock ay ang pinakakaraniwang uri ng pipe welding positioner para sa mga fabrication shop, na humahawak ng mga tubo mula 50 mm hanggang lampas 1,200 mm OD at may haba na hanggang 12 metro o higit pa. Ang tubo ay sinusuportahan sa pagitan ng hinimok na headstock at ng sliding tailstock, na naka-mount sa isang karaniwang base rail. Ang pagsasaayos na ito ay nag-aalis ng pipe sag at nagbibigay-daan sa matatag na pag-ikot sa napakababang RPM na may mabibigat na tubo. Ang karaniwang kapasidad ng pagkarga ay mula 500 kg hanggang 20,000 kg depende sa modelo.
2. Turntable (Rotating Table) Positioner
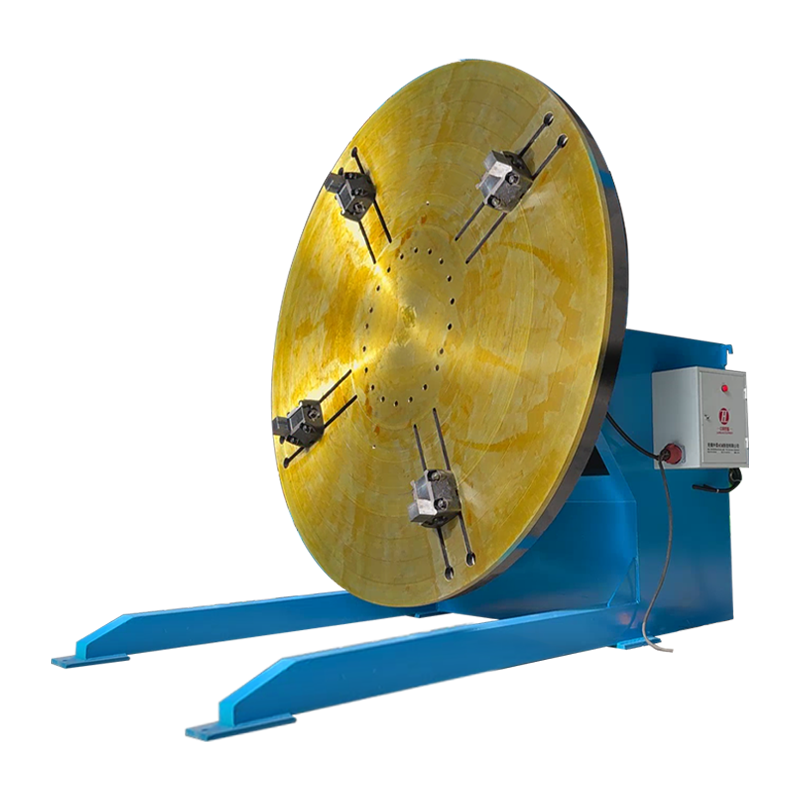
Pinaikot ng turntable positioner ang pipe assembly sa isang pahalang o nakakiling na ibabaw ng mesa, na ginagawa itong perpekto para sa mga maiikling pipe spool, flanged assemblies, at pipe-to-flange welds. Ang talahanayan ay karaniwang tumagilid ng 0–135 degrees, na nagpapahintulot sa joint na maipakita sa flat o horizontal-rolled na posisyon anuman ang orihinal na oryentasyon. Ang mga kapasidad ng pag-load na 50–5,000 kg ay karaniwan, na ginagawang versatile ang turntable para sa maliit hanggang katamtamang diameter ng tubo hanggang sa humigit-kumulang 600 mm.
3. Pipe Rotator (Roll Set / Roller Positioner)
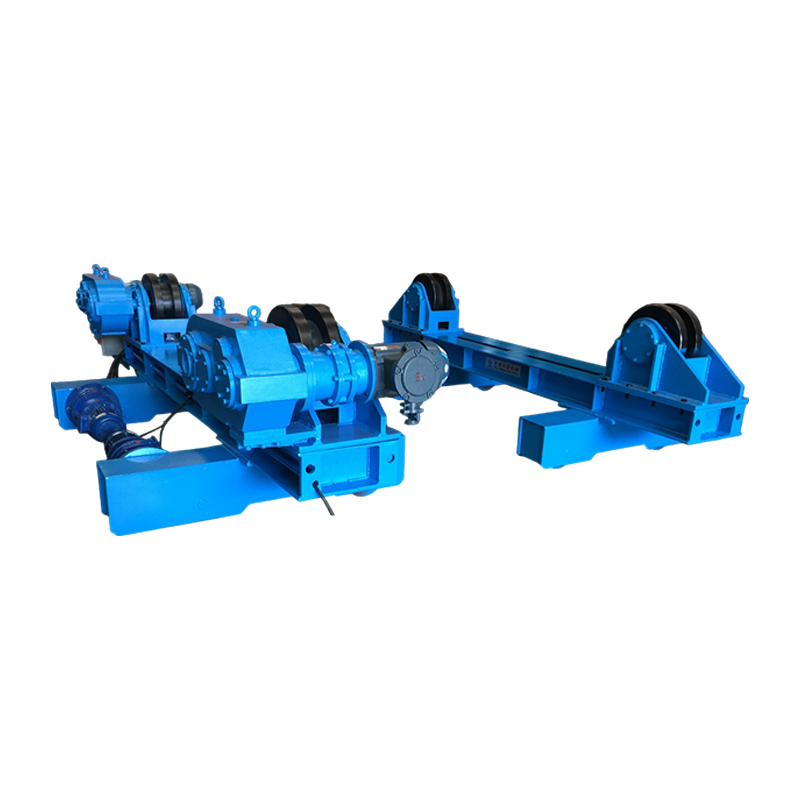
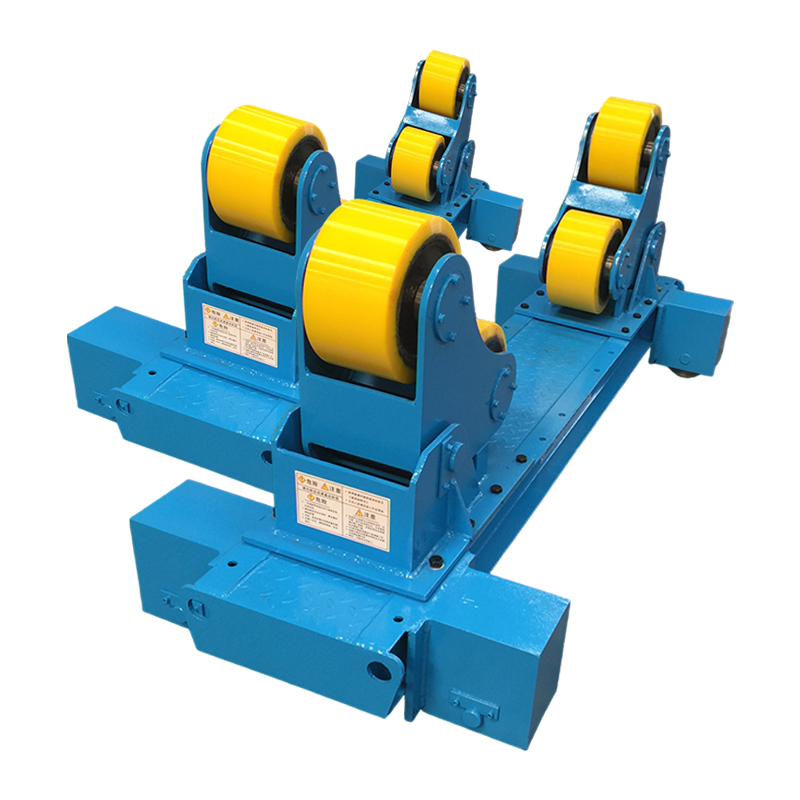
Ang mga pipe rotator — tinatawag ding roller positioner o pipe roll set — ay sumusuporta at nagpapaikot ng malalaking diameter na mga tubo at pressure vessel sa mga pinapaandar na goma o bakal na roller, na humahawak ng mga diameter mula 150 mm hanggang 3,000 mm o mas malaki. Hindi tulad ng mga positioner na nakabatay sa chuck na humahawak sa dulo ng pipe, sinusuportahan ng mga roller positioner ang tubo sa kahabaan ng panlabas na ibabaw nito, na ginagawang angkop ang mga ito para sa napakahaba o napakabigat na mga seksyon ng pipe na hindi maaaring i-cantilever mula sa isang headstock. Ang mga roller positioner ay ang karaniwang tool para sa pipeline spool fabrication at pressure vessel circumferential seam welding.
4. Orbital Pipe Welding Positioner
Ang isang orbital welding positioner ay kumakapit sa labas ng isang nakapirming pipe at iniikot ang welding torch sa paligid ng pipe circumference, ginagawa itong tamang solusyon kapag ang pipe mismo ay hindi maaaring ilipat. Ang mga orbital positioner ay malawakang ginagamit sa pharmaceutical, semiconductor, at food-grade stainless steel piping kung saan naka-install na ang mga tubo sa mga sistema ng proseso. Nakakamit nila ang mataas na repeatable, code-quality welds na may kaunting interbensyon ng tao, na may weld-to-weld repeatability na mas mahusay kaysa sa 0.1 mm torch position deviation.
5. Manipulator-Integrated Positioner
Pinagsasama ng manipulator-integrated pipe welding positioner ang welding column-and-boom manipulator sa isang naka-synchronize na headstock-tailstock positioner upang lumikha ng ganap na automated na single-operator welding cell. Ipinoposisyon ng manipulator ang welding torch sa tamang taas at standoff habang iniikot ng positioner ang pipe. Ang parehong mga palakol ay naka-synchronize sa pamamagitan ng isang CNC controller kaya ang bilis ng paglalakbay sa ibabaw ng workpiece ay pare-pareho anuman ang diameter ng pipe. Ang configuration na ito ay karaniwan sa mga high-volume pipe spool fabrication shops at offshore platform module construction.
Mga Uri ng Pipe Welding Positioner Kumpara: Alin ang Nababagay sa Iyong Aplikasyon?
Ang pagtutugma ng uri ng positioner sa aplikasyon ay ang nag-iisang pinakamahalagang desisyon sa pagpili — ang isang underpowered o maling-configuration positioner ay nagdudulot ng pagkadulas ng workpiece, hindi pantay na pag-ikot, at mga pagkabigo sa kalidad ng weld na nagpapawalang-bisa sa buong benepisyo ng kahusayan.
| Uri | Saklaw ng Pipe OD | Max Load | Kakayahang Ikiling | Ang Pipe ay Dapat Maging Movable? | Pinakamahusay na Application |
| Headstock-Tailstock | 50–1,200 mm | 500–20,000 kg | Opsyonal (0–90 deg) | Oo | Tindahan ng paggawa; mahabang spool ng tubo |
| Turntable | 50–600 mm | 50–5,000 kg | Oo (0–135 deg) | Oo | Maikling spools; pipe-to-flange welds |
| Pipe Rotator (Rollers) | 150–3,000 mm | 1,000–200,000 kg | Hindi | Oo | Mga sisidlan na may malalaking diameter; mahabang pagtakbo |
| Orbital Positioner | 6–300 mm (karaniwan) | N/A (sulo umiikot) | N/A | Hindi (pipe is fixed) | Naka-install na piping; malinis na tubo |
| Manipulator-Integrated | 100–1,500 mm | 500–30,000 kg | Oo (CNC-controlled) | Oo | Mga awtomatikong cell na may mataas na dami |
Talahanayan 1: Paghahambing ng uri ng positioner ng pipe welding ayon sa pagiging angkop ng aplikasyon. Mga Pinagmulan: AWS D1.1 Structural Welding Code; mga teknikal na pagtutukoy ng tagagawa; Asosasyon ng mga Fabricator at Manufacturers International.
Bakit Malaking Napapahusay ng Pipe Welding Positioner ang Kalidad at Produktibidad ng Weld
Ang pangunahing benepisyo ng isang pipe welding positioner ay ang pag-convert ng pinakamahirap na posisyon ng welding (overhead 6G, vertical 5G) sa pinakamadali at pinakaproduktibong posisyon (flat 1G / rolled) para sa bawat pulgada ng magkasanib na circumference. Ang nag-iisang pagbabagong ito ay dumadaloy sa mga masusukat na pagpapabuti sa bawat pangunahing sukatan ng katha.
Rate ng Deposisyon at Bilis ng Paglalakbay
Ang flat-position welding ay nagbibigay-daan sa mas mataas na wire feed rate at mga setting ng amperage kaysa sa mga overhead o vertical na posisyon, na direktang nagpapataas ng metal deposition rate. Sa welding ng GMAW (MIG), ang flat-position deposition rate ay maaaring umabot sa 6–9 kg/oras, versus 2–4 kg/hr sa vertical at 1.5–3 kg/hr sa overhead na posisyon (Source: Lincoln Electric Welding Procedure Guide, 2024). Ang paggamit ng pipe welding positioner upang i-roll ang lahat ng mga welds nang patag ay maaaring higit sa dobleng throughput bawat welder-hour sa pipe fabrication work.
Pagbawas ng Depekto sa Weld
Ang positioner-rolled pipe welds ay patuloy na nagpapakita ng mas mababang porosity, lack-of-fusion, at undercut defect rate kaysa sa manual all-position welds sa parehong joint. Isang pag-aaral na inilathala sa Journal ng Mga Proseso sa Paggawa (2023) paghahambing ng 5G fixed-position welding laban sa positioner-rolled 1G welding sa API 5L Grade X65 pipe na natagpuan:
- Porosity rate: 5G fixed = 2.4%; positioner-rolled = 0.4% (83% pagbabawas)
- Mga insidente ng kakulangan sa pagsasanib: 5G fixed = 1 sa bawat 4 na joints; positioner-rolled = 1 bawat 22 joints
- Rate ng pagtanggap ng radiographic (bawat ASME B31.3): 5G fixed = 88%; positioner-rolled = 98.5%
- Gastos sa muling paggawa bawat joint: 5G fixed = USD 340 average; positioner-rolled = USD 48 na average
Ergonomya ng Welder at Pagbawas ng Pagkapagod
Ang pag-aalis ng overhead at awkward-position welding ay makabuluhang binabawasan ang musculoskeletal strain at welder fatigue, na direktang nagpapahaba ng produktibong welding time bawat shift. Ang overhead arc welding ay bumubuo ng UV exposure sa mukha at leeg ng welder, nangangailangan ng matagal na pagtaas ng braso sa taas ng balikat, at gumagawa ng spatter na bumabagsak patungo sa welder. Tinutukoy ng mga alituntunin ng ergonomya ng OSHA ang mga ito bilang mga makabuluhang salik ng panganib sa pinsala. Ang welder na may positioner-equipped ay karaniwang nagpapanatili ng komportableng nakaupo o nakatayong postura na may tanglaw sa taas ng siko sa buong shift, na nagbibigay-daan sa mas pare-parehong pamamaraan at mas mababang rate ng error sa mga huling oras ng trabaho.
Mga Pangunahing Detalye na Susuriin Kapag Pumipili ng Pipe Welding Positioner
Tinutukoy ng pitong teknikal na detalye kung ang isang pipe welding positioner ay gagana nang maaasahan sa iyong partikular na aplikasyon — ang hindi pagtukoy sa alinman sa mga ito ay nagdudulot ng mga problema na mahirap at mahal na itama pagkatapos bumili.
| Pagtutukoy | Ano ang Ibig Sabihin Nito | Pagbabawas ng Panganib | Inirerekomendang Safety Margin |
| Kapasidad ng pagkarga (kg) | Pinakamataas na timbang ng workpiece kasama ang mga fixture | Overload ng motor, chuck slip, pagkabigo ng gearbox | Rate sa 150% ng max na inaasahang pagkarga |
| Chuck / face plate diameter (mm) | Max pipe OD na maaaring hawakan | Kawalan ng kakayahang mahigpit na hawakan ang tubo; sira-sira na pag-load | Pumili ng 20% na mas malaki kaysa sa max pipe OD |
| Saklaw ng bilis (RPM) | Min to max na bilis ng pag-ikot | Hindi maaaring tumugma sa kinakailangang bilis ng paglalakbay | I-verify laban sa nakalkulang RPM para sa lahat ng laki ng tubo |
| Spindle torque (N-m) | Paikot na puwersa na maaaring mapanatili ng motor | Stall sa ilalim ng sira-sira o mabibigat na kargada | Isama ang eccentricity sa pagkalkula ng metalikang kuwintas |
| Saklaw ng ikiling (degrees) | Anggulo ng rotation axis mula sa pahalang | Hindi ma-access ang mga posisyon ng flange fillet | Pinakamababang 90 deg para sa ganap na kakayahang umangkop |
| Katatagan ng bilis (%) | Pagkakaiba-iba sa bilis ng pag-ikot sa ilalim ng pagkarga | Hindi pantay na weld bead width at penetration | Nangangailangan ng mas mababa sa 1% na pagkakaiba-iba ng bilis |
| Through-hole (hollow spindle) | Bore sa pamamagitan ng spindle center | Hindi maipasa ang purge gas o mga kable | Mahalaga para sa hindi kinakalawang / reaktibong mga metal |
Talahanayan 2: Mga kritikal na detalye ng pipe welding positioner at gabay sa pagpili. Mga Pinagmulan: AWS C4.1 Welding Positioner Standard; ASME BPVC Seksyon IX; mga alituntunin sa engineering ng aplikasyon ng tagagawa.
Paano Nakikinabang ang Iba't Ibang Proseso ng Welding mula sa Pipe Welding Positioner
Ang bawat proseso ng arc welding ay nakikinabang mula sa paggamit ng positioner, ngunit ang laki ng pagpapabuti ay nag-iiba nang malaki ayon sa proseso — ang submerged arc welding (SAW) ay higit na nakakakuha, dahil pisikal na imposibleng gawin ang SAW sa anumang posisyon maliban sa flat.
- Lubog na Arc Welding (SAW) — Ang SAW ay nangangailangan ng patag na posisyon bilang isang ganap na pagpilit; ang butil-butil na pagkilos ng bagay ay hindi maaaring manatili sa lugar sa hilig o patayong mga ibabaw. Samakatuwid, ang isang pipe welding positioner ay hindi opsyonal para sa SAW sa pipe - ito ay isang teknikal na kinakailangan. Ang SAW sa positioner-rolled pipe ay nakakamit ng deposition rate na 10–20 kg/hr, na ginagawa itong pinakamataas na productivity pipe welding method na magagamit para sa mga kapal ng pader na higit sa 12 mm.
- GMAW / MIG Welding — Ang pinakakaraniwang proseso na ginagamit sa mga pipe welding positioner sa mga fabrication shop. Ang spray transfer mode (ang pinaka-produktibong variant ng GMAW) ay magagamit lamang sa mga patag at pahalang na posisyon; ang isang positioner ay nagbibigay-daan sa paglipat ng spray sa buong circumference ng isang pipe joint. Pagpapahusay sa pagiging produktibo sa fixed-position short-circuit GMAW: karaniwang 60–120%.
- GTAW / TIG Welding — Ginagamit para sa root pass sa stainless, chrome-moly, at exotic alloy pipe kung saan ang radiographic na kalidad ay sapilitan. Ang isang positioner ay nagbibigay-daan sa welder na mapanatili ang isang pare-parehong puddle at torch angle sa tuktok ng pipe (12 o'clock position) kung saan ang gravitational pull sa weld pool ay pinaka-kanais-nais, pagpapabuti ng kalidad ng root bead at binabawasan ang burn-through na panganib.
- FCAW (Flux-Cored Arc Welding) — Ang paggamit ng positioner ay nag-aalis ng pangangailangan para sa walang gas (self-shielded) na mga electrodes ng FCAW sa mga pipe joints, na nagpapahintulot sa mas mataas na kalidad na mga variant ng FCAW na may gas-shielded na gamitin sa buong joint circumference. Gumagawa ng mas kaunting spatter at mas mahusay na mekanikal na katangian ang FCAW na may kalasag sa gas kaysa sa mga alternatibong may kalasag sa sarili.
- SMAW (Stick / Manu-manong Metal Arc) — Kahit na ang stick welding ay nakikinabang nang malaki mula sa paggamit ng positioner. Ang weave bead technique sa flat na posisyon ay patuloy na nahihigitan ang overhead stringer beads sa pagkakapareho ng deposition, at ang electrode stub loss (karaniwang 15–20% overhead) ay nababawasan sa mas mababa sa 5% sa flat position.
Pipe Welding Positioner kumpara sa Manu-manong All-Position Welding: Isang Detalyadong Paghahambing
Ang productivity at kalidad na agwat sa pagitan ng positioner-assisted at manual all-position pipe welding ay sapat na malaki upang makabuo ng buong ROI sa isang positioner investment sa loob ng 3–9 na buwan sa karamihan ng mga fabrication environment.
| Sukatan | Pipe Welding Positioner | Manual All-Position Welding |
| Kinakailangan sa pagpoposisyon ng welder | Nakatigil; tanglaw na hawak sa isang posisyon | Ang welder ay dapat na patuloy na gumagalaw sa magkasanib na bahagi |
| Nakatagpo ng mga posisyon ng weld | Flat lang (1G / PA) | Lahat ng posisyon (1G hanggang 6G) |
| GMAW deposition rate | 6–9 kg/hr | 1.5–4 kg/oras |
| Arc-on na kahusayan sa oras | 65–80% | 25–45% |
| Rate ng pagtanggap ng radiographic | 97–99% | 82–92% |
| Kinakailangan ang sertipikasyon ng welder | 1G / flat na posisyon lang | 6G (all-position) na sertipikasyon |
| Panganib sa ergonomic na pinsala | Mababa (kumportableng nakatayo / nakaupo) | Mataas (sa itaas, lumuluhod, masikip na posisyon) |
| Scalability sa automation | Direktang sumasama sa braso / manipulator ng robot | Hindit scalable without full re-engineering |
| Gastos ng kapital | USD 3,000–150,000 depende sa kapasidad | Zero na gastos sa kagamitan; mas mataas na gastos sa paggawa |
Talahanayan 3: Pipe welding positioner kumpara sa manu-manong all-position welding na paghahambing. Mga Pinagmulan: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; ESAB Application Engineering Data.
Aling mga Industriya ang Gumagamit ng Pipe Welding Positioner ng Pinakamalawak?
Ang mga pipe welding positioner ay kailangang-kailangan sa anumang industriya kung saan ang kalidad ng pipe joint, produktibidad, at pagsunod sa code ay mga kritikal na kinakailangan. Ang mga sumusunod na sektor ay kumakatawan sa mga pangunahing merkado:
- Langis at Gas (Upstream at Midstream) — Pipeline spool fabrication para sa gathering system, transmission pipelines, at offshore platform. Ang mga kinakailangan sa code ng API 1104 at ASME B31.4/B31.8 ay nangangahulugan na ang bawat weld ay dapat pumasa sa radiographic o AUT inspeksyon. Ang paggamit ng positioner ay karaniwang kasanayan sa lahat ng pangunahing yarda ng paggawa ng tubo. Ang pandaigdigang merkado ng konstruksiyon ng pipeline ay nagkakahalaga ng USD 9.2 bilyon noong 2024 (Source: GlobalData, 2025).
- Konstruksyon ng Petrochemical at Refinery — Ang proseso ng piping sa chrome-moly (P91, P22) at austenitic stainless steel ay nangangailangan ng GTAW root pass at GTAW o GMAW fill pass sa ilalim ng ASME B31.3. Ang positioner-rolled welding na may purge gas backup (pinagana ng mga hollow-spindle positioner) ay ang kinakailangang pamamaraan para sa radiographic-quality stainless roots.
- Power Generation — Mga boiler tube, steam header, at turbine inlet piping sa chrome-moly at nickel alloys. Ang ASME Boiler and Pressure Vessel Code (BPVC) Seksyon I na kinakailangan ay nangangahulugan ng zero tolerance para sa mga depekto ng weld; Ang paggamit ng positioner ay isang kinakailangang kalidad ng kasiguruhan sa karamihan ng mga detalye ng pagtatayo ng power plant.
- Paggawa ng Barko at Paggawa sa Malayong Pampang — Mga sistema ng tubo para sa pagpapaandar, pagsugpo sa sunog, ballast, at haydrolika. Ang mga offshore platform ay nangangailangan ng malalaking volume ng alloy pipe spool fabrication sa ilalim ng DNVGL-ST-F101 at AWS D1.1 code. Ang mga roller positioner ay humahawak sa malalaking diameter na mga seksyon ng tubo na karaniwan sa mga module sa tuktok.
- Pagkain, Inumin, at Parmasyutiko — Malinis na stainless steel na proseso ng piping (316L, 316Ti) para sa mga CIP/SIP system. Ang mga orbital pipe welding positioner ay sapilitan para sa mga joints na dapat matugunan ang 3-A Sanitary Standards o ASME BPE (Bioprocessing Equipment) na kinakailangan sa ibabaw, kung saan ang mga internal weld bead profile ay mahigpit na kinokontrol gaya ng mga panlabas na sukat.
Mga Madalas Itanong Tungkol sa Pipe Welding Positioner
Q1: Anong laki ng pipe welding positioner ang kailangan ko?
Pumili ng positioner na may rating ng kapasidad ng pagkarga na hindi bababa sa 150% ng iyong pinakamabigat na inaasahang timbang ng workpiece, at isang chuck o roller diameter na kumportableng tumanggap ng iyong maximum pipe OD. Palaging isama ang bigat ng anumang mga fixtures, alignment tool, o weld backing rings na nakakabit sa pipe kapag kinakalkula ang load. Para sa mga sira-sira na load (gaya ng pipe assembly na may malaking nozzle o branch na koneksyon sa isang gilid), kalkulahin ang sira-sira na sandali at ihambing ito sa kapasidad ng na-rate na moment ng positioner, na karaniwang inilalathala nang hiwalay mula sa pangunahing rating ng pagkarga. Kapag may pagdududa, palakihin — ang isang napakalaking positioner ay gumagana sa ilalim ng mas kaunting stress at may mas mahabang buhay ng serbisyo.
Q2: Maaari bang gamitin ang pipe welding positioner sa automated o robotic welding?
Oo — ang mga pipe welding positioner ay isang pangunahing bahagi ng robotic welding cells at partikular na idinisenyo upang tanggapin ang mga signal ng pag-synchronize mula sa mga robot controller at CNC welding system. Sa isang naka-synchronize na robotic welding cell, nagpapadala ang robot controller ng speed command sa servo drive ng positioner, na nagsasaayos ng bilis ng pag-ikot sa real time upang mapanatili ang pare-pareho ang bilis ng paglalakbay ng arko habang umuusad ang weld. Kasama sa mga interface ng komunikasyon ang analog na 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT, at DeviceNet, depende sa pagbuo ng positioner at robot. Inalis ng pagsasamang ito ang pangangailangan para sa robot na sundan ang mga kumplikadong arc path sa paligid ng pipe circumference, kapansin-pansing pinapasimple ang programa ng robot at pagpapabuti ng katumpakan ng landas.
Q3: Paano naaapektuhan ng pipe welding positioner ang mga kinakailangan sa kwalipikasyon ng welder?
Ang paggamit ng pipe welding positioner ay binabawasan ang kinakailangang kwalipikasyon ng welder mula sa all-position (6G o 6GR) hanggang sa flat-position (1G) lamang, na makabuluhang nagpapalawak ng pool ng mga kwalipikadong welder na magagamit para sa trabaho. Sa ilalim ng AWS D1.1 at ASME Section IX, ang 6G pipe welder na kwalipikasyon ay ang pinakamataas na sertipikasyon, na sumasaklaw sa lahat ng posisyon at ginagawang kwalipikado ang welder para sa halos anumang groove weld geometry. Nangangailangan ito ng malaking kasanayan at nag-uutos ng premium na sahod. Ang isang 1G na kwalipikasyon, na makakamit ng isang hindi gaanong karanasan na welder, ay sapat na para sa positioner-rolled na trabaho. Sa mga labor market kung saan kakaunti ang 6G certified welders, direktang nilulutas ng pag-aampon ng positioner ang bottleneck ng workforce.
Q4: Ano ang pagkakaiba sa pagitan ng pipe welding positioner at pipe rotator?
Hinahawakan ng pipe welding positioner ang tubo sa isa o magkabilang dulo at iniikot ito mula sa isang headstock, habang sinusuportahan ng pipe rotator ang tubo sa labas sa mga pinapatakbong roller sa kahabaan ng panlabas na ibabaw nito. Ang pangunahing pagkakaiba sa pagganap ay ang gripping method: ang isang positioner ay nangangailangan ng access sa dulo ng pipe upang i-mount ang chuck, habang ang isang roller rotator ay maaaring suportahan at paikutin ang mga seksyon ng pipe sa anumang haba nang walang end access. Ang mga roller rotator ay mas gusto para sa napakalaki o mabibigat na tubo (mahigit sa 500 mm OD), mahahabang seksyon (mahigit sa 6 na metro), at mga pressure vessel kung saan ang end access ay nililimitahan ng geometry ng sasakyang-dagat. Ang mga headstock-tailstock positioner ay nagbibigay ng mas tumpak na rotational control at kayang tumanggap ng pagkiling, na ginagawang mas angkop ang mga ito para sa mas maliit na diameter na precision na trabaho.
Q5: Paano ako magpapanatili ng pipe welding positioner?
Ang mga kritikal na gawain sa pagpapanatili para sa isang pipe welding positioner ay gearbox lubrication, chuck jaw inspeksyon at paglilinis, motor at drive electronics checks, at grounding cable inspeksyon. Ang langis ng gearbox ay dapat palitan tuwing 2,000 oras ng pagpapatakbo o taun-taon, alinman ang mauna, gamit ang lagkit ng langis na tinukoy ng tagagawa (karaniwang ISO VG 220 gear oil). Ang mga Chuck jaws ay nag-iipon ng spatter at scale na nagpapababa ng gripping force — dapat silang linisin at ang mga serrations ng panga ay inspeksyunin para sa pagsusuot bawat 500 oras. Ang earth return cable (na nagdadala ng welding current sa pamamagitan ng positioner pabalik sa welding power source) ay dapat suriin lingguhan para sa pinsala sa pagkakabukod; ang isang sirang earth return ay pumipilit sa welding current sa pamamagitan ng gearbox bearings, na nagiging sanhi ng mabilis na pagkabigo ng bearing.
Q6: Ano ang hollow spindle pipe welding positioner, at kailan ito kinakailangan?
Ang isang hollow spindle positioner ay may butas sa gitna ng umiikot na headstock spindle, na nagbibigay-daan sa pag-purge ng mga gas hose, mga de-koryenteng cable, o mga linya ng data na dumaan sa rotation axis nang hindi nagkakagulo. Mahalaga ang feature na ito kapag nagwe-welding ng stainless steel, titanium, duplex stainless, o anumang reactive metal pipe kung saan dapat na protektahan ang likod na bahagi ng root weld mula sa atmospheric oxygen contamination gamit ang argon o nitrogen back-purge gas. Kung walang guwang na spindle, ang purge gas hose ay bumabalot sa labas ng umiikot na chuck at mga buhol-buhol sa loob ng ilang pag-ikot, na nililimitahan ang positioner sa partial-circumference welds o nangangailangan ng manu-manong pamamahala ng hose — na pareho nitong tinatalo ang layunin ng paggamit ng positioner. Para sa carbon steel pipe welding na walang mga kinakailangan sa back-purge, ang solid spindle ay sapat at mas mura.
Konklusyon: Binabago ng Tamang Pipe Welding Positioner ang Fabrication Economics
Ang pipe welding positioner ay hindi isang convenience accessory — isa itong productivity at quality multiplier na nagbabago sa economic fundamentals ng pipe fabrication. Sa pamamagitan ng pag-convert ng bawat weld sa isang pipe joint sa isang flat-position weld anuman ang joint orientation, ang isang positioner ay nagbibigay-daan sa mas mataas na deposition rate, mas mababang mga rate ng depekto, hindi gaanong espesyal na mga kinakailangan sa kwalipikasyon ng welder, at direktang pagsasama sa mga automated welding system. Ang pagpili sa pagitan ng headstock-tailstock positioner, turntable, roller rotator, orbital system, o manipulator-integrated na cell ay ganap na nakasalalay sa iyong partikular na hanay ng diameter ng pipe, magkasanib na mga uri, dami ng produksyon, at mga ambisyon ng automation.
Ang data ay hindi malabo: ang mga fabrication shop na sistematikong gumagamit ng pipe welding positioner ay nakakamit ng 40–65% na mas mataas na produktibidad ng welder, 55–83% na mas kaunting mga depekto sa weld, at mga radiographic acceptance rate na higit sa 97% — mga resulta na hindi maaasahang tumutugma sa manual all-position welding. Para sa anumang operasyong welding ng higit sa ilang pipe joints bawat araw, ang ROI case para sa pipe welding positioner ay isa sa mga pinakamalinaw na desisyon sa pamumuhunan sa kapital sa industriya ng fabrication.