Maikling sagot: ang plasma arc ay isang electrical discharge na dumadaan sa isang column ng ionized gas sa halip na sa pamamagitan ng solid metal. Nahihigpitan ng maliit na nozzle orifice, ang column na iyon ay nagiging jet na humigit-kumulang 15,000–30,000 °C — sapat na init para matunaw ang bawat engineering metal — at ang nag-iisang property na iyon ang dahilan kung bakit ang isang pisikal na epekto ay maaaring parehong gumupit sa 40 mm plate at maglagay ng malinis na root pass sa isang 6 mm na hindi kinakalawang na tubo.
Kung tinukoy mo, bibili o nagpapatakbo ng kagamitan sa fabrication, ang kapaki-pakinabang na tanong ay bihirang kung ano ang plasma arc at halos palaging aling arc ang kailangan mo, sa anong kasalukuyang, gamit ang gas, at sa aling makina. Ang sumusunod ay ang kahulugan, kung paano nabubuo ang arko, ang mga variant na aktwal na lumalabas sa isang palapag ng tindahan, kung saan naghihiwalay ang pag-cut at welding duty, at ang mga detalyeng dapat pagtalunan sa isang supplier bago ka pumirma sa isang purchase order.
Ano ba Talaga ang Plasma Arc
Ang plasma arc ay isang matagal na paglabas ng kuryente kung saan ang conductive path ay isang gas na pinainit hanggang sa mahati ito sa mga libreng electron, positive ions at neutral na particle. Kapag ang arko ay natamaan, hindi na ito nangangailangan ng mekanikal na kontak sa pagitan ng elektrod at workpiece.
Dalawang tampok sa disenyo ang nagbukod nito sa isang TIG o stick arc. Ang arko ay mechanically constricted: pinipilit ng isang tansong nozzle ang paglabas sa pamamagitan ng isang makitid na orifice, na nag-aangat ng kasalukuyang density at temperatura ng core na malayo sa itaas ng isang libreng nasusunog na arko. At ang elektrod ay nakaupo sa loob ng katawan ng sulo, malayo sa workpiece, kaya pinoprotektahan ng shielding gas kaysa sa arc atmosphere ang weld pool o ang cut face.
Mga kapaki-pakinabang na numerong gumagana kapag inihambing mo ang mga sipi:
- Core na temperatura: humigit-kumulang 15,000–30,000 °C.
- Diametro ng haligi ng arko: humigit-kumulang 1–5 mm, itinakda ayon sa laki ng orifice, daloy ng gas at kasalukuyang.
- Saklaw ng pagputol: 30–400 A ay sumasaklaw sa manipis na sheet hanggang sa humigit-kumulang 50 mm na carbon steel; Ang mga high-definition system ay umaabot pa sa stainless.
- Welding range: micro-plasma mula sa humigit-kumulang 0.1 mm foil pataas; keyhole welding sa halos 10–12 mm sa isang solong pass.
Paano Nabubuo ang Arc, Hakbang sa Hakbang
Ang pagbuo ay sumusunod sa isang nakapirming pagkakasunud-sunod, at ang isang pagkakamali sa anumang hakbang ay lalabas bilang isang nabigong pagsisimula o bilang isang arko na tumatangging manatiling matatag.
- Itinatag ng gas ang landas. Ang compressed air, nitrogen, argon o isang argon-hydrogen mix ay dumadaloy sa sulo sa isang kontroladong bilis at pag-ikot.
- Nagsisimula ang ionization. Ang isang high-frequency na spark, o isang maikling electrode-to-nozzle contact, ay nagpapalaya sa mga unang electron.
- Ang kasalukuyang pumalit. Ang DC supply ay nagpapanatili sa paglabas at ang high-frequency na circuit ay naka-off.
- Constriction at collimation. Ang nozzle at gas swirl ay pumipilit sa arko sa isang puro energy spot.
- Ilipat sa workpiece. Sa pagputol at plasma arc welding ang arc root ay nakakabit sa plato at ang landas ng pagbabalik ay dumadaan sa lead ng trabaho; bago ang sandaling iyon ito ay isang pilot arc lamang.
Ang Plasma Arc Variant na Makikilala Mo
Karamihan sa mga pagkakamali sa produksyon ay nagbabalik sa pagkalito sa mga mode na ito. Hindi sila mapapalitan, at ang double arc ay hindi isang proseso — ito ay pinsalang nangyayari sa real time.
| Uri ng arko | Kasalukuyang landas | Karaniwang pang-industriya na paggamit |
|---|---|---|
| Inilipat na arko | Electrode sa workpiece | Pagputol ng plasma, plasma arc welding, gouging |
| Hindi inilipat na arko | Electrode sa nozzle | Pag-spray ng plasma, pag-init ng sulo, paggamot sa gas |
| Pilot arc | Electrode sa nozzle at low current | Panimulang tulong; pagputol ng pininturahan, kinakalawang o pinahiran na plato |
| Dobleng arko | Parasitic arc mula sa nozzle hanggang workpiece | Isang fault na nakakasira sa nozzle at nagpapahina sa hiwa |
| Gliding arc | Ang arko ay nakaunat sa mga diverging electrodes sa mabilis na daloy ng gas | Surface activation, gas conditioning, laboratory work |
Pagputol at Pagwelding: Parehong Arc, Magkaibang Tungkulin
Ang isang pamilya ng power supply ay maaaring magsilbi pareho, ngunit ang operating window ay ganap na naiiba. Ang pagputol ay nagpapalaki ng densidad ng enerhiya at daloy ng gas upang ang jet ay humihip ng nilusaw na metal mula sa kerf; gusto ng welding ng low-turbulence, mahigpit na kinokontrol na column na natutunaw nang walang butas. Ang paghahalo ng dalawang duty cycle ay ang pinakamabilis na paraan upang masunog ang mga consumable.
| Parameter | Plasma cutting | Plasma arc welding |
|---|---|---|
| Arc mode | Inilipat, mataas na kasalukuyang density | Inilipat, pinipigilan, mababang turbulence |
| Karaniwang kasalukuyang | 30–400 A | 0.1–200 A, micro-plasma hanggang keyhole PAW |
| Gas | Hangin, nitrogen, oxygen, argon-hydrogen | Pinaghalong argon, argon-hydrogen at helium |
| materyal | Anumang conductive metal | Hindi kinakalawang, titanium, nickel alloys, carbon steel |
| kapal | 0.5 mm hanggang 50 mm at higit pa | 0.1 mm foil sa halos 12 mm na keyhole |
| Pangunahing isyu sa kalidad | Dros, bevel angle, kerf width | Porosity, keyhole collapse, bead profile |
Kung saan Nakukuha ng Plasma Arcs ang Kanilang Keep
Kahit saan dapat putulin o welded ang isang circular joint, mananalo ang isang mechanized plasma arc sa repeatability: storage tank at pressure vessel, process pipe spools, wind tower sections, H-beams at structural steel, at manipis na sheet para sa instrumento at aerospace na trabaho.
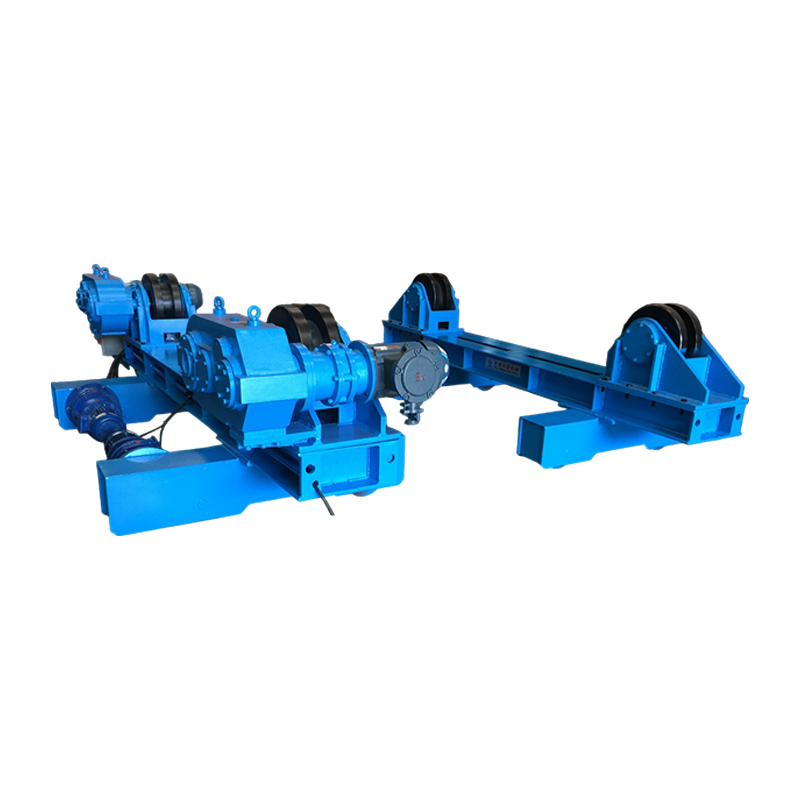
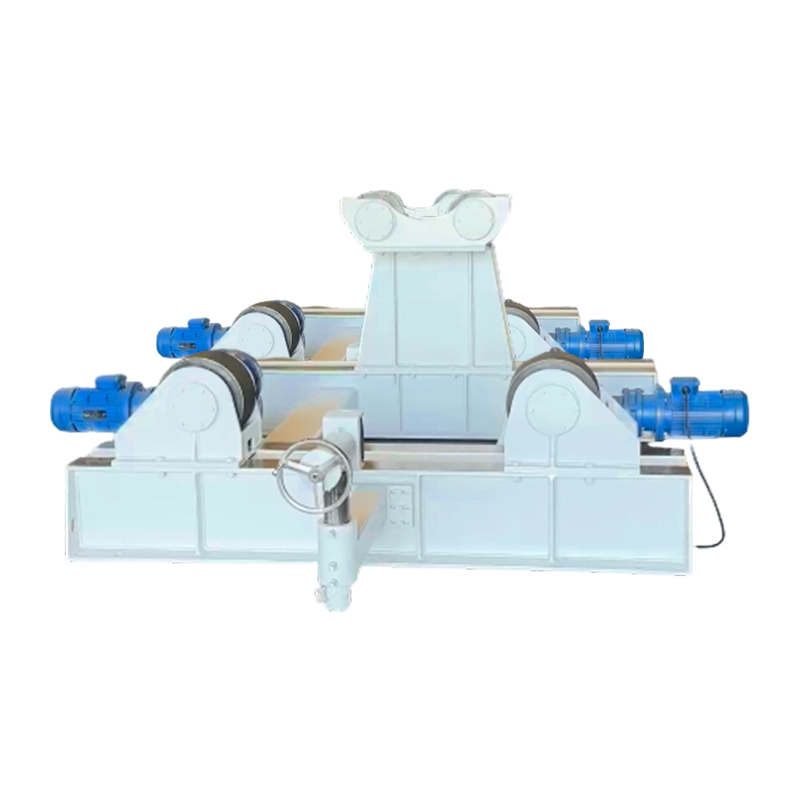
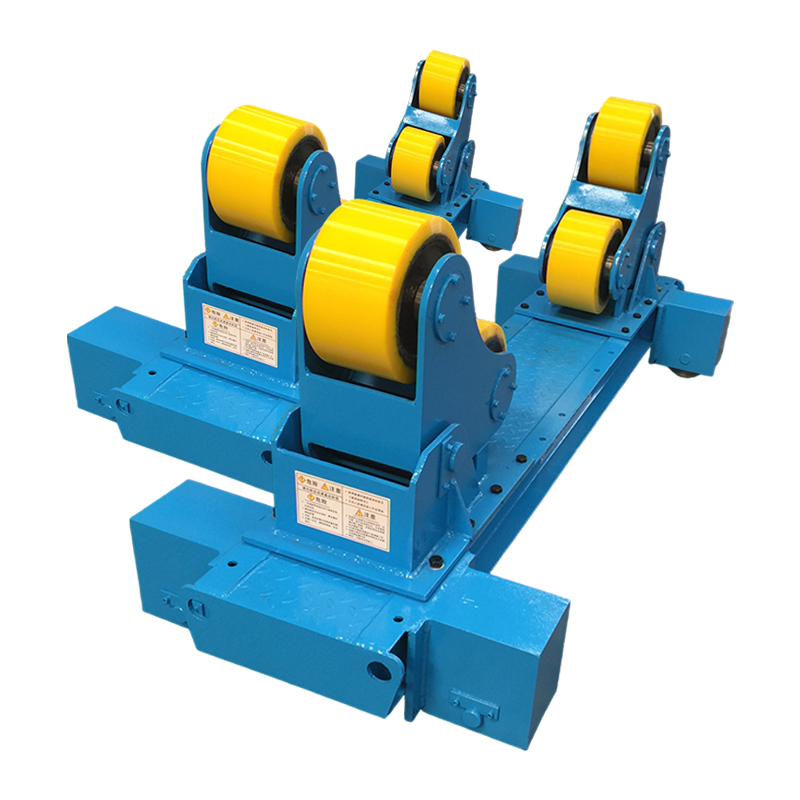
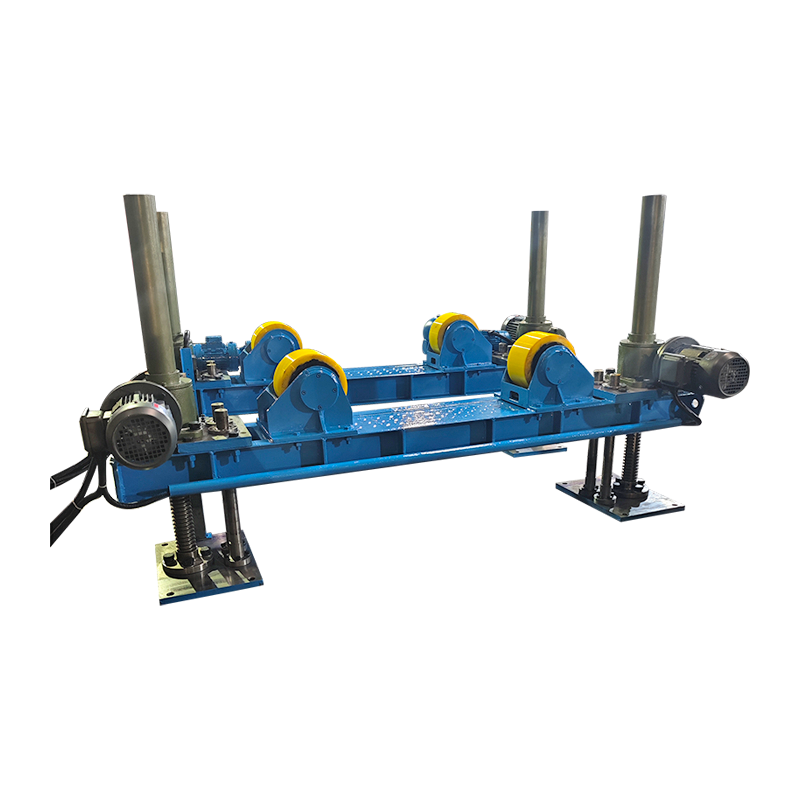
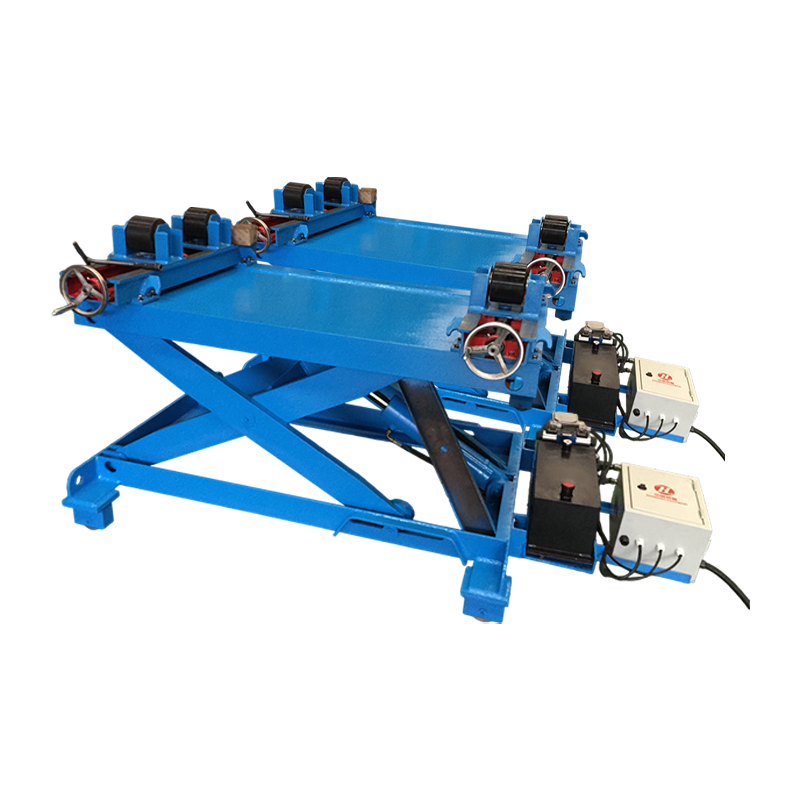
Ang trabaho sa tangke at shell ay ang klasikong kaso. Ang isang plasma o nakalubog na arc head ay tumatakbo sa kahabaan ng tahi habang ang shell ay lumiliko sa ilalim nito, kaya ang arc root ay dumarating sa parehong lugar sa bawat pass. Iyon ay naglalagay ng pasanin sa mismong pag-ikot — roller runout, drive smoothness at speed holding lahat ay direktang lalabas sa bead appearance. Ang mga fit-up rotator na may hydraulic lifting ay sumasaklaw sa karamihan sa mga mid-size na diameter ng vessel; ang pangangatuwiran sa palapag ng tindahan sa likod ng pagpipiliang iyon ay itinakda sa talang ito kung paano ang mga welding rotator ay nagpapalit ng tangke at paggawa ng tubo .
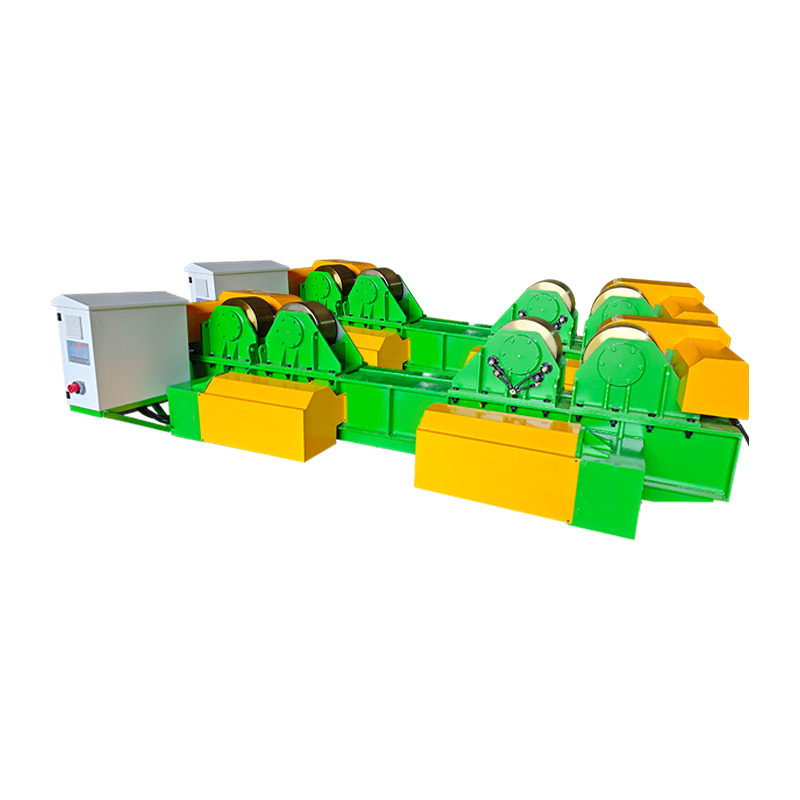 40T Fit-Up Welding Rotator na may Hydraulic Lifting at Manual Orbital Movement Hinahawakan ang 40-toneladang cylindrical workpiece fit-up at welding, na may hydraulic height adjustment, manual rail travel, at variable-speed rotation para sa tank at vessel seams. Tingnan ang Produkto →
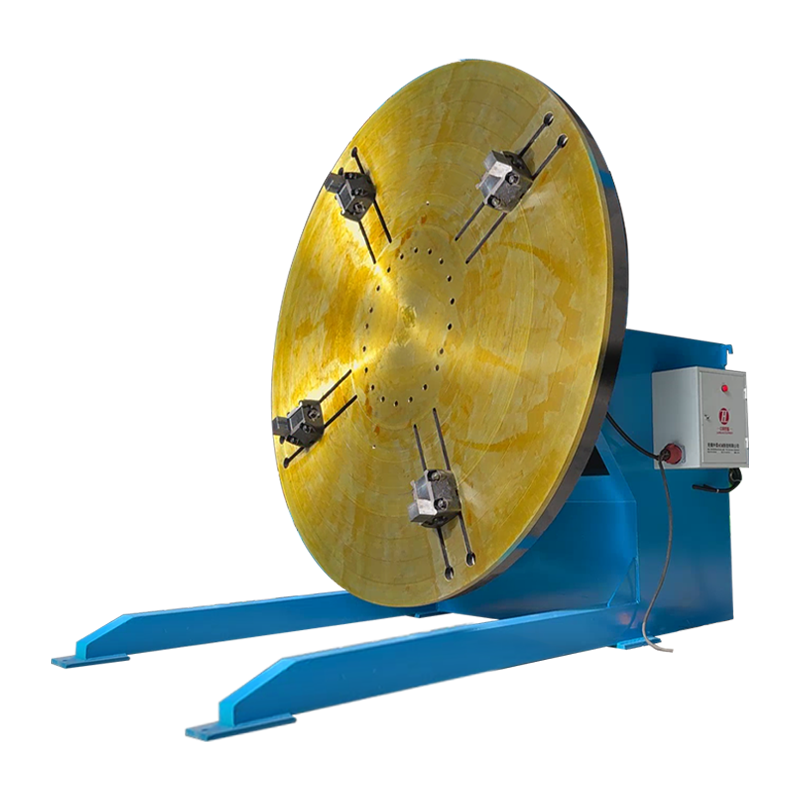
Hindi lahat ng workpiece ay cylindrical. Para sa mga pump housing, frame at valve body, ginagawa ng welding positioner ang joint sa flat o horizontal na posisyon na mas gusto ng constricted arc, at ang servo-controlled na tilt at rotation ay humawak sa anggulo sa loob ng isang fraction ng isang degree — na mahalaga kapag ang keyhole ay ilang milimetro lang ang lapad.
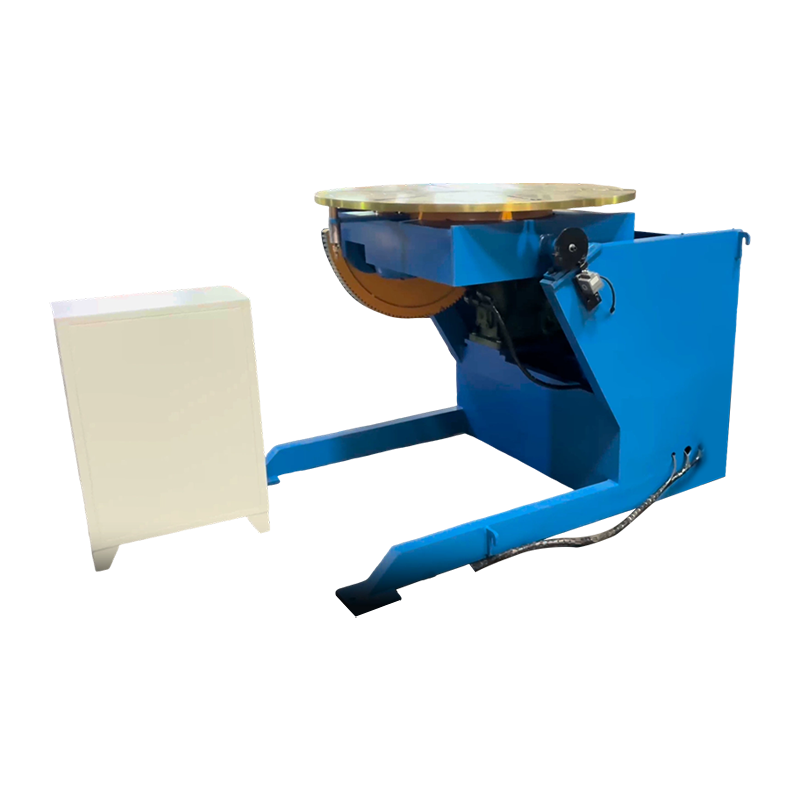 1T Servo-Controlled Welding Positioner Isang toneladang servo positioner para sa mga hindi cylindrical na bahagi, na nagbibigay ng 0–105° tilt at tuluy-tuloy na 360° na pag-ikot para hawakan ang torch alignment sa automated welding. Tingnan ang Produkto →
Ang mahabang tuwid na tahi ay karaniwang pinapatakbo gamit ang sulo na dinadala sa isang haligi at boom sa itaas ng kama o isang hanay ng mga roller. Hinahayaan ng electric orbital movement ang head swing na malinaw para sa paglo-load at bumalik sa parehong naka-program na anggulo, na nagpapaikli sa oras ng pag-setup sa pagitan ng mga bahagi.
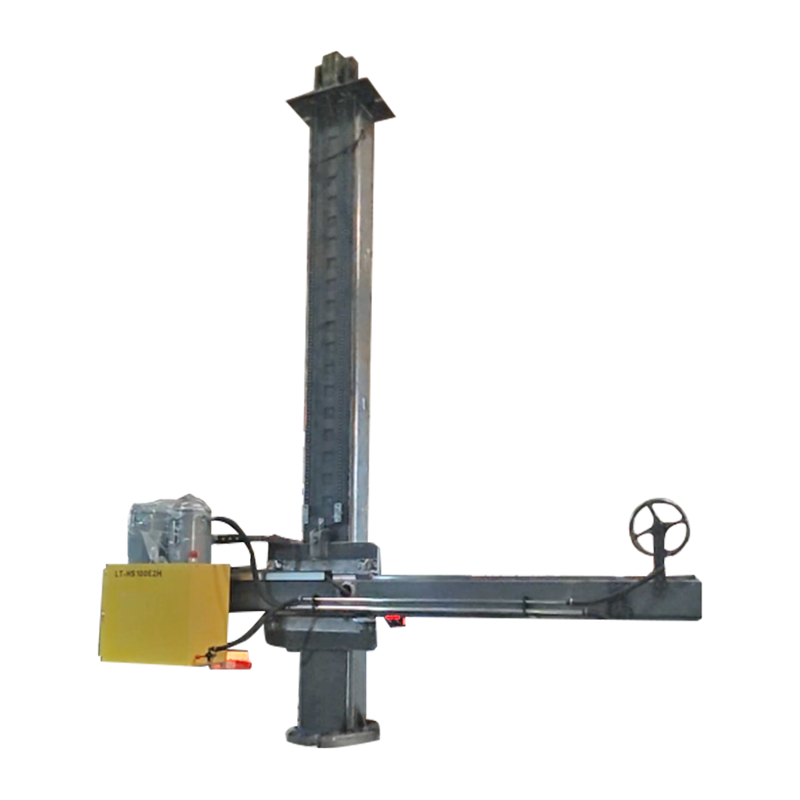 4030 Customized Column at Boom na may Electric Orbital Movement Customized na column at boom para sa awtomatikong welding, na may electric orbital na paggalaw upang iposisyon ang mahahabang tuwid na tahi at bilis ng pag-setup sa pagitan ng mga bahagi. Tingnan ang Produkto →
Pinagsasama ng produksyon ng wind tower ang lahat ng tatlo: ang mga shell ay nilagyan ng mga rotator, ang mga longitudinal seam ay tumatakbo sa ilalim ng boom, at ang proseso ng arko - plasma, nakalubog na arko o isang hybrid - ay pinili para sa pagtagos at bilis ng paglalakbay. Ang proseso ng trade-off ay saklaw sa artikulong ito sa welding technology para sa wind power generation .
Ano ang Titingnan Bago Ka Bumili
Ang kalidad ng plasma arc ay napagpasyahan sa sheet ng detalye, hindi sa bahagi ng pagpapakita. Anim na bagay ang pinakamahalaga.
- Duty cycle sa iyong tunay na kasalukuyang. Ang 200 A machine na na-rate sa 60 porsiyentong tungkulin ay ibang makina mula sa isang na-rate sa 100 porsiyento.
- Torch cooling at consumable cost per meter of cut. Ang mga sulo na pinalamig ng tubig ay mas mahal at mas matagal nang higit sa humigit-kumulang 100 A.
- Ang supply ng gas at kadalisayan. Ang kontaminasyon at pagbaba ng presyon ay dalawa sa mga pinakakaraniwang sanhi ng hindi matatag na mga arko.
- Katumpakan ng paggalaw. Para sa mechanized welding, hanapin ang servo positioning na ±0.1 mm o mas mahusay at paulit-ulit na bilis sa ilalim ng pagkarga.
- Kapasidad ng pag-load na may margin. Mga rotator at positioner ng laki para sa pinakamabigat na workpiece at tooling, hindi ang karaniwan.
- Sertipikasyon at dokumentasyon. Ang pagmamarka ng CE, mga rekord ng pagsubok at isang pagbisita sa pabrika ay nagsasabi sa iyo ng higit pa sa isang brochure.
Pag-diagnose ng Mga Karaniwang Plasma Arc Fault
Karamihan sa mga pagkakamali ay may maikling listahan ng mga sanhi, at ang pinakamurang pag-aayos ay kadalasan ang tama.
- Dumihan sa ilalim ng isang hiwa: masyadong mabagal ang bilis ng paglalakbay, masyadong mababa ang kasalukuyang, o sobrang standoff.
- Double arcing: pagod o hindi tamang nozzle, hindi sapat na standoff, o kahalumigmigan sa linya ng gas.
- Maikling buhay na maubos: mahinang daloy ng coolant, kontaminadong gas, o butas sa napakababang taas.
- Ang arc wander o keyhole ay bumagsak kapag nagwe-welding: hindi tamang daloy ng gas, magnetic build-up sa workpiece, o hindi nakahanda na magkasanib na puwang.
- Porosity sa PAW welds: shielding coverage nawala, hydrogen pickup, o isang arc length na masyadong mahaba.
Mga Madalas Itanong
Mas mainit ba ang plasma arc kaysa sa TIG arc?
Oo, karaniwang sa pamamagitan ng isang kadahilanan ng dalawa o higit pa. Ang isang libreng nasusunog na TIG arc ay nasa paligid ng 10,000–11,000 °C, habang ang isang constricted plasma arc ay umaabot sa 15,000 °C pataas. Ang kalamangan ay hindi init lamang ngunit konsentrasyon: ang enerhiya ay dumating sa isang makitid na hanay.
Maaari bang putulin ng plasma arc ang anumang materyal?
Hindi. Ang transferred-arc cutting ay nangangailangan ng electrically conductive workpiece, dahil ang agos ay dapat bumalik sa pamamagitan ng work lead. Ang salamin, keramika at karamihan sa mga plastik ay hindi maaaring gupitin sa ganitong paraan.
Bakit kailangan ng tanglaw ng pilot arc?
Ang pilot arc ay nag-ionize ng gas path sa mababang kasalukuyang upang ang pangunahing arko ay maaaring ilipat sa sandaling ang tanglaw ay umabot sa plato. Hinahayaan din nitong magsimula ang tanglaw sa pininturahan, kalawangin o pinahiran na mga ibabaw na maaaring masira ang simula.
Ang plasma arc welding ba ay isang pagkakaiba-iba lamang ng TIG?
Hindi. Hinahayaan ng TIG na malayang kumalat ang arko, habang pinipilit ito ng PAW sa isang nozzle. Ang resulta ay isang mas siksik na column, isang keyhole mode para sa single-pass penetration, at mas mababa ang sensitivity sa haba ng arc.
Gumagana ba ang pagputol ng plasma sa ilalim ng tubig?
Oo. Ang pagputol sa ilalim ng tubig ay nakakabawas ng ingay, fume at ultraviolet radiation, kaya naman karaniwan sa mga shipyard at sa mga halaman ang pagputol ng stainless o pininturahan na plato.
Ang Bottom Line
Ang plasma arc ay isang masikip na discharge sa pamamagitan ng ionized gas, at ang dalawang pang-industriya na trabaho nito ay pagputol at hinang. Ang pagputol ay nangangailangan ng pinakamataas na density ng enerhiya at daloy ng gas; Ang hinang ay nangangailangan ng isang matatag, tiyak na nakaposisyon na haligi. Sa pagitan ng dalawa ay nakaupo ang mechanics — mga rotator, positioner at column booms na humahawak sa arc root kung saan eksakto kung saan sinasabi ng procedure. Kunin ang mga parameter ng arc nang tama, pagkatapos ay gawing paulit-ulit ang paggalaw, at ang proseso ay magiging predictable na bahagi pagkatapos ng bahagi.