Kapag sinusuri ng isang mamimili ang mga kagamitan sa hinang, ang unang tanong ay bihirang tungkol sa duty cycle o amperage. Ito ay tungkol sa kung aling proseso ang umaangkop sa workpiece. Narito ang konklusyon sa harap: Ang MIG ay ang mas mabilis, mas madali, mas murang proseso para sa mas makapal na mga seksyon ng bakal; Ang TIG ay ang tumpak, mataas na kalidad na proseso para sa manipis o aesthetic-kritikal na gawain. Ang istrukturang dahilan ay simple. Ang MIG ay patuloy na nagpapakain ng consumable wire electrode sa pamamagitan ng baril, kaya ang wire ay parehong electrode at filler. Gumagamit ang TIG ng non-consumable tungsten electrode, at pinapakain ng operator ang filler rod gamit ang kamay.
Ang pagkakaiba sa pagitan ng MIG at TIG welding ay lampas sa elektrod. Ito ay nagtutulak ng deposition rate, heat control, operator skill, cost per meter, at ang mga depekto na maaari mong asahan. Ang MIG ay isang proseso ng produksyon; Ang TIG ay isang proseso ng paggawa. Ang mga tindahan na nauunawaan ang pagkakaiba ay umiiwas sa pagbili ng maling makina, pagsipi sa maling pamamaraan, o pagtanggi sa mga bahaging hinangin sa tamang paraan.
Ano ang MIG Welding?
Ang MIG welding, pormal na gas metal arc welding (GMAW), ay isang semi-awtomatikong proseso kung saan ang isang spooled wire electrode ay hinihimok sa pamamagitan ng welding gun sa isang preset na bilis. Ang wire ay parehong electrode at filler metal: tinutunaw ng arc ang wire papunta sa joint, at pinoprotektahan ng shielding gas mula sa nozzle ang molten pool mula sa oxygen at nitrogen sa hangin.
Paano Gumagana ang MIG Welding
- Tinutulak ng wire feeder ang electrode sa pamamagitan ng gun liner at contact tip.
- Ang arko ay bumubuo sa pagitan ng wire at ng workpiece, na natutunaw pareho.
- Ang shielding gas, kadalasang argon/CO2 para sa bakal, ay sumasaklaw sa weld pool.
- Ginagabayan ng operator ang baril; kinokontrol ng makina ang bilis ng wire at haba ng arko.
Mga Bentahe ng MIG Welding
- Mataas na rate ng deposition, kaya mabilis na nakumpleto ang makapal na seksyon.
- Beginner-friendly na operasyon: isang kamay ang gumagabay sa baril, ang makina ay humahawak ng feed at haba ng arko.
- Mas pinahihintulutan ang light mill scale at kalawang kaysa sa TIG.
- Mas mababang gastos sa pagpapatakbo para sa paggawa ng carbon steel.
- Ang tuluy-tuloy na wire feed ay nagbibigay-daan sa mahaba, walang patid na pag-welding.
Mga disadvantages ng MIG Welding
- Gumagawa ng spatter; cosmetic joints ay karaniwang nangangailangan ng paggiling o pagsipilyo.
- Ang pag-input ng init ay mas mahirap i-fine-tune, kaya ang sheet na mas mababa sa 1.5 mm ay madaling masunog.
- Mas mahirap ang positional welding nang walang pulsed o synergic power source.
- Ang maling saklaw ng gas o mga setting ng wire ay mabilis na nagpapakilala ng porosity.
Ano ang TIG Welding?
Ang TIG welding, na pormal na gas tungsten arc welding (GTAW), ay gumagamit ng non-consumable tungsten electrode upang mapanatili ang arko. Ang tungsten ay hindi natutunaw sa kasukasuan. Sa halip, ang welder ay nagpapakain ng hiwalay na filler rod sa molten pool habang kinokontrol ang init gamit ang foot pedal.
Paano Gumagana ang TIG Welding
- Ang tungsten electrode ay nagtatatag ng arko; hindi ito nauubos.
- Ang shielding gas, karaniwang purong argon, ay dumadaloy sa weld pool.
- Manu-manong pinapakain ng operator ang filler rod sa nangungunang gilid ng pool.
- Ang kontrol ng pedal ng paa ay patuloy na nagsasaayos ng init sa pamamagitan ng hinang.
Mga Bentahe ng TIG Welding
- Pinakamataas na kalidad ng weld: malinis, siksik na mga butil na walang spatter, madalas na nakakatugon sa mga pamantayan ng X-ray.
- Precision heat at filler control suit material mula sa 0.5 mm pataas.
- Hinangin ang halos lahat ng metal, kabilang ang aluminyo, hindi kinakalawang, titanium, at tanso.
- Walang flux o slag, kaya ang mga natapos na welds ay makinis at madaling linisin.
- Pinapayagan ang autogenous welding na walang filler sa gilid at sulok na mga joints.
Mga disadvantages ng TIG Welding
- Ang mabagal na mga rate ng deposition ay ginagawang hindi praktikal ang heavy-section welding.
- Matarik na kurba ng pag-aaral na nangangailangan ng pinag-ugnay na operasyon ng dalawang kamay at paa-pedal.
- Mas mahal ang mga consumable: tungsten, gas lenses, cups, at high-purity argon.
- Hindi matipid para sa makapal na carbon steel kung saan nangingibabaw ang bilis at gastos kada metro.
MIG vs TIG Welding: Paghahambing ng magkatabi
Sinuri sa parehong pamantayan sa palapag ng tindahan, nagiging malinaw ang mga pagkakaiba.
| Salik | MIG Welding | TIG Welding |
|---|---|---|
| Electrode | Consumable wire electrode | Non-consumable tungsten electrode |
| metal na tagapuno | Ang wire mismo, awtomatikong pinapakain | Hiwalay na baras, manu-manong pinapakain |
| Panasang gas | Argon/CO2 mix o CO2 para sa bakal | Purong argon, minsan argon-helium |
| Kontrol ng init | Machine-set, limitadong pagsasaayos | Patuloy na pagsasaayos ng pedal ng paa |
| Karaniwang kapal | 1.5 mm hanggang 25 mm o higit pa | 0.5 mm hanggang 6 mm perpekto |
| Bilis ng paglalakbay | Mataas | Mababa hanggang katamtaman |
| Antas ng kasanayan | Basic, maikling pagsasanay | Advanced, matatag na mga kamay |
| Weld na hitsura | Spatter, maaaring kailanganin ng paggiling | Malinis, makinis, walang spatter |
| Kamag-anak na gastos | Mas mababang kagamitan at mga consumable | Mataaser gas, torch, and labor cost |
| Pinakamahusay para sa | Structural steel, frame, production run | Hindi kinakalawang, aluminyo, manipis na sheet, nakikitang mga kasukasuan |
Paano Pumili sa Pagitan ng MIG at TIG Welding
Piliin ang MIG kapag makapal ang joint, umuulit ang bahagi, at ang bilis ang nagtutulak sa iyong gastos. Piliin ang TIG kapag ang hitsura, metalurhiya, o manipis na materyal ay mahalaga kaysa sa cycle time.
Pamantayan sa Pagpili
- Materyal na kapal: higit sa 3 mm, MIG deposition rate ay nagbabayad; sa ibaba 3 mm, pinapanatili ng TIG ang base metal.
- Weld visibility: nakikitang pinakintab na mga joints ay pabor sa TIG; pininturahan o nakatagong structural welds pabor sa MIG.
- Dami ng produksyon: ang mataas na dami ay pinapaboran ang MIG; Ang mga bahaging mababa ang dami, may mataas na halaga ay nagbibigay-katwiran sa TIG.
- Aluminum at hindi kinakalawang: Ang TIG ay humahawak ng oxide at heat control sa manipis na mga seksyon; nababagay sa mas makapal na aluminyo ang pulsed MIG.
- Kakayahan ng operator: Ang MIG ay nababagay sa mga pangkalahatang welder; Ang TIG ay nangangailangan ng mga sinanay na operator.
Isang Filter ng Mabilis na Desisyon
- Ang materyal ba ay mas manipis kaysa sa 3 mm? Gumamit ng TIG.
- Ang weld ba ay nakikita at hitsura-kritikal? Gumamit ng TIG.
- Ang bahagi ba ay malaki, makapal, o mataas ang volume? Gamitin ang MIG.
- Kailangan mo ba ng X-ray o kalidad ng code? Gumamit ng TIG na may kwalipikadong pamamaraan.
- Nag-aayos ka ba ng cast aluminum? Gumamit ng TIG.
Pagpoposisyon sa Trabaho at Automation para sa Pare-parehong Welds
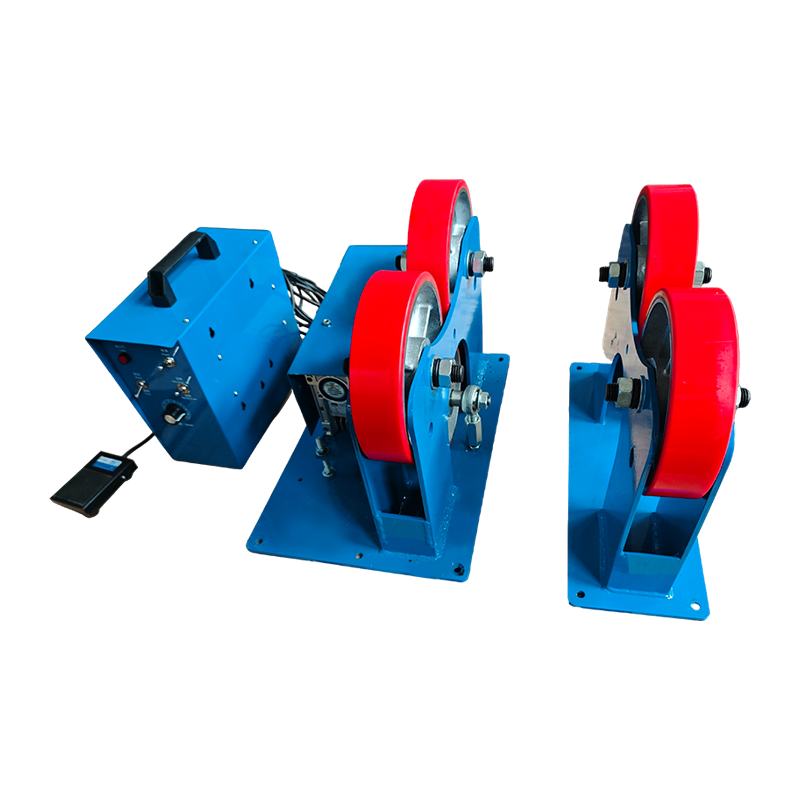
Alinmang proseso ang pipiliin mo, ang kalidad ng weld ay tumataas nang husto kapag inalis mo ang joint mula sa mahihirap na posisyon. Ang isang welding positioner ay umiikot at ikiling ang bahagi upang ang operator ay makapagpatakbo ng isang MIG o TIG bead sa patag na posisyon, ang pinaka-produktibo at hindi gaanong depekto na oryentasyon. Ito ay mahalaga lalo na para sa TIG, kung saan ang hand-fed filler ay nangangailangan ng isang matatag na anggulo ng trabaho.
 1T Conventional Welding Positioner para sa Stable Flat-Position Welds Ang compact positioner na ito ay umiikot at ikiling ang mga workpiece nang hanggang isang tonelada, na nagpapahintulot sa mga operator na magpatakbo ng MIG o TIG beads sa patag na posisyon. Nababagay ito sa maliliit at katamtamang bahagi kung saan ang pare-parehong anggulo ng sulo at bilis ng paglalakbay ay nagpapabuti sa kalidad ng weld. Tingnan ang Produkto →
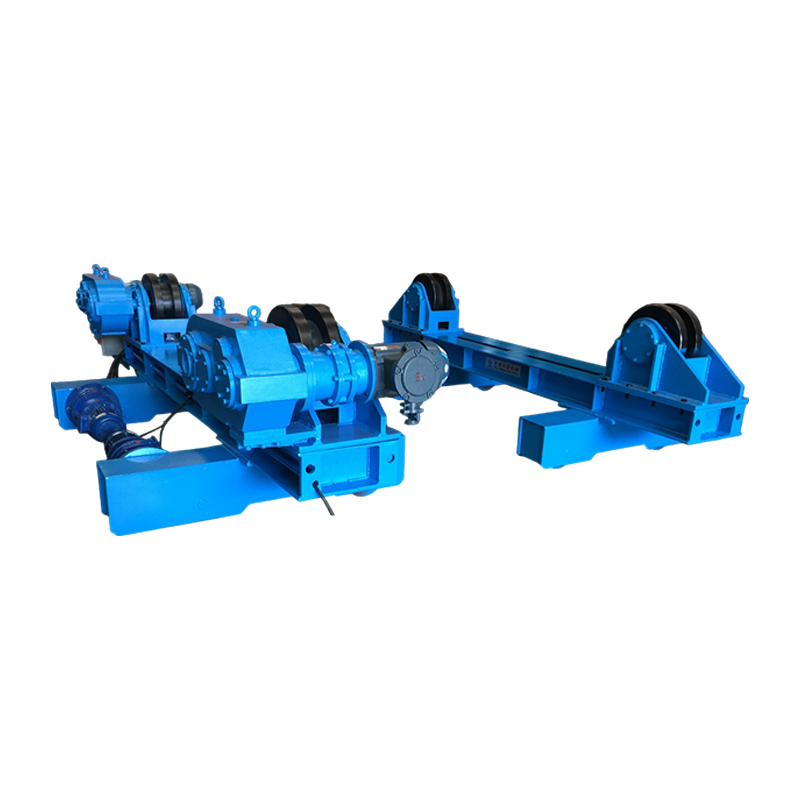
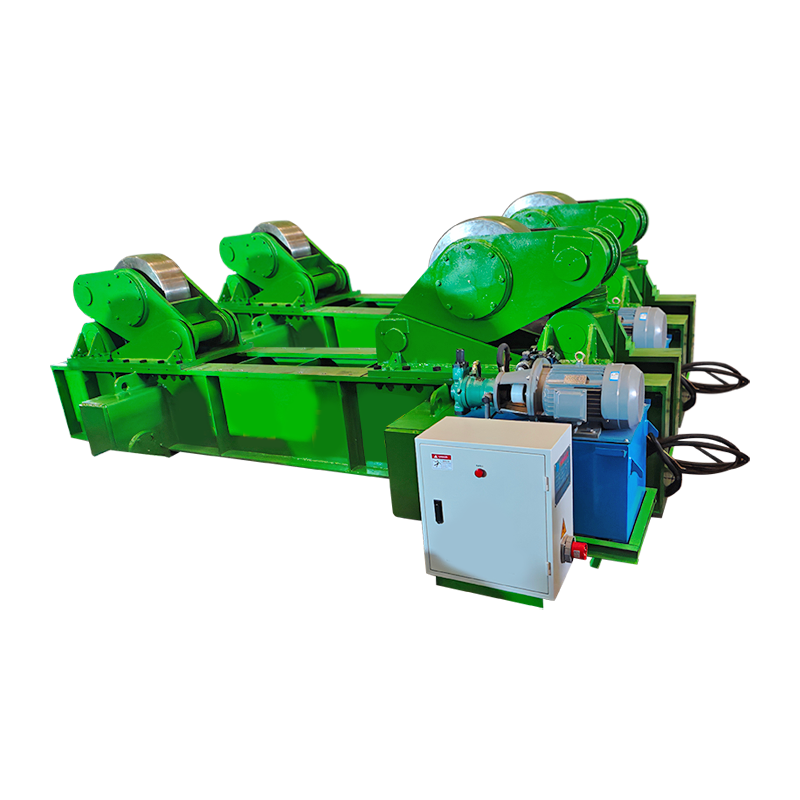
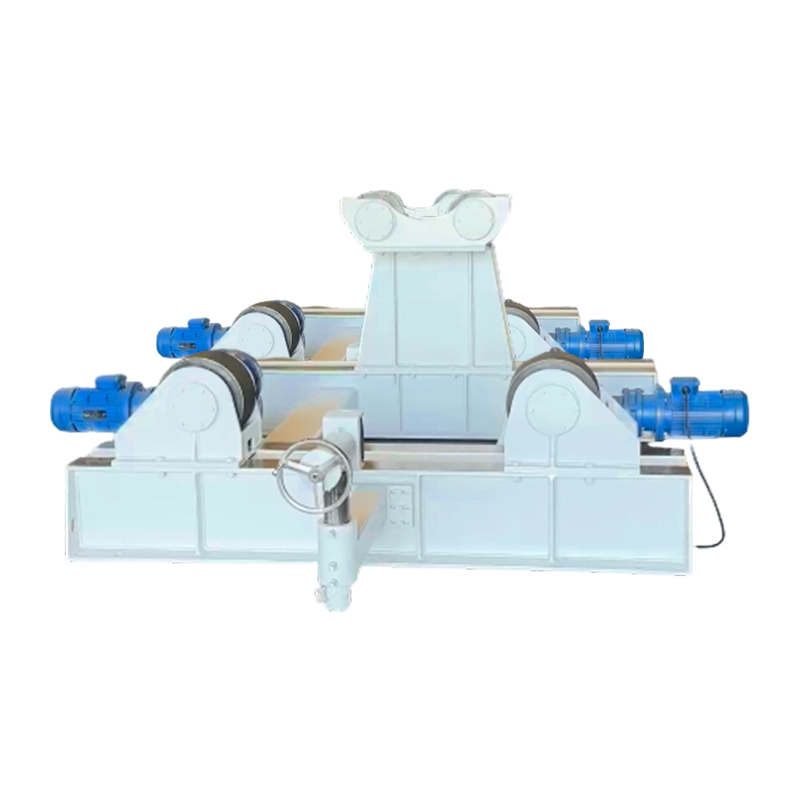
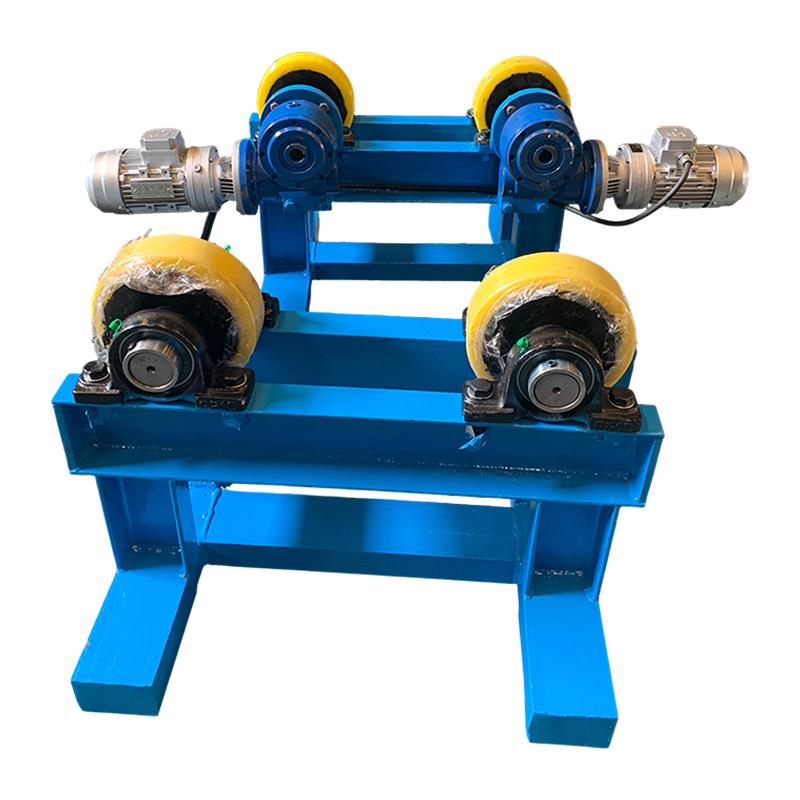
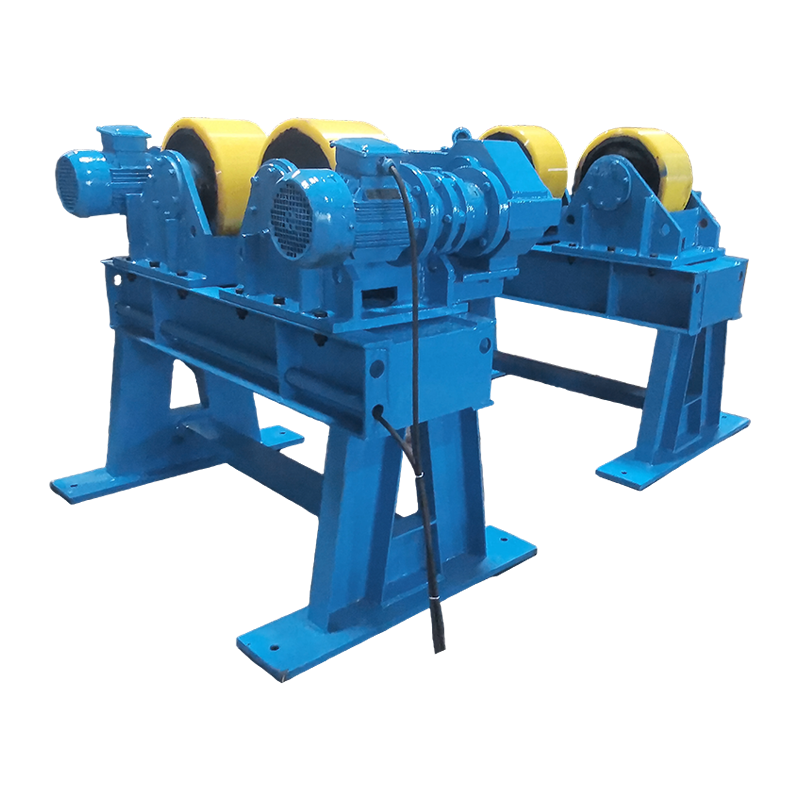
Para sa mga cylindrical na workpiece gaya ng mga tangke, pipe, pressure vessel, at wind tower section, pinipihit ng mga welding rotator ang shell habang nananatiling maayos ang torch, na ginagawang tuluy-tuloy na flat-position weld ang isang mahabang circumferential seam. Ang mga MIG fill pass at TIG root pass ay nakikinabang mula sa pare-parehong bilis ng paglalakbay, at pinapanatili ng mga anti-drift na disenyo ang pagkakahanay ng tahi. Ito ang dahilan kung bakit welding rotators sa paggawa ng tangke at tubo ay pamantayan sa modernong mga linya ng katha.
 10T Adjustable Welding Rotator na may Anti-Drift para sa Cylindrical Seam Ang rotator na ito ay humahawak ng sampung toneladang cylindrical na workpiece, patuloy na pinipihit ang mga shell habang ang tanglaw ay nananatiling maayos. Ang anti-drift system nito ay nagpapanatili ng mahabang circumferential seams na nakahanay, na ginagawa itong perpekto para sa mga tangke, pipe, at pressure vessel na nangangailangan ng tuluy-tuloy na flat-position welds. Tingnan ang Produkto →
Sa malalaking assemblies, ang isang column boom ay nagdadala ng torch sa isang nakapirming taas at abot, na inaalis ang bigat ng braso ng operator mula sa equation. Ang isang TIG column boom ay na-configure para sa tumpak na filler feed at gas coverage, na mahalaga para sa mga paulit-ulit na welds sa malalaking bahagi. Kapag plano mong i-automate ang alinmang proseso, ang kagamitan sa pagpoposisyon ang unang puhunan na dapat isaalang-alang.
 TIG Column at Boom para sa Precise Torch Positioning at Automation Sinusuportahan ng column-and-boom unit na ito ang TIG welding sa pamamagitan ng tumpak na pagsasaayos ng posisyon ng torch, paglalakbay, at oscillation. Nakakatulong ito na mapanatili ang saklaw ng argon at nauulit na kalidad ng bead sa malalaking assemblies, binabawasan ang manu-manong pagsisikap at paghahanda para sa automated na produksyon. Tingnan ang Produkto →
Kung tumutukoy ka ng bagong linya ng produksyon, pag-usapan ang sobre ng iyong workpiece na may a tagagawa ng kagamitan sa hinang maagang pinipigilan ang muling paggawa at pinapabilis ang kwalipikasyon.
Mga Pagsasaalang-alang sa Gastos
Sa gastos ng kagamitan, ang MIG ay ang mas mababang entry point: ang isang solidong MIG machine ay nagkakahalaga ng mas mababa kaysa sa katumbas na TIG machine na may AC output, at ang mga wire consumable ay mas mura kaysa sa tungsten at high-purity na argon. Gayunpaman, ang nangingibabaw na gastos sa produksyon ay oras ng paggawa. Ang isang TIG weld ay maaaring tumagal ng tatlo hanggang apat na beses na mas mahaba kaysa sa parehong joint na ginawa sa MIG. Kapag inihambing mo ang gastos sa bawat metro ng tapos na hinang, ang MIG ay nanalo sa carbon steel; Nanalo ang TIG kung saan gagawa ang MIG ng mga depekto na nangangailangan ng muling paggawa.
Mga Madalas Itanong
Maaari bang gawin ng isang makina ang parehong MIG at TIG?
Maraming multi-process na makina ang nag-aalok ng MIG at DC TIG, ngunit nangangailangan ng pagpapalit ng sulo, pagpapalit ng gas, at pagdaragdag ng TIG torch na may balbula. Ang AC TIG para sa aluminyo ay nangangailangan ng makina na may AC output, na nagpapataas ng gastos. Ang mga multi-process unit ay nababagay sa maliliit na tindahan; pinapaboran ng mga linya ng produksyon ang mga dedikadong makina.
Mas malakas ba ang TIG kaysa sa MIG?
Ang isang wastong ginawang MIG weld at isang wastong ginawang TIG weld ay maaaring matugunan ang parehong mga kinakailangan sa lakas. Ang pagkakaiba ay pare-pareho: Ang TIG ay gumagawa ng mas kaunting mga panloob na depekto at mas mahusay na heat-affected-zone control, na mahalaga para sa code work. Sa ordinaryong carbon steel, ang tunog ng MIG weld ay kasing lakas.
Alin ang mas madali para sa isang baguhan?
Mas madali ang MIG dahil kinokontrol ng makina ang wire feed at haba ng arko. Ang isang baguhan ay maaaring gumawa ng isang katanggap-tanggap na MIG weld pagkatapos ng mga oras ng pagsasanay, habang ang TIG ay tumatagal ng mga linggo ng pare-parehong pagsasanay.
Bakit karaniwang ginagamit ang TIG para sa aluminyo?
Ang aluminyo ay may oxide layer na natutunaw sa itaas ng base metal. Nililinis ng TIG alternating current ang oxide habang nagbibigay ng tumpak na kontrol sa init, na pumipigil sa pagkasunog sa manipis na aluminyo. Ang MIG ay maaaring magwelding ng aluminyo ngunit mas madaling kapitan ng porosity sa manipis na mga seksyon.
Paano nakakaapekto ang kapal ng materyal sa pagpili?
Sa ibaba ng humigit-kumulang 3 mm, ang TIG ay nagbibigay ng kontrol na kinakailangan upang maiwasan ang pagkasunog at pagbaluktot. Sa itaas ng 3 mm, ang MIG deposition rate ay naghahatid ng malinaw na productivity advantage. Maraming mga fabricator ang nagwe-weld ng thin-wall tubing na may TIG at nagbabago sa MIG o flux-cored para sa structural plate.
Ang pagkakaiba sa pagitan ng MIG at TIG welding ay hindi tungkol sa kung aling proseso ang mas mahusay; ito ay tungkol sa pagtutugma ng proseso sa materyal, ang pinagsamang, dami ng produksyon, at ang magagamit na kasanayan. Ang MIG ay naghahatid ng bilis, pagiging simple, at mas mababang gastos sa makapal na bakal. Ang TIG ay naghahatid ng katumpakan, kalidad, at malinis na mga resulta ng kosmetiko sa manipis o reaktibong mga metal. Suriin ang workpiece bago ka bumili ng makina, at mamuhunan nang maaga sa mga kagamitan sa pagpoposisyon; pinapabuti nito ang parehong mga proseso nang higit sa anumang iba pang pag-upgrade sa palapag ng tindahan.